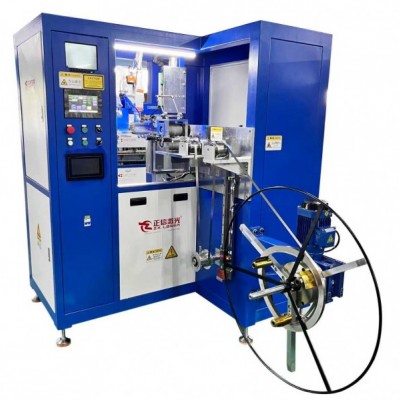
内六角扳手正信激光焊接设备
 产品分类 站内搜索 友情链接
|
内六角扳手正信激光焊接设备
详细信息 内六角扳手多采用 S2 合金钢、铬钒钢等高硬度工具钢制作,不少款式为杆体与手柄拼接结构,传统氩弧焊焊接热输入大,热影响区宽,极易造成扳手焊接位置退火软化、硬度下降,扭矩测试时容易从焊缝处断裂,同时工件变形、弯曲超差,后续校正、打磨工作量大,对操作工经验依赖度高,批量生产良率常常不足 82%,制约产能与产品可靠性。正信激光焊接设备针对内六角扳手的焊接难点定制开发,激光能量集中、热影响区域窄,可精准控制热量输入,最大程度保留母材原有金相组织,焊缝位置硬度衰减幅度可控,焊缝抗拉强度可达母材 95% 以上,满足工具高强度扭矩使用要求。设备焊接速度快,单支扳手焊接周期可压缩至 0.8–2 秒,焊接过程飞溅少,焊缝成型均匀美观,大幅减少打磨、抛光工序,综合加工成本相比传统氩弧焊降低 45% 左右。搭配专用工装定位,定位精度 ±0.02mm,适配多规格公制、英制、球头内六角扳手的批量焊接生产,支持自动化上料、连续焊接,焊接一致性稳定,批量良率稳定提升至 96% 以上,适合工具厂规模化流水线生产,有效解决扳手焊接易断、变形、硬度不达标等行业痛点。
共0条 相关评论 |



 点击图片查看原图
