| 图片 |
标 题 |
更新时间 |
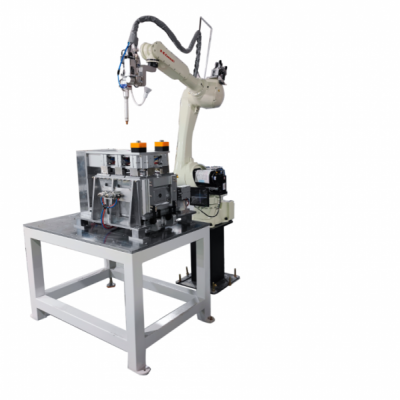 |
铁艺床头架正信激光焊接设备
铁艺桌椅一般由薄壁方管、圆管弯折拼接而成,传统二保焊、氩弧焊热输入大,管件受热容易扭曲变形,框架长宽、对角尺寸偏差大,焊疤宽厚、飞溅多,焊后打磨、除锈、找平工序繁重,良品率普遍在 83% 左右,生产高度依赖熟练焊工,人工成本居高不下。正信激光焊接设备能量集中,热影响区控制在 0.10.5mm,管材焊接变形可控,框
|
2026-10-28 |
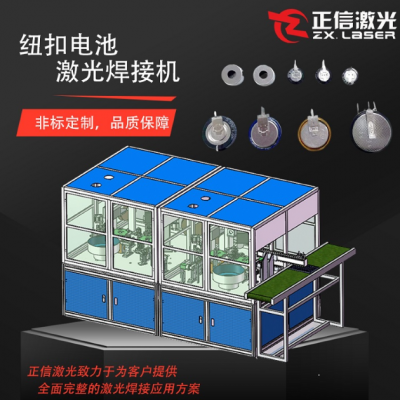 |
金属收纳筐框正信激光焊接设备
金属收纳筐框大多由不锈钢铁丝、薄壁圆管、方管焊接组装,传统氩弧焊、电阻点焊热输入大,焊接位置容易扭曲变形,筐体方正度差,网格错位,焊点飞溅多、发黑明显,后期打磨清理工作量大,受力位置容易虚焊脱开,良品率通常在 84% 左右,生产依靠熟手,人工成本偏高。正信激光焊接设备能量集中,热影响区控制在 0.10.4mm,线
|
2026-10-28 |
 |
置物架立柱正信激光焊接设备
置物架立柱多为碳钢、不锈钢薄壁方管,需要焊接卡槽、连接件、定位耳片,传统二保焊、氩弧焊热输入大,管材容易侧弯扭曲,直线度超差,卡槽孔位偏移,直接影响层板卡扣装配。焊疤粗大、飞溅多,打磨工作量大,承重焊缝容易出现虚焊,良品率一般在 84% 左右,生产依赖熟练焊工,人工成本偏高。正信激光焊接设备能量集中,热
|
2026-10-28 |
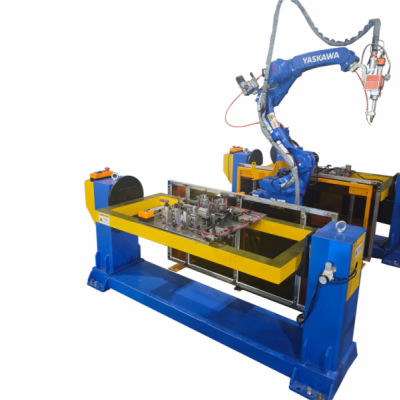 |
电池盖板正信激光焊接设备
正信电池盖板激光焊接设备,专为方形锂电盖板环缝密封焊、防爆阀、极柱、注液孔封口焊接研发,攻克铝合金高反材质拐角过烧、焊缝气孔、微漏漏气、热传导灼伤内部电芯等行业生产痛点。设备搭载波形可调闭环光纤激光,搭配摆动焊接工艺,热影响区控制在 0.2‑0.4mm,拐角位置功率自适应调节,熔深均匀稳定,焊缝致密无泄漏,
|
2026-09-15 |
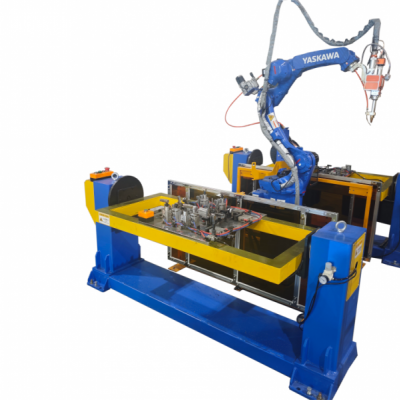 |
扬声器支架正信激光焊接设备
扬声器支架材质多为薄钢、铝镁合金小件,工件轻薄易变形,传统点焊存在焊点粗大、支架形变、导电性能受损等通病。正信这款专用激光焊接设备采用微聚焦激光束,光斑最小可达 0.1mm,热影响区域大幅缩小,焊接完成后支架无翘曲、无氧化发黑,焊点平整光滑无需二次打磨,完全满足音响配件高精度外观与结构强度双重标准。设备搭
|
2026-09-15 |
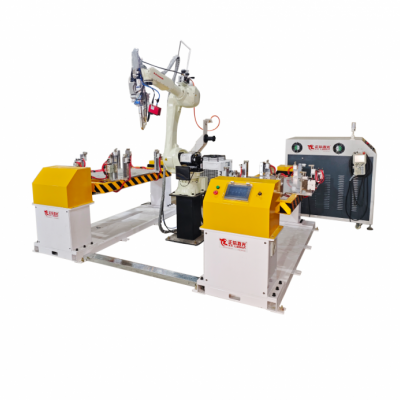 |
麦克风外壳正信激光焊接设备
麦克风外壳多采用薄壁不锈钢、铝合金材质,壳体壁厚薄、外观要求严苛,传统焊接极易出现烧穿、变形、焊缝发黑等问题,破坏外壳外观质感,后续打磨工序耗时耗力。正信麦克风外壳专用激光焊接设备采用超细光斑焊接工艺,热影响区极小,焊接后壳体整体不变形,焊缝细腻光亮,无需抛光打磨即可直接进入表面处理工序,完美契合麦
|
2026-09-15 |
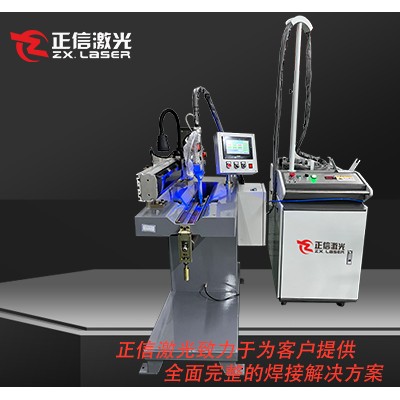 |
振动马达外壳正信激光焊接设备
振动马达外壳多为超薄不锈钢、锌合金精密小件,壁厚不足 0.3mm,尺寸微小,传统点焊热量集中,极易出现壳体焊穿、壳体形变,直接导致马达内部配件装配卡滞,焊缝粗糙还会增加后续精加工工序。正信振动马达外壳专用激光焊接设备采用微脉冲精密激光输出,光束聚焦光斑精细,热影响范围极小,焊接完成后外壳轮廓无变形,焊缝均
|
2026-09-15 |
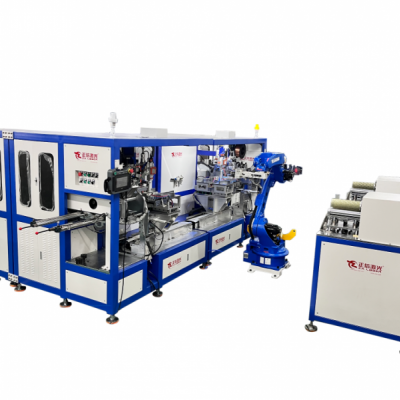 |
耳机外壳正信激光焊接设备
耳机外壳多为超薄铝合金、不锈钢精密薄壁件,产品外观要求极高,传统点焊热量大,容易造成壳体变形、表面烧痕,后期打磨会破坏外壳阳极氧化质感,严重影响成品颜值。正信耳机外壳专用激光焊接设备采用微精细光束焊接,热影响区域压缩至极小范围,焊接后壳体无翘曲、无发黑灼伤,焊缝细腻平整,省去抛光、补色等后道工序,完
|
2026-09-15 |
 产品分类