| 图片 |
标 题 |
更新时间 |
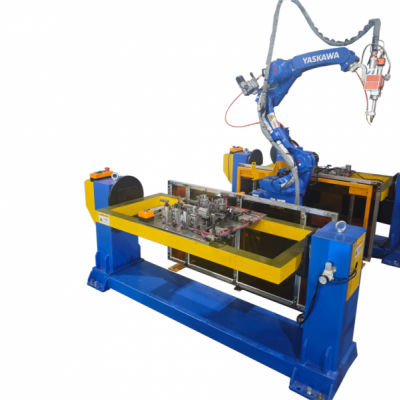 |
齿轮箱壳体正信激光焊接设备
齿轮箱壳体常采用铝合金、铸铁、不锈钢材质,主要实现壳体各分体组件、安装支脚与壳体本体的拼接焊接。传统焊接热输入大,壳体极易发生扭曲变形,导致轴承孔中心距、平行度超差,装配后齿轮啮合间隙异常,运行噪音大、磨损加剧;焊缝易出现气孔夹渣,长期振动载荷下焊缝开裂漏油,焊后校正与精加工工序多,生产成本高。正信
|
2026-09-15 |
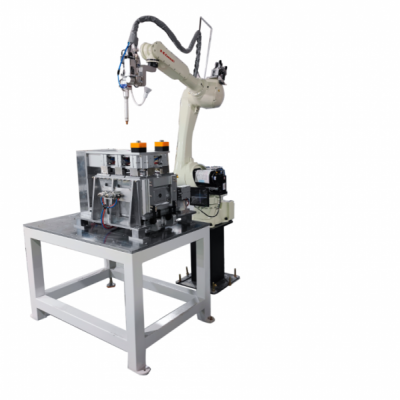 |
减速机壳体正信激光焊接设备
减速机壳体常用铝合金、铸铁、不锈钢材料,主要完成壳体分体组件、安装支耳、法兰底座的拼接焊接。传统焊接热输入大,壳体容易扭曲变形,造成内部轴承孔同轴度、中心距超差,装配后齿轮啮合不良,运行噪音升高、磨损加快;焊缝易产生气孔夹渣,长期振动工况下容易开裂漏油,焊后校正、机加工工序繁多,生产良率难以把控。正
|
2026-09-15 |
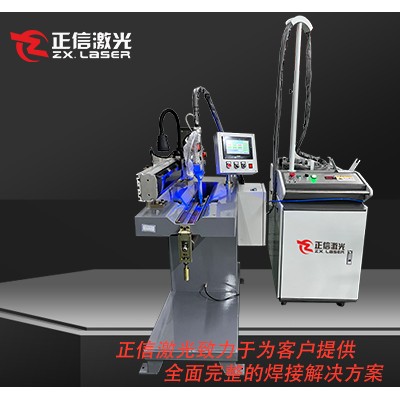 |
联轴器正信激光焊接设备
联轴器多为合金钢、不锈钢材质,用于半联轴器本体与连接毂、转接盘之间的对接焊接。传统焊接热量输入大,焊接后容易出现同轴度偏差,高速旋转时动平衡超标,产生剧烈震动,损伤配套电机与传动部件;焊缝易出现气孔、微裂纹,扭矩载荷反复作用下发生断裂,焊后校正、动平衡校正工序繁琐,生产效率低。正信激光联轴器专用焊接
|
2026-09-15 |
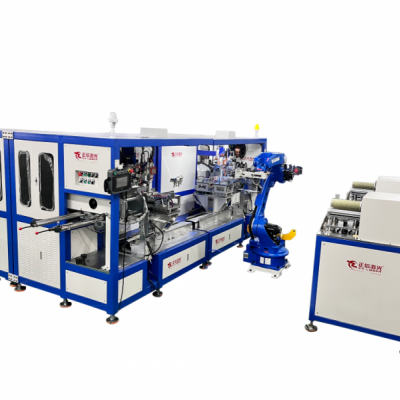 |
传动轴正信激光焊接设备
传动轴多采用高强钢、合金钢材质,用于轴管、法兰、万向节接头之间的环缝对接焊接。传统焊接热输入大,工件极易发生弯曲变形,同轴度失准,高速旋转时动平衡超标,运行抖动、噪音大,加剧轴承和传动部件磨损;焊缝易产生气孔、微裂纹,持续交变扭矩冲击下存在断裂风险,焊后校直、动平衡校正工序繁杂,生产周期长。正信激光
|
2026-09-15 |
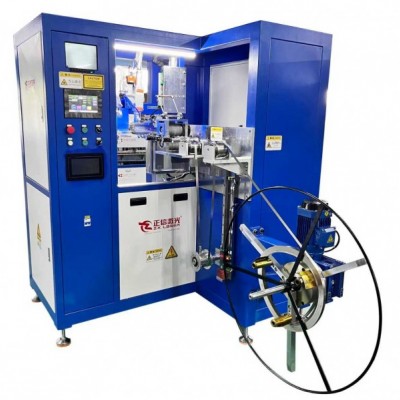 |
链轮正信激光焊接设备
链轮常用 45 号钢、合金钢材质,主要实现链轮齿盘与轮毂、衬套之间的拼接焊接。传统焊接热输入大,工件受热容易变形,齿盘平面度、内孔同轴度变差,装配后运转跳动量大,啮合不稳、噪音高,链条磨损加速;焊缝易产生气孔、夹渣,长期交变冲击载荷下焊缝开裂脱落,焊后校正与精加工工作量大,良率管控难度高。正信激光链轮专
|
2026-09-15 |
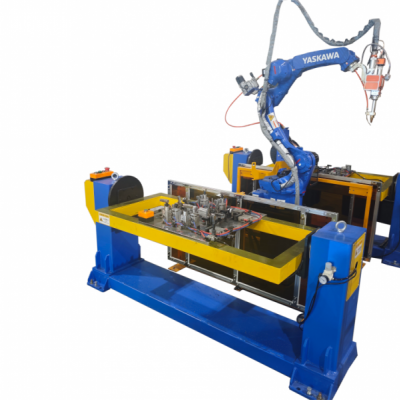 |
齿轮正信激光焊接设备
齿轮多选用 45# 钢、合金钢、渗碳钢,主要用于齿圈与轮毂、齿轮本体与连接衬套的分体焊接。传统焊接热输入大,极易造成齿圈变形、内孔同轴度与齿形精度失准,传动时跳动超标、啮合噪音大,加速齿轮磨损;焊缝易产生气孔、微裂纹,在交变载荷冲击下焊缝断裂,焊后校正、磨齿返工工序多,生产成本居高不下。正信激光齿轮专用
|
2026-09-15 |
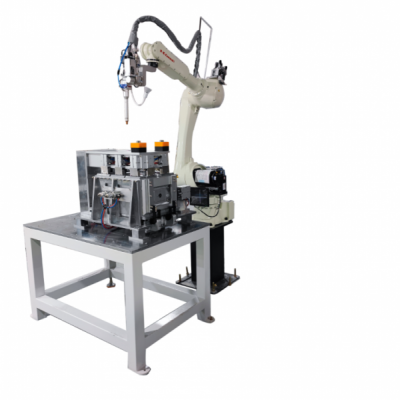 |
链条接头正信激光焊接设备
链条接头采用合金钢、不锈钢材质,用于链片与销轴、接头组件的精密焊接。传统焊接热量分散,容易造成链片变形,孔位偏移,装配后链条卡滞、运转不顺畅,受力后焊缝易出现气孔、虚焊,拉力测试容易断裂,不良率高,打磨工作量大。正信激光链条接头专用焊接设备,热输入小且集中,工件变形控制在 0.03mm 以内,保证链片孔距精
|
2026-09-15 |
 |
弹簧座正信激光焊接设备
弹簧座多采用碳钢、合金钢、不锈钢材质,实现底座本体、定位凸台、安装支脚之间的焊接成型。传统焊接热输入大,工件受热易产生翘曲变形,平面度与安装孔位偏移,装配后弹簧受力偏心,运行出现异响、疲劳断裂;焊缝易存在气孔、虚焊,长期往复冲击载荷下焊缝脱落,焊后校正打磨工序多,生产效率偏低。正信激光弹簧座专用焊接
|
2026-09-15 |
 产品分类