| 图片 |
标 题 |
更新时间 |
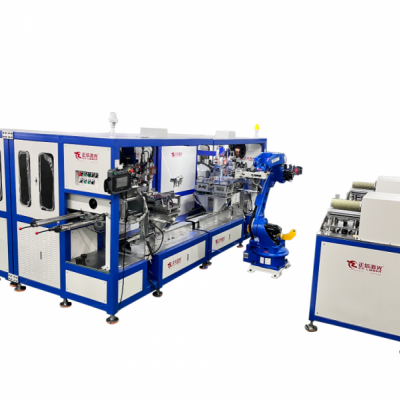 |
蝶阀阀板正信激光焊接设备
蝶阀阀板多为不锈钢薄板、双相钢材质,常需进行轴套焊接、耳片固定、密封面硬质合金堆焊。传统氩弧焊、堆焊热输入量大,极易造成圆形阀板板面翘曲、圆度变形、平面度超差,导致装配间隙不均、闭合不严、介质微漏;硬质合金层易出现气孔、裂纹、脱层,焊后需要大量打磨校正、精磨返工,薄板件报废率高,严重影响产品密封精度
|
2026-09-15 |
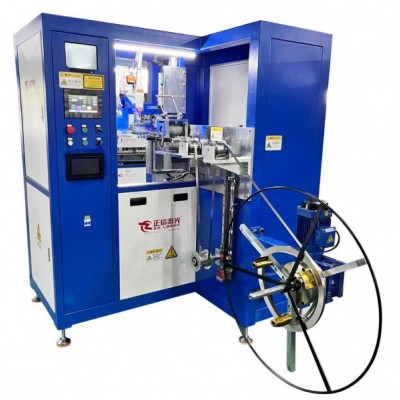 |
过滤器滤芯骨架正信激光焊接设备
过滤器滤芯骨架多采用 304、316L 不锈钢冲孔薄板,多为圆筒支撑结构,传统点焊、氩弧焊热输入大,薄壁筒体极易变形失圆,焊点毛刺、飞溅多,焊后残渣容易脱落污染滤材,焊缝虚焊会造成骨架开裂,影响滤芯支撑强度与过滤稳定性,后续校圆、去毛刺工序耗时。正信激光滤芯骨架专用焊接设备,热输入集中可控,工件变形控制在 0.
|
2026-09-15 |
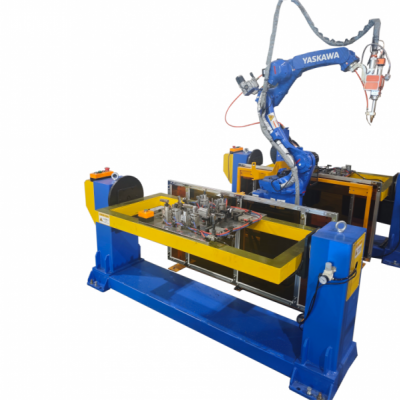 |
滤芯端盖正信激光焊接设备
滤芯端盖多采用不锈钢薄板材质,主要实现端盖与滤芯骨架筒体之间的环缝密封焊接。传统氩弧焊、电阻点焊热输入偏大,薄壁端盖极易翘曲变形,焊接飞溅多,脱落的金属碎屑容易混入过滤介质造成污染;还容易产生虚焊、微渗漏缺陷,焊后打磨清理工作量大,直接影响滤芯整体密封性能。正信激光滤芯端盖专用焊接设备,热输入集中可
|
2026-09-15 |
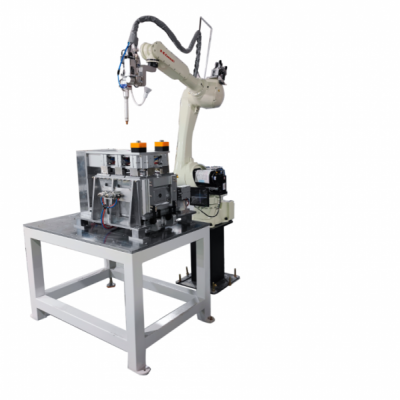 |
压力表接头正信激光焊接设备
压力表接头多为不锈钢小件,主要完成接头本体、密封垫片与连接基座之间的环缝焊接。传统氩弧焊热输入偏大,细小接头容易受热变形,螺纹精度受损,焊缝容易产生气孔、微裂纹,引发压力泄漏,焊后螺纹修复、去毛刺工序繁琐,小工件批量加工良率偏低。正信激光压力表接头专用焊接设备,热输入集中可控,工件变形控制在 0.05mm
|
2026-09-15 |
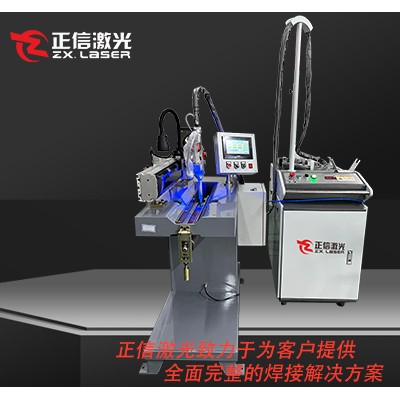 |
温度计套管正信激光焊接设备
温度计套管多采用 304/316L 不锈钢薄壁管件,主要实现套管本体与底座、法兰的环缝密封焊接。传统氩弧焊热输入大,薄壁套管极易发生弯曲变形,影响同轴度,焊缝易产生气孔、微裂纹,在高温高压介质工况下容易出现渗漏,焊后校正、去毛刺工序繁琐,工件报废率较高。正信激光温度计套管专用焊接设备,热输入集中可控,工件变形
|
2026-09-15 |
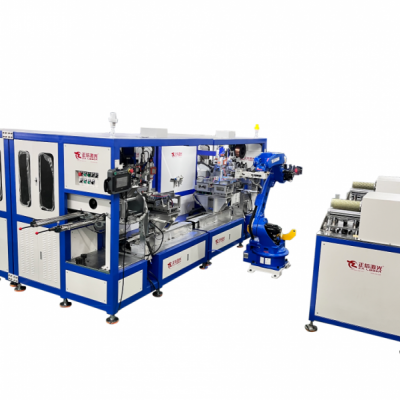 |
流量计壳体正信激光焊接设备
流量计壳体多为不锈钢材质,需要完成壳体分段对接、壳体与法兰、安装底座的密封焊接。传统氩弧焊热输入大,壳体容易形变,造成内腔尺寸偏差,直接影响流量计量精度;焊缝易产生气孔、夹渣,介质长期作用下会出现渗漏,焊后校正、内孔打磨工序繁琐,良品率难以保障。正信激光流量计壳体专用焊接设备,热输入集中可控,工件变
|
2026-09-15 |
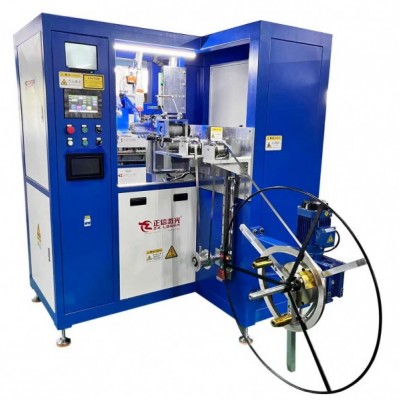 |
水泵壳体正信激光焊接设备
水泵壳体多采用不锈钢、铸铁材质,主要完成壳体拼接缝、壳体与法兰、底座的密封焊接。传统氩弧焊热输入大,壳体容易发生变形,造成内部流道尺寸偏移,影响水泵水力效率;焊缝易产生气孔、夹渣,介质长期冲刷下容易出现渗漏,焊后校正、内腔打磨工序繁重,良品率难以把控。正信激光水泵壳体专用焊接设备,热输入集中可控,工
|
2026-09-15 |
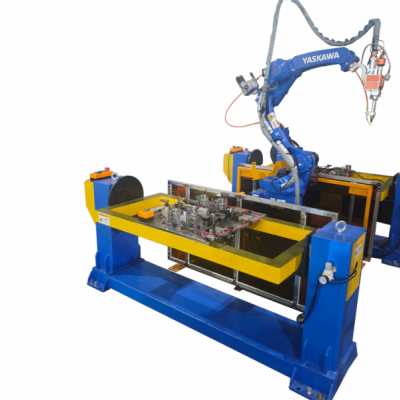 |
水泵叶轮正信激光焊接设备
水泵叶轮一般为不锈钢材质,用于叶片与叶轮轮毂之间的焊接成型。传统焊接热输入高,叶轮容易变形,破坏动平衡精度,高速运转时产生震动与噪音;焊缝易出现气孔裂纹,介质冲刷下容易脱片失效,焊后校正、动平衡修复耗时,良率偏低。正信激光水泵叶轮专用焊接设备,热输入集中可控,工件变形控制在 0.05mm 以内,最大程度保留
|
2026-09-15 |
 产品分类