| 图片 |
标 题 |
更新时间 |
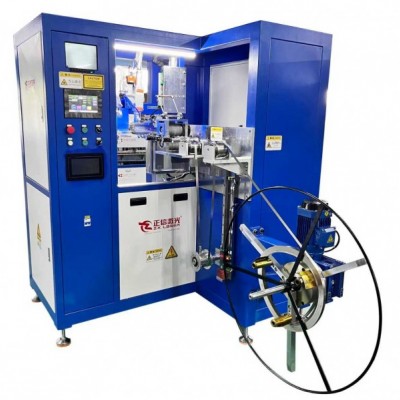 |
链轮正信激光焊接设备
链轮常用 45 号钢、合金钢材质,主要实现链轮齿盘与轮毂、衬套之间的拼接焊接。传统焊接热输入大,工件受热容易变形,齿盘平面度、内孔同轴度变差,装配后运转跳动量大,啮合不稳、噪音高,链条磨损加速;焊缝易产生气孔、夹渣,长期交变冲击载荷下焊缝开裂脱落,焊后校正与精加工工作量大,良率管控难度高。正信激光链轮专
|
2026-09-15 |
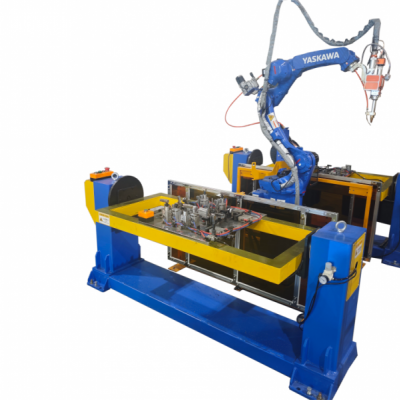 |
齿轮正信激光焊接设备
齿轮多选用 45# 钢、合金钢、渗碳钢,主要用于齿圈与轮毂、齿轮本体与连接衬套的分体焊接。传统焊接热输入大,极易造成齿圈变形、内孔同轴度与齿形精度失准,传动时跳动超标、啮合噪音大,加速齿轮磨损;焊缝易产生气孔、微裂纹,在交变载荷冲击下焊缝断裂,焊后校正、磨齿返工工序多,生产成本居高不下。正信激光齿轮专用
|
2026-09-15 |
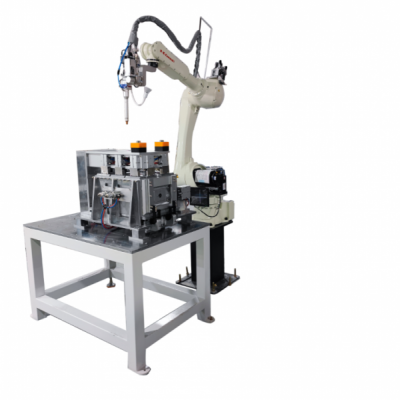 |
链条接头正信激光焊接设备
链条接头采用合金钢、不锈钢材质,用于链片与销轴、接头组件的精密焊接。传统焊接热量分散,容易造成链片变形,孔位偏移,装配后链条卡滞、运转不顺畅,受力后焊缝易出现气孔、虚焊,拉力测试容易断裂,不良率高,打磨工作量大。正信激光链条接头专用焊接设备,热输入小且集中,工件变形控制在 0.03mm 以内,保证链片孔距精
|
2026-09-15 |
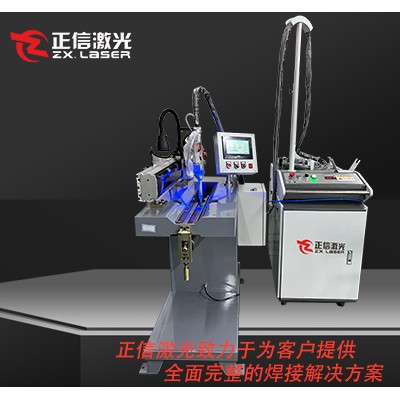 |
弹簧座正信激光焊接设备
弹簧座多采用碳钢、合金钢、不锈钢材质,实现底座本体、定位凸台、安装支脚之间的焊接成型。传统焊接热输入大,工件受热易产生翘曲变形,平面度与安装孔位偏移,装配后弹簧受力偏心,运行出现异响、疲劳断裂;焊缝易存在气孔、虚焊,长期往复冲击载荷下焊缝脱落,焊后校正打磨工序多,生产效率偏低。正信激光弹簧座专用焊接
|
2026-09-15 |
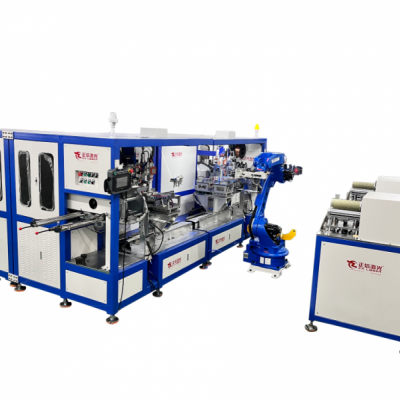 |
紧固件垫片正信激光焊接设备
紧固件垫片常用不锈钢、合金钢、低碳钢材质,多用于垫片与螺栓组件、衬套、定位座之间的搭接点焊。传统焊接热影响区域宽,垫片极易受热翘曲,平面度超标,装配后贴合不严,预紧力分布不均,振动工况下容易松脱;焊缝容易出现虚焊、烧穿,良品率不稳定,焊后整形打磨耗时。正信激光紧固件垫片专用焊接设备,热输入精准可控,
|
2026-09-15 |
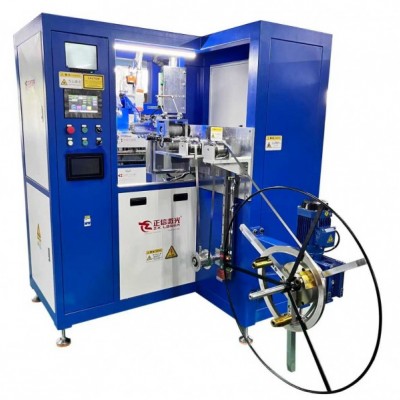 |
冲压支架正信激光焊接设备
冲压支架多为冷轧钢、不锈钢冲压件,完成多片冲压板材搭接、折弯组件拼接焊接。传统电弧焊接热输入大,薄板件极易出现翘曲、扭曲变形,孔位偏移,装配时对位困难;焊缝飞溅多,打磨工作量大,还容易出现烧穿、虚焊缺陷,批量生产良率波动大。正信激光冲压支架专用焊接设备,热输入集中可控,工件变形控制在 0.04mm 以内,保
|
2026-09-15 |
 |
烤箱内胆正信激光焊接设备
正信烤箱内胆激光焊接设备针对烤箱耐高温不锈钢内胆四边拼接、底板封边焊缝专项研发,适配 0.5mm 至 1.1mm 耐热不锈钢材质焊接。设备采用柔性能量调控激光源,热影响区严控在 0.1mm 区间,焊接完成后内胆整体无扭曲、边角无鼓包,焊缝致密均匀,无需打磨抛光,可长期承受烤箱高温环境,气密与耐高温检测一次通过率 99.7%。
|
2026-08-12 |
 |
烤箱烤盘正信激光焊接设备
正信烤箱烤盘激光焊接设备适配食品级不锈钢烤盘支架、包边、挂耳焊接加工,适配 0.350.8mm 薄壁板材,精准调控激光输出能量,热影响区极小,焊接后烤盘平整不翘曲,焊缝光滑无毛刺,不用后续打磨处理,耐烘烤高温、耐腐蚀,完全符合厨具食品安全标准。设备储存多款方形、长方形、圆形烤盘焊接程序,夹具拆装便捷,换款生产
|
2026-08-12 |
 产品分类