
 点击图片查看原图

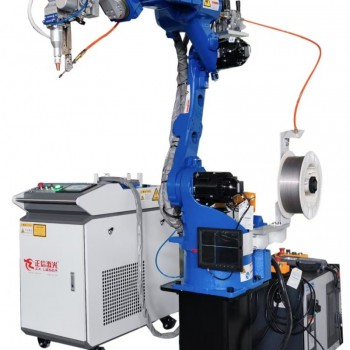
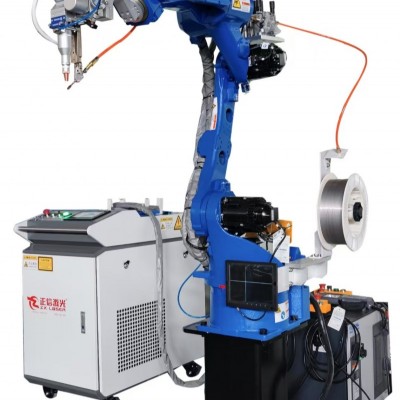
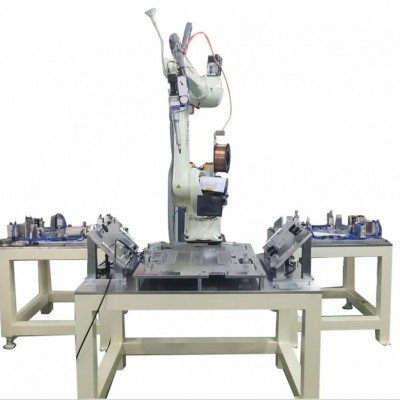
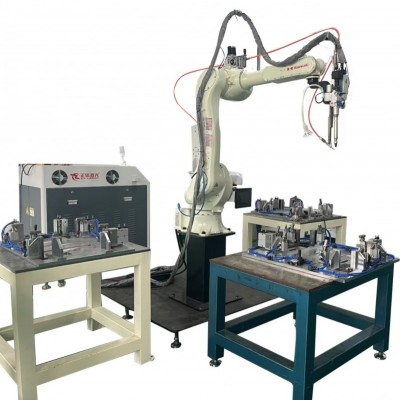
燃油滤清器外壳激光焊接机
燃油滤清器外壳激光焊接机,用于燃油滤壳体筒体与端盖的环缝对接焊接。燃油滤清器布置在发动机燃油管路中,工作状态持续承受燃油压力、温度变化以及发动机振动冲击,焊缝必须具备稳定的密封性能与结构强度。滤清器外壳多采用 0.8–2.0mm 冷轧钢板或镀锌板,部分型号选用不锈钢材质,壳体属于薄壁承压件,焊接后的壳体圆度、尺寸公差、焊缝密封性均有严苛标准,焊缝一旦出现渗漏,会引发燃油泄漏,存在安全隐患。
传统电弧焊工艺热输入量大,热量扩散范围广,薄壁壳体受热后极易产生鼓包、形变,壳体同轴度下降,影响后续总成装配。焊接飞溅较多,焊缝氧化明显,焊后需要打磨清理,增加人工工时。批量生产时,人工操作带来的参数波动,容易产生气孔、未熔合等缺陷,产品一致性较差,因此外壳焊接对工艺稳定性要求较高。
设备采用光纤激光作为热源,能量密度高,热影响区域窄,工件整体受热时间短,能够有效控制壳体焊接变形,保持壳体圆度,减少焊后整形工序。激光熔池稳定,焊缝熔合致密,内部气孔、夹渣缺陷少,焊缝力学性能接近母材,可承受燃油持续压力与发动机振动,保障长期使用不渗漏。焊接过程飞溅少,焊缝表面氧化程度低,多数工件无需大面积打磨,减少后处理工序,规避打磨造成壳体壁厚减薄带来的承压失效风险。
工装采用伺服旋转定心夹紧结构,针对滤清器外壳圆筒结构设计,装夹自动对中,保证壳体旋转同心度稳定,环缝焊接轨迹均匀,焊缝宽窄一致性好。更换工装组件,即可适配不同直径、高度的滤清器外壳,实现多型号快速换型,兼顾多品种小批量以及大批量连续生产。可选配焊缝跟踪模块,补偿工件装配错边、间隙波动,降低前道壳体拉伸成型误差带来的焊接不良。
整机搭载 PLC 与触摸屏控制系统,激光功率、焊接速度、旋转转速、保护气流量等工艺参数可存储,一键调用。不同规格滤清器外壳单独保存工艺文件,产品换型时直接调取参数,减少人工试焊调试时间。配套保护气路,选用氮气保护熔池,抑制焊缝氧化,保证焊缝成型质量。设备配备烟尘收集装置,处理焊接产生的金属烟尘,满足车间安全生产要求。整机结构紧凑,占地面积小,可对接上下料机构,集成自动化产线,支持多班次连续生产。
对比传统焊接工艺,激光焊接单件焊接节拍更短,生产效率提升明显。工艺标准化之后,不再依赖熟练焊工的操作经验,操作人员经过短期培训,即可完成工件装夹、程序调取与设备巡检。批量生产状态下,返修率与报废率下降,长期生产综合制造成本可控。
设备适配各类乘用车、商用车燃油滤清器外壳筒体与端盖环缝焊接,也可用于同类型薄壁承压壳体类零件加工。设备交付前,可使用客户实际工件打样,验证稳定工艺窗口,同步交付配套工艺文档。激光器、光学组件、运动机构维护周期清晰,整机维护简单,降低产线停机风险。
燃油滤清器壳体是燃油管路承压密封部件,焊接质量直接决定滤清器总成的密封可靠性与使用寿命。激光焊接依靠低热输入、成型稳定、缺陷可控的工艺特点,解决薄壁壳体焊接变形大、渗漏风险高、后处理工作量大等制造痛点,满足燃油滤清器外壳规模化生产的精度与可靠性要求。