
 点击图片查看原图

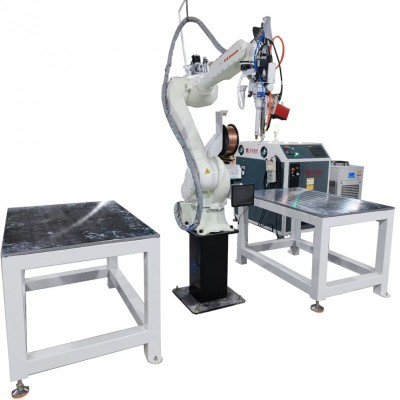
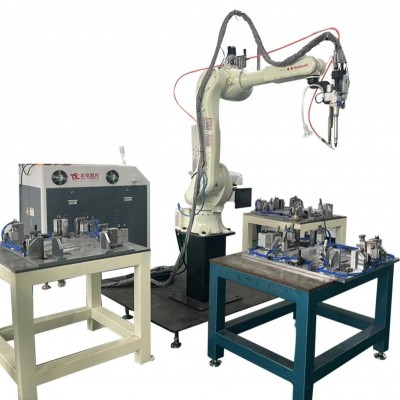
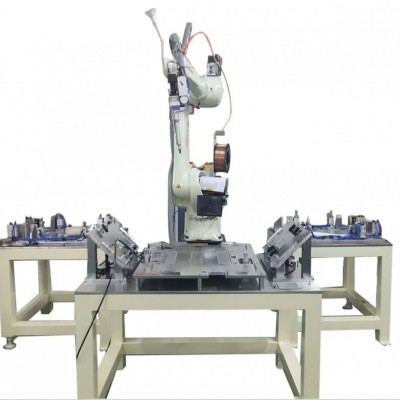
氢燃料电池金属双极板外筒激光焊接机
氢燃料电池金属双极板外筒,是大功率电堆金属双极板集成封装的外围承压壳体,用于包裹堆叠双极板组件,起到介质隔离、冷却液密封、承压承载与结构防护作用。工件材质多为 316L、304L 不锈钢,部分选用钛合金,焊接位置集中在外筒筒体、端板、介质接管嘴的环缝与局部搭接焊缝。氢燃料电池运行时内部存在氢气、空气、冷却液介质,承受车载振动、高低温交变、介质腐蚀;焊缝一旦出现微气孔、未熔合、微裂纹,极易引发氢气、冷却液泄漏,造成电堆性能衰减甚至安全风险。焊接热量过高会造成筒体变形,破坏双极板堆叠装配精度,挤压极板流道,影响气体分配与换热效率。传统氩弧焊热输入大,筒体变形量大,热影响区宽,容易损伤内部极板密封结构,焊后校正工作量大,探伤一次合格率不稳定,无法满足燃料电池车载 IATF16949 体系要求。本设备专门针对金属双极板外筒环缝、接管精密密封焊接开发。
一、设备核心工艺方案
采用摆动光纤激光焊接系统,配套高精度伺服旋转变位工装,实现外筒环形焊缝连续封焊。以外筒端面与内孔作为统一定位基准,定心夹紧,保证对接件同轴度,稳定焊缝装配间隙;工装集成水冷隔热衬套,紧贴筒体外壁快速导出热量,阻断热量向内传导至双极板堆叠区域。焊接采用内外双向高纯氩气保护,外部成型保护 + 筒内背保同步供气,降低焊缝氧化风险,减少晶间腐蚀隐患。采用分段交错跳焊工艺,分散热积累,降低筒体残余应力与整体变形;激光摆动搅拌熔池,促进熔池内气体逸出,减少气孔缺陷;起弧、收弧设置功率缓升缓降,平滑搭接消除弧坑裂纹。多套焊接工艺程序可存储调用,适配不同功率等级电堆对应的外筒尺寸。
二、关键技术特点
- 低热输入,保护极板堆叠精度 激光能量集中,热影响区窄,配合水冷隔热工装,筒体整体温升低,筒体圆度、端面形位精度稳定,避免挤压内部双极板与密封胶线,保证流道通畅,维持电堆气体分配与冷却性能。
- 高精度同轴环缝焊接,可选 3D 视觉寻缝 伺服回转单元回转跳动小,3D 视觉实时跟踪焊缝,补偿来料机加工公差、装夹偏心,整圈焊缝熔宽均匀,根部成型致密,消除氢气、冷却液渗漏通道。
- 抗腐蚀承压焊缝气保方案 双路独立稳压高纯氩气保护,气流柔和无紊流,焊缝无明显氧化色,降低焊缝晶间腐蚀,长期耐受氢气、冷却介质腐蚀,保障电堆长寿命运行。
- 外筒柔性无损工装体系 两端定心夹紧,软接触夹持避免筒体表面划伤;隔热隔离结构,阻挡热量传导至内部极板安装区;模块化快换夹具,兼容多款电堆外筒,兼顾样品试制与产线批量生产。
- 全链路工艺质量追溯 激光功率、摆动参数、旋转速度、保护气参数、焊接时序自动存档,绑定电堆 SN 码,对接 X 光 RT 探伤、氦质谱检漏、压力循环测试台账,满足新能源主机厂 IATF16949 质量体系审核与失效复盘。
三、工件检测标准与应用场景
应用于车用大功率氢燃料电池金属双极板集成外筒、固定式发电燃料电池电堆外筒组件焊接。焊后检验项目:外观飞溅检查、渗透 PT 探伤、X 光 RT 射线探伤、氦质谱检漏、水压耐压试验、高低温循环测试、振动耐久测试、盐雾腐蚀测试。 适配材质:304L、316L 低碳不锈钢,TC4 钛合金外筒。
四、生产效益对比
传统氩弧焊热变形大,筒体翘曲易造成内部双极板、密封件受损,焊缝晶粒粗大,腐蚀渗漏风险高,焊后整形、复检工序繁重;激光自动化焊接变形可控,焊缝一致性稳定,一次氦检通过率更高,减少返修报废,更容易通过燃料电池主机厂零部件可靠性验证,适合氢燃料电池金属极板、电堆封装壳体配套厂商。