
 点击图片查看原图

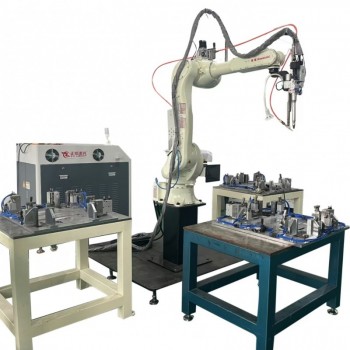
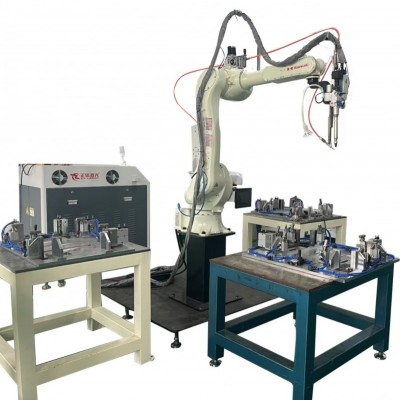
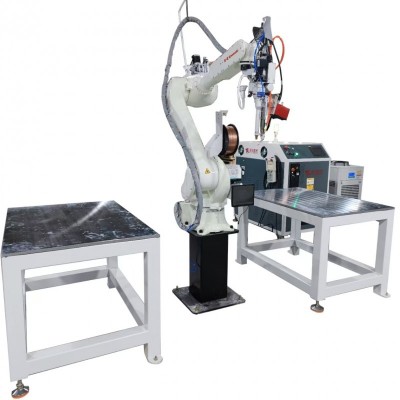
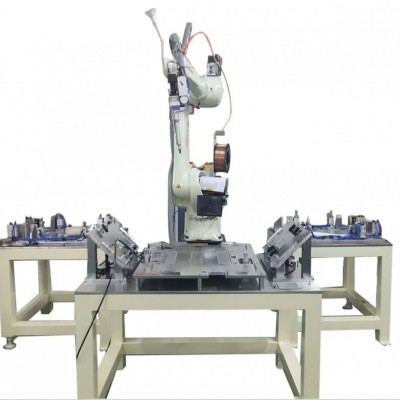
商用车尾气 SCR 载体筒激光焊接机
商用车尾气 SCR 载体筒是柴油车尾气后处理系统核心承载构件,用于封装 SCR 催化剂载体与衬垫,通过尿素喷射反应降低尾气氮氧化物排放,满足国六及更高排放法规。筒体常用材质为 409 不锈钢、304 不锈钢;焊接部位包含板材卷圆筒体纵向直缝,筒体与前后端锥、安装法兰、固定吊耳的环缝、搭接焊缝。 商用车工况恶劣,长期承受发动机高温排气、排气脉冲交变振动、重载颠簸冲击,外加冬季融雪盐雾腐蚀。焊缝内部气孔、未熔合、微裂纹,会造成尾气泄漏,排放超标;焊接变形会破坏筒体圆度,衬垫预紧力不均,载体松动、异响甚至破碎,直接导致尾气处理失效;内壁飞溅残渣脱落,会堵塞气流通道,影响尿素混合与催化反应效率。传统氩弧焊、滚焊热输入大,薄壁筒体极易变形,焊缝高温疲劳性能差,长期排气冲击下容易开裂,打磨、探伤返工量大,难以满足国六商用车严苛排放可靠性要求。本设备专为商用车 SCR 载体筒直缝、环缝一体化精密激光焊接开发。
一、设备核心工艺方案
采用摆动光纤激光焊接系统,配置两套可快速切换工装模块:刚性压紧直缝工装、伺服回转环缝工装。 直缝焊接:卷圆成型筒体放置工装,焊缝两侧刚性压块压紧对缝,背面配备水冷铜衬垫支撑熔池,防止薄壁筒体翘曲、熔池塌陷; 环缝焊接:以筒体内孔、端面定心定位,托辊 + 卡盘组合支撑夹紧,保证筒体、端锥、法兰同轴,稳定焊缝装配间隙。 焊接采用高纯氩气局部保护,抑制高温焊缝氧化。采用分段交错跳焊工艺,分散热累积,降低筒体残余应力与焊接变形;激光摆动搅拌熔池,促进熔池内气体逸出,减少气孔缺陷;起弧、收弧功率曲线缓升缓降,平滑搭接消除弧坑微裂纹。设备内置多套工艺参数,适配轻重型卡车、客车不同规格 SCR 载体筒,支持样品打样,可对接自动化产线上下料。
二、关键技术特点
- 低热输入,筒体圆度稳定,保护载体装配预紧力 激光能量集中,热影响区窄,薄壁筒体焊后变形量小,筒体圆度保持稳定,保证衬垫压紧力均匀,避免 SCR 载体松动、碎裂。焊缝金相组织均匀,高温抗疲劳性能优异,抵御持续排气脉冲冲击。
- 3D 激光焊缝跟踪 搭载 3D 激光视觉跟踪系统,实时识别接缝位置,补偿板材卷圆间隙波动、冲压件公差、装夹偏心,直缝、环缝全程自动对中,杜绝偏焊、虚焊,焊缝成型连续致密,防止尾气外泄。
- 低飞溅洁净焊接工艺 优化激光摆动参数,飞溅量低,工装配置焊渣围挡,减少内壁金属碎屑残留,避免堵塞气流通道,保障尿素雾化混合效果与催化转化效率;焊缝外观平整,大幅减少后续打磨工序。
- 大长径比筒体柔性工装 托辊支撑适配大长度 SCR 筒体,降低旋转挠度;软接触夹持保护筒体表面防腐涂层;水冷隔热衬套阻隔热量向两端装配区域传导;模块化工装快速切换多款载体筒,柔性化生产。
- 工艺全链路质量可追溯 激光功率、摆动参数、行走 / 旋转速度、保护气参数、焊接时序自动存档,绑定工件 SN 码,联动气密性、振动耐久、高温热循环、盐雾老化测试台账,满足 IATF16949 汽车质量体系审核、失效分析。
三、工件检测标准与应用场景
适用于重卡、轻卡、客车等商用车 SCR 催化载体筒体、尾气后处理腔体焊接。焊后检验项目:外观飞溅检查、渗透 PT 探伤、气密性测试、高低温热循环测试、振动耐久测试、盐雾腐蚀测试。 适配材质:409 不锈钢、304 不锈钢 SCR 载体筒。
四、生产效益对比
传统氩弧焊、滚焊热变形大,筒体容易失圆,衬垫压紧力失控,载体松动异响、尾气泄漏不良率偏高,打磨返修工序繁重;激光自动化焊接筒体变形可控,焊缝高温疲劳强度更高,气密性稳定,降低车辆尾气排放超标故障,更容易通过商用车主机厂零部件可靠性验证,适合商用车尾气后处理、SCR 催化筒体制造企业。