

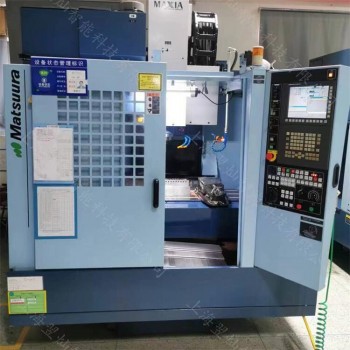
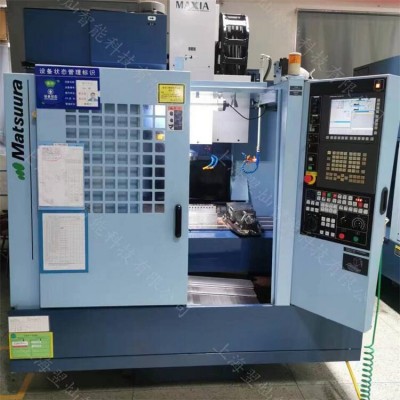
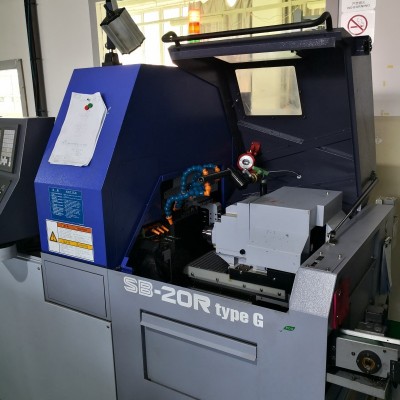
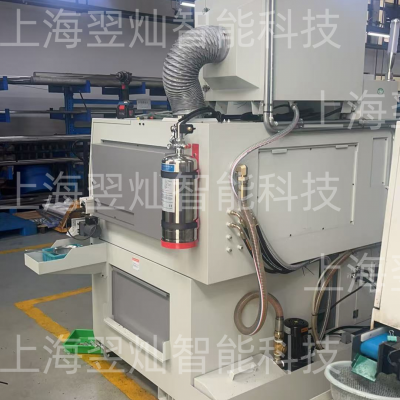


数控机床在高速切削金属工件时,主轴持续产生高温,设备内部循环使用切削油和冷却润滑油。油管一旦渗漏,高温金属碎屑溅落到油液上,很容易引燃。机床内部结构密闭狭小,导轨、电控箱、油箱、主轴箱层层叠叠,火苗一旦窜进去,外部灭火器很难直接作用到火源。等到操作人员发现冒烟,火势往往已经在设备内部蔓延开了。
传统的车间灭火方式主要依赖手提式灭火器和消防栓。问题在于,数控机床起火时,操作人员第一反应通常是断电、撤离,很少有人敢在浓烟和高温中靠近设备灭火。等消防队赶到,少则十几分钟,多则半小时,一台价值几十万甚至上百万的设备可能已经报废。更麻烦的是,切削油属于 B 类火灾,用水扑救效果有限,还可能导致油液扩散、火势蔓延。
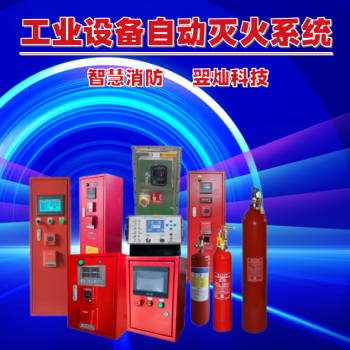
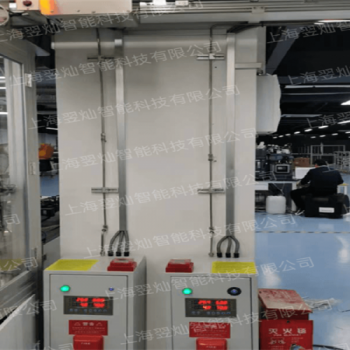
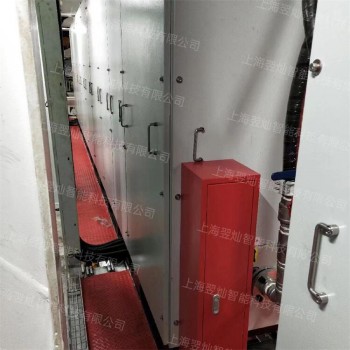
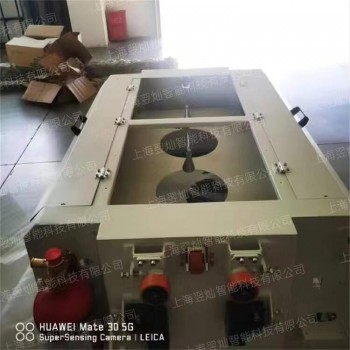
针对这一痛点,近年来机床自动灭火系统开始在国内制造企业中推广。这类系统通常由温度探测器、灭火药剂瓶组和专用喷嘴组成,探测器安装在机床内部的关键位置,一旦温度超过设定阈值,系统自动启动,将灭火药剂直接喷射到火源处。整个过程不需要人工介入,从探测到喷射通常在几秒到几十秒内完成。
从灭火介质来看,目前市场上主要有干粉、二氧化碳和全氟己酮等几种方案。干粉灭火速度快,但喷放后会对机床内部的精密部件造成污染,清理成本高;二氧化碳灭火后无残留,但对使用环境的密闭性要求较高,且存在人员窒息风险;全氟己酮属于清洁灭火剂,灭火后不留痕迹,对电子设备友好,但价格相对较高。企业在选择时,需要结合加工材料、设备价值和车间环境综合判断,没有哪一种方案能适用于所有场景。
安装自动灭火系统并不意味着一劳永逸。探测器需要定期校验,药剂瓶组需要按周期检测压力,喷嘴要防止被切削液和金属粉尘堵塞。一些企业装了设备之后长期不维护,等到真正起火时系统失灵,效果会大打折扣。
从行业整体来看,目前国内数控机床的自动灭火装置安装率仍然偏低。一方面是部分中小企业对火灾风险认识不足,觉得 "干了这么多年都没出事";另一方面也有成本考量,一台机床的灭火系统造价从几千到几万元不等,对利润微薄的加工企业来说是一笔不小的开支。但换个角度算,一台中高档数控机床的采购价动辄几十万,一旦起火报废,损失远高于一套灭火系统的费用,更不用说停产和人员伤亡带来的间接代价。
装上自动灭火系统只是第一步,后续维护跟不上,前期投入就白费了。建议企业把灭火系统的维护纳入设备保养计划,和机床的日常检修同步进行。安全投入平时看不见效果,出事的时候才知道值不值。


 QQ178752365