

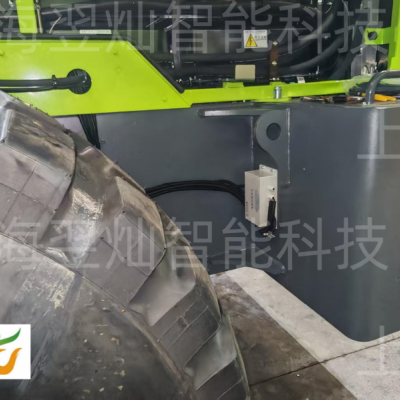


这起事故不是个例。在矿山行业,铲运机、运矿卡车、支架搬运车这些井下作业车辆,长期在高温、高湿、高粉尘的环境中工作,发动机舱、液压系统、电气线路都存在火灾隐患。传统的车载灭火器只能应对初期的外部小火,对于发动机舱内部和锂电池热失控这类火灾,作用非常有限。矿用车专用自动灭火装置,就是在这样的背景下逐步成为矿山安全防护的重要装备。
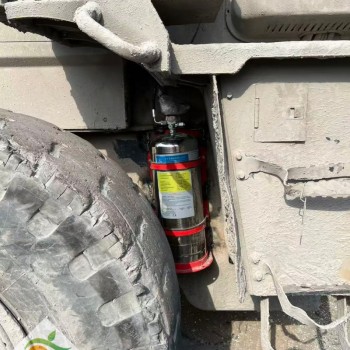
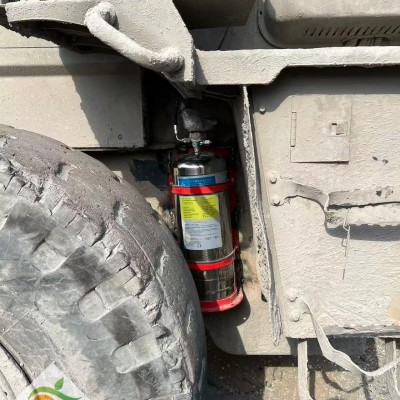
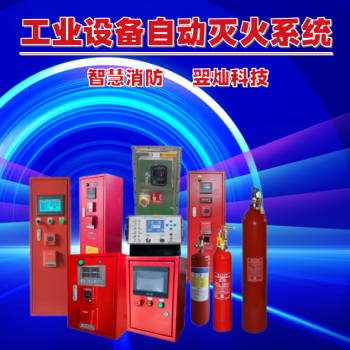
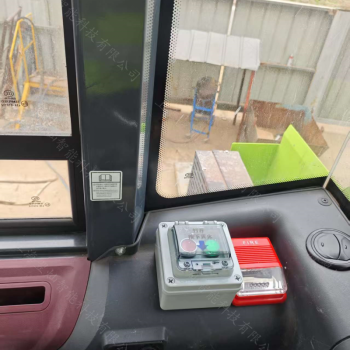
一套完整的矿用车自动灭火装置,通常由以下几个部分组成。灭火药剂存储单元,根据车型和防护区域大小选择不同容量的药剂瓶,一般安装在车架侧面或驾驶室后方,要方便检修和更换。探测单元,包括感温探测器和火焰探测器,布置在发动机舱、轮胎舱、配电箱等重点区域,实时监测温度和火焰信号。控制单元,接收探测信号并判断是否触发灭火,同时负责声光报警和信号输出。喷嘴和管路,将灭火剂输送到各个防护区域,喷嘴的角度和数量根据防护对象的形状和大小设计。手动启动按钮,安装在驾驶室内司机容易操作的位置,作为自动启动的备份。
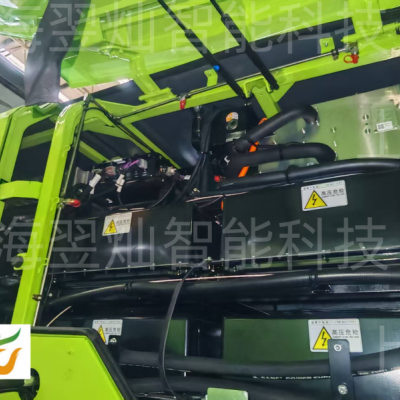
从适用车型来看,这套装置的覆盖面比较广。井下柴油运矿卡车,防护重点是发动机舱、排气管、轮胎和燃油箱,一般需要 6 到 10 个喷嘴。铲运机和装载机,除了发动机舱,还要关注液压系统,高压油管泄漏喷到高温部件上也是常见起火原因,液压油箱和多路阀附近要布置喷嘴。支架搬运车和平板运输车,车身长、轮胎多,轮胎过热起火的风险高,每个轮胎附近都要考虑覆盖。纯电动矿车,防护重点是锂电池箱,需要针对电池模组的布局设计喷嘴位置,并且选用适合锂电池火灾的灭火剂。
和传统的固定式消防设施相比,矿用车自动灭火装置有几个明显的特点。一是跟随车辆移动,车辆开到哪里,防护就跟到哪里,不受井下消防管网覆盖范围的限制。二是响应速度快,探测器就在火源附近,温度一超标就触发,比司机发现后再取灭火器快几十秒。三是针对性强,喷嘴直接对着容易起火的部位喷,灭火剂利用率高,不需要像全淹没系统那样把整个空间都充满药剂。四是操作简单,司机不需要下车,在驾驶室内按一下按钮就能启动,降低了人员靠近火源的风险。
当然,这套装置也有它的局限性。它只能扑灭初期火灾,如果火势已经蔓延到车身以外或者引燃了周围的巷道支护,还是需要依靠矿山的整体消防系统和专业救援力量。药剂容量有限,一次喷射后需要重新充装,不能连续多次使用。对于锂电池热失控这类发展迅速、复燃率高的火灾,需要选用专门的灭火剂和更大的药剂储备,普通的干粉系统可能不够用。
供应商在给矿山企业做方案时,不能拿着一套标准配置往所有车上套。应该先到现场了解车辆的型号、动力类型、作业环境、行驶路线,然后确定防护区域、喷嘴数量、灭火剂种类和药剂容量。比如在北方寒冷地区的露天矿,水基型灭火剂就不太适用,需要选干粉或气体类;在井下高瓦斯环境,电气部件的防爆等级要满足要求;在粉尘特别大的矿区,探测器要选防尘性能好的型号。一案一策,才能保证系统装上去之后真的管用。
安装质量直接影响灭火效果。管路要沿着车架固定,每隔一段距离就要有管卡,不能悬空晃动,否则车辆振动时间长了接头会松。喷嘴要对准防护区域的中心,不能被发动机部件或轮胎挡住。探测元件要安装在温度上升最快的位置,而不是随便贴在舱壁上。接线要做防水防尘处理,接头处用热缩管密封。安装完成后要做模拟测试,确认每个喷嘴都能正常喷放,自动和手动启动都能触发。
后续维护同样不能忽视。矿用车的工作环境比普通车辆恶劣,系统装上去之后不是一劳永逸的。每月要检查一次药剂压力表,指针在绿区才算正常,掉到红区就要充压或更换。每季度要检查管路和喷嘴有没有被泥水堵塞,接头有没有松动。每年要做一次全面检测,包括探测器灵敏度、控制单元功能、管路密封性,发现问题及时维修。很多企业花了钱装系统,却在维护上省了功夫,等到真正起火时系统失灵,这样的教训值得警惕。
对矿山企业来说,矿用车自动灭火装置是安全投入,不是成本负担。一辆矿卡的采购价动辄几百万,烧毁一辆的损失够装几十套灭火系统,更不用说人员伤亡带来的影响。把防护做在前面,比事后追责和赔偿要划算得多。


 QQ178752365