

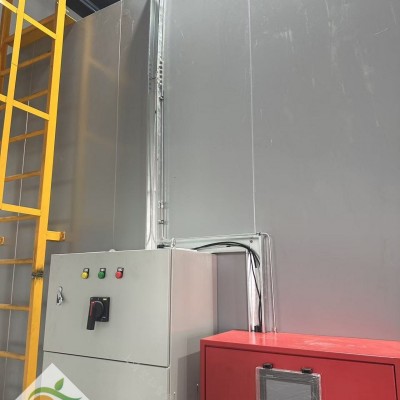


这类除尘设备内部的火灾,在金属加工、木材加工、粮食加工、化工、制药等行业并不罕见。2014 年 8 月江苏昆山一家金属制品企业的除尘系统爆炸,2026 年 2 月浙江金华一家企业的除尘设备因内部热量积聚起火,2026 年 1 月和 3 月安徽芜湖一家汽车零部件公司的除尘设备不到两个月连续两次起火,原因都和除尘设备内部火灾及处置不当有关。传统的消防手段面对这类火灾有明显短板:烟感报警滞后,手提灭火器够不到箱体内部,全淹没系统药剂用量大且影响范围广,处置不当还可能引发爆炸。
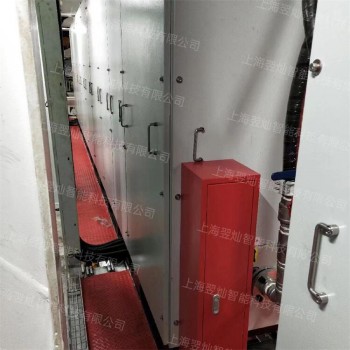
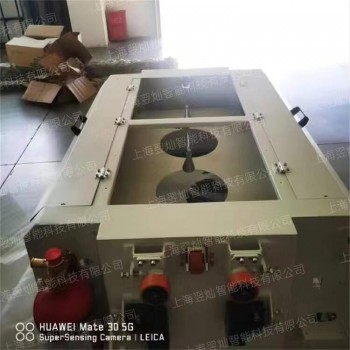
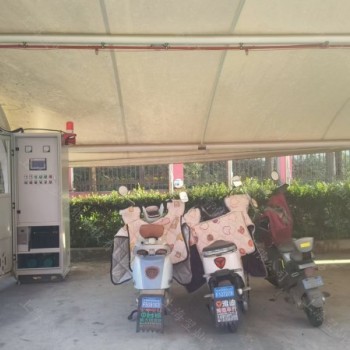
除尘设备自动灭火装置就是在这个背景下逐步推广开来的。它把温度探测、火灾报警和灭火喷射集成在一个小型单元内,可以直接安装在除尘器的箱体顶部、灰斗侧面、管道弯头处,也可以通过支架固定在非标准位置。装置内置灭火药剂存储瓶组和喷嘴,通过感温元件或电信号触发,起火时自动向除尘器内部喷射灭火剂,在火灾初期就把火控制住。
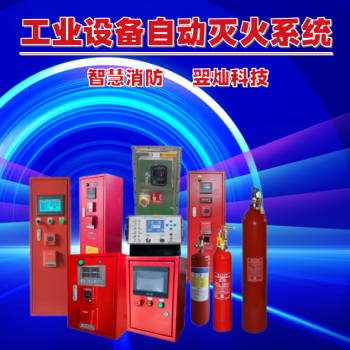
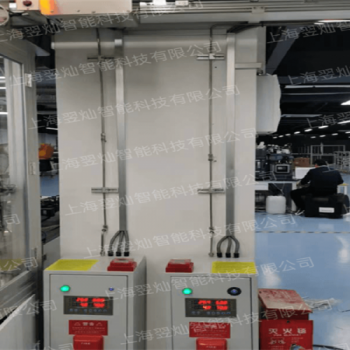
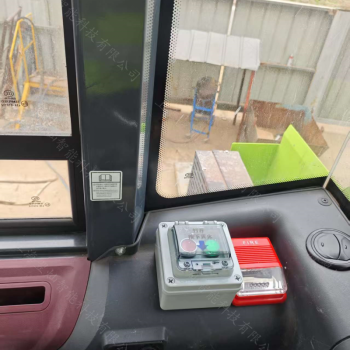
从产品结构来看,一套完整的除尘设备自动灭火装置通常包含以下几个部分。灭火药剂瓶组,用于储存灭火剂,根据除尘器的大小和防护区域选择不同容量;喷嘴组件,负责将药剂均匀喷射到防护区域,不同位置的喷嘴角度和流量不同;感温探测器,实时监测除尘器内部温度;控制模块,处理探测信号并触发灭火动作;状态指示灯和蜂鸣器,提供本地声光报警。部分产品还支持远程信号输出,可以接入车间的消防控制系统和除尘器的 PLC 控制系统。
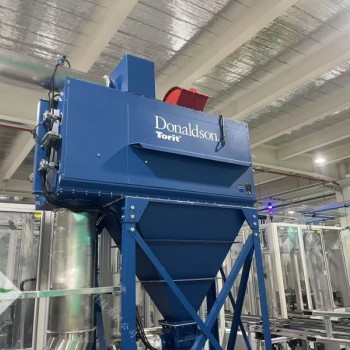
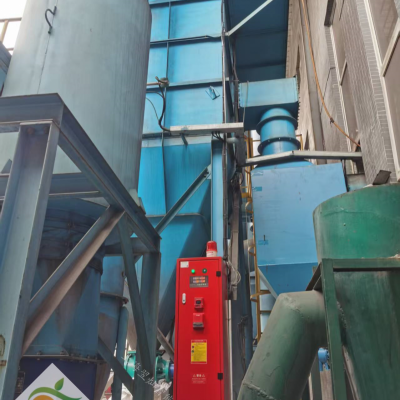
适用场景方面,除尘设备自动灭火装置的覆盖面比较广。布袋除尘器的防护重点是布袋室和灰斗,布袋室是火灾高发区,高温颗粒或阴燃粉尘进入后容易引燃布袋,灰斗内堆积的可燃粉尘容易阴燃,建议在布袋室顶部和灰斗侧面都安装喷嘴。旋风除尘器的防护重点是灰斗和进风口,虽然旋风除尘器没有布袋,但灰斗内堆积的可燃性粉尘同样存在阴燃风险,进风口是高温颗粒进入的通道,需要重点监测。静电除尘器的防护重点是电极板区域和灰斗,电极板积粉自燃和高压电弧是主要风险,需要选用对电气设备友好的灭火剂。此外,木工除尘器、粮食除尘器、焊烟净化器、油雾净化器等设备,也都在适用范围内。
和传统灭火方式相比,除尘设备自动灭火装置有几个明显优势。一是响应快,探测器就在除尘器内部,温度一超标就触发,比车间烟感早几十秒到几分钟。二是针对性强,只对着火的除尘器喷药,不影响相邻设备和生产,灭火后恢复生产快。三是安装灵活,不需要改造建筑结构,不需要铺设大量管道,停机几小时就能装好。四是维护简单,定期检查药剂压力和探测器状态即可,不需要像管网系统那样做整体气密性测试。
当然,除尘设备自动灭火装置也有局限性。它只能扑灭初期火灾,如果火势已经蔓延到除尘器外部或者引燃了周围的原材料和成品,还是需要依靠建筑消防设施和消防救援。药剂容量有限,一次喷射后需要重新充装,不能连续多次使用。对于已经形成粉尘云的爆炸风险,灭火装置只能抑制明火,不能阻止爆炸,还需要配合泄爆装置、隔爆装置等粉尘防爆设施一起使用。
供应商在给企业做方案时,应该先了解防护对象的具体情况 —— 什么类型的除尘器、处理什么粉尘、粉尘是否可燃、除尘器尺寸和风量、灰斗容积、管道布局,然后再推荐合适的灭火剂种类、喷嘴数量和药剂容量。不是所有除尘器都用同一种方案,负责任的做法是一案一议。比如处理铝粉、镁粉等活泼金属粉尘的除尘器,需要选用专用的金属粉尘灭火剂,普通干粉可能不够用;处理粮食、木材等有机粉尘的除尘器,可以用普通超细干粉;处理油雾、油烟的除尘器,需要选用抗复燃能力强的灭火剂。
对采购方来说,除了产品本身,还要关注供应商的安装能力和售后服务。除尘设备自动灭火装置看起来安装简单,但喷嘴角度、探测器位置、联动接线这些细节直接影响灭火效果。买了好产品装得不对,防护效果会大打折扣。后续的年检、药剂更换、故障维修,也需要供应商能及时响应。除尘设备一般是连续运行,设备停机时间越长损失越大,售后响应速度很重要。


 QQ178752365