| 图片 |
标 题 |
更新时间 |
 |
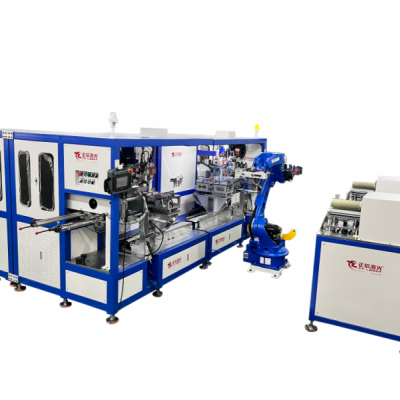
切割片法兰正信激光焊接设备
切割片法兰多采用碳钢、不锈钢冲压件组合焊接,是角磨机、切割机上夹持固定切割片的核心配件,高速旋转工况下承受巨大离心力,对端面平面度、同轴度、焊缝抗撕裂强度有着极高要求。传统氩弧焊热输入大,法兰盘容易受热翘曲、端面不平,焊接后同轴度超差,整机高速运转时抖动剧烈,切割片偏摆、崩片风险高;焊缝容易出现气孔
|
2026-10-28 |
 |
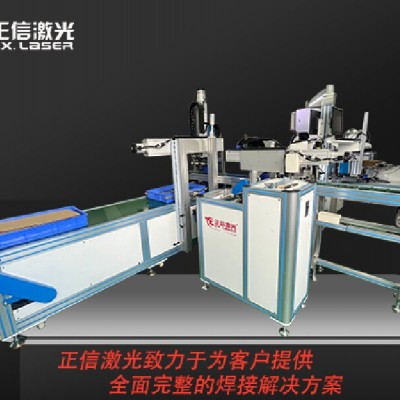
压力表壳正信激光焊接设备
压力表壳多采用不锈钢、冷轧钢板冲压成型,是压力表的防护承压外壳,需要保证壳体焊缝密封不漏气,同时壳体外形、螺纹接口尺寸稳定,满足仪表装配和耐压测试要求。传统氩弧焊热输入大,薄板壳体极易受热变形,表壳螺纹、安装基准发生偏移,和接头装配配合不良;焊缝容易产生气孔、砂眼,打压测试出现泄漏,直接造成仪表报废
|
2026-10-28 |
 |
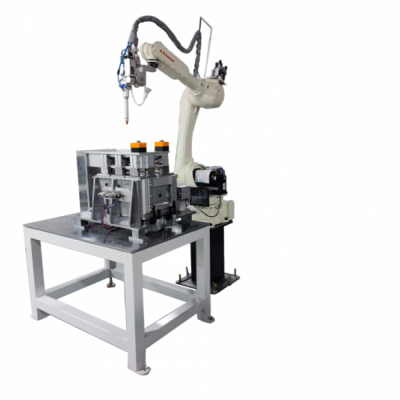
电磁流量计管体正信激光焊接设备
电磁流量计管体多为 304/316L 不锈钢材质,属于承压流体过流部件,内部会接触污水、酸碱介质,对焊缝密封性、耐腐蚀性、内壁光洁度、直线度要求严苛,一旦焊缝渗漏、内壁焊瘤凸起,就会直接影响流量测量精度。传统氩弧焊热输入大,长筒薄壁管体容易发生弯曲、圆度失圆,管体法兰同轴度偏差大,现场法兰对接装不上;焊缝容易
|
2026-10-28 |
 |
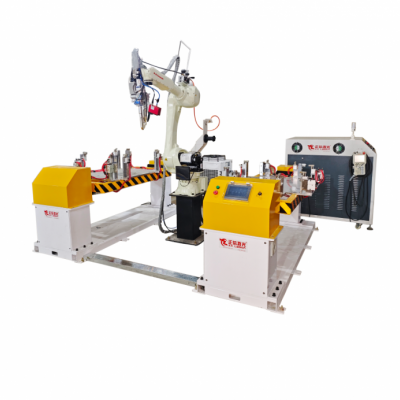
液位记浮子正信激光焊接设备
液位计浮子一般选用 304、316L 不锈钢薄板卷制拼焊而成,是液位检测的核心感应部件,长期浸泡在水、油品、酸碱等介质中,对焊缝密封性、防腐性能、外形圆度、浮力稳定性要求很高。传统氩弧焊热输入大,薄壁浮子壳体容易受热凹陷、鼓包变形,浮子自重、浮力发生偏移,造成液位信号采集不准;焊缝易产生气孔、砂眼,介质渗入
|
2026-10-28 |
 |
热电偶保护管正信激光焊接设备
热电偶保护管多采用 304、316L、310S 不锈钢以及高温合金管材拼焊成型,用来隔绝高温、粉尘、酸碱腐蚀介质,保护内部测温芯体,对焊缝密封性、耐高温性能、耐介质腐蚀以及管体直线度要求严格。传统氩弧焊热输入大,薄壁长管容易弯曲、管口变形,后续安装螺纹、法兰对位困难;焊缝容易出现气孔、夹渣,高温工况下焊缝氧化、
|
2026-10-28 |
|
分析仪外壳正信激光焊接设备
分析仪外壳多为不锈钢、铝合金薄壁钣金件,对壳体尺寸精度、密封性、内部元器件防护要求严苛。传统氩弧焊热输入大,焊接后壳体容易翘曲变形,尺寸超差,焊缝气孔、漏焊多发,容易造成粉尘、水汽侵入,影响分析仪检测稳定性,焊后还要大量打磨整形,良率通常只能维持在 85% 左右,拖慢整条产线交付节奏。正信激光焊接设备热
|
2026-10-28 |
 |
分光光度计外壳正信激光焊接设备
分光光度计外壳属于光学仪器壳体,多采用不锈钢、铝合金薄板加工,对壳体形变、密封性、外观平整度要求极高。仪器内部光路精密,外壳一旦焊接变形,会直接影响光学元件对位,造成检测数据偏差。传统氩弧焊热输入大,焊接应力集中,壳体容易扭曲翘边,焊缝氧化发黑、飞溅多,焊后打磨工作量大,批量生产良率普遍在 83% 上下
|
2026-10-28 |
|
天平秤盘坐正信激光焊接设备
天平秤盘座是精密衡器核心承载件,材质多为不锈钢、铝合金,对平面度、焊接应力、承重稳定性要求极高。秤盘座焊接后一旦发生变形、应力回弹,会直接造成天平称重不准、零点漂移。传统氩弧焊热输入大,受热后容易翘曲,焊后需要长时间时效、打磨校正,批量良率大多只有 84% 左右,校正人工成本高。正信激光焊接设备热输入集
|
2026-10-28 |
 产品分类