| 图片 |
标 题 |
更新时间 |
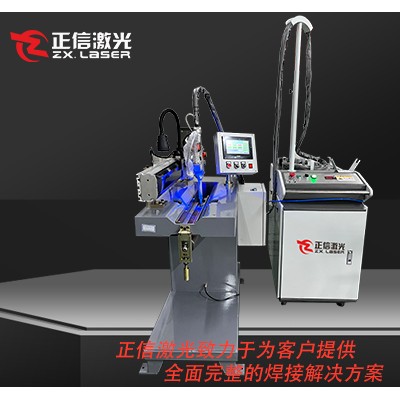 |
台式钻床立柱座正信激光焊接设备
台式钻床立柱座以碳钢厚板、铸钢件拼焊为主,是支撑立柱、承载钻孔轴向压力的基础部件,对底面平面度、整体刚性和焊缝抗振能力要求很高。传统氩弧焊热输入量大,工件壁厚差异明显,焊接热应力集中,极易造成底座底面翘曲变形,平面度超差,整机装配后钻孔同轴度偏差大,加工精度不稳定。焊缝易出现气孔、夹渣缺陷,在钻头持
|
2026-10-28 |
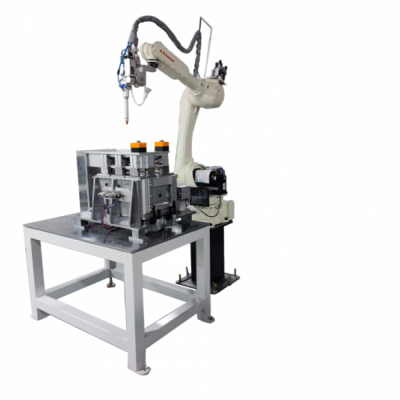 |
木工刨刀座正信激光焊接设备
木工刨刀座多采用铬钒钢、合金钢材质,是安装刨刀片、承受高速切削冲击的核心部件,运转过程持续受到木料切削带来的交变冲击力,对焊缝强度、形位精度要求严格。传统氩弧焊热输入大,热量扩散快,很容易造成刀座淬火区域退火软化,硬度下降,高速切削时易出现磨损、崩损;同时薄壁结构受热极易变形,刀槽平行度、定位尺寸偏
|
2026-10-28 |
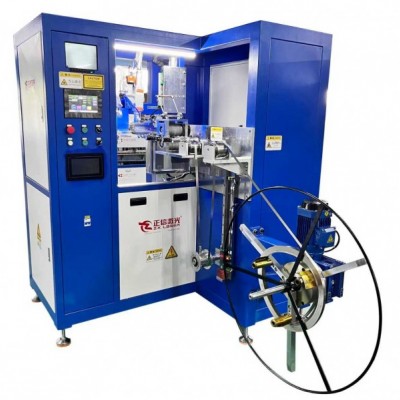 |
木工凿柄正信激光焊接设备
木工凿柄连接段多为碳钢、合金钢材质,凿头经过淬火处理,凿削木料时会承受敲击冲击、扭转载荷,对焊缝韧性和强度要求较高。传统氩弧焊热输入大,热量传导快,极易往凿刃区域扩散,造成刃口退火变软,凿削容易卷刃、崩口;柄体焊接后容易歪斜,同轴度偏差大,使用敲击时受力偏心,焊缝位置容易断裂。传统焊接飞溅多,后续打
|
2026-10-28 |
 |
装修钉枪弹夹座正信激光焊接设备
装修钉枪弹夹座多采用不锈钢薄板、冷轧冲压钢板拼接成型,是气动钉枪的供料核心组件,长期在高频连续打钉冲击环境下工作,对弹槽直线度、焊缝牢固度以及尺寸一致性要求严苛。传统氩弧焊热输入大,薄板件极易受热扭曲变形,弹槽宽窄出现偏差,批量使用时频繁卡钉、出钉不顺;焊缝气孔、夹渣多发,在持续冲击震动下焊缝容易脱
|
2026-10-28 |
 |
气钉枪枪体正信激光焊接设备
气钉枪枪体主要由冷轧钢板、不锈钢冲压件、铝合金铸件拼焊而成,是整机承压、承受高频冲击的核心主体,内部气压循环、连续打钉带来持续交变载荷,对焊缝气密性、结构强度以及外形尺寸一致性有着极高要求。传统氩弧焊热输入大,枪体薄壁冲压件容易受热变形,腔体配合面、安装孔位偏移,装配后密封不严、漏气泄压,打钉力度不
|
2026-10-28 |
|
喷漆枪壶正信激光焊接设备
喷漆枪壶常用不锈钢薄板、铝合金冲压件拼接成型,作为涂料存储输送部件,对焊缝密封性、内壁光滑度以及耐溶剂腐蚀性能要求很高。传统氩弧焊热输入大,薄壁壶体极易受热鼓包、变形,壶口螺纹、连接基准尺寸走差,和枪身装配时配合间隙异常,出现漏漆、渗料问题;焊缝容易产生气孔、砂眼,在稀释剂、油漆溶剂长期浸泡下容易渗
|
2026-10-28 |
|
电动螺丝批壳体正信激光焊接设备
电动螺丝批壳体多采用铝合金压铸件、不锈钢冲压薄板拼焊成型,是容纳电机、齿轮、控制主板的承载外壳,产品手持使用,对外形平整度、装配间隙、结构强度都有严格标准。传统氩弧焊热输入大,铝合金导热快,焊接时容易出现壳体鼓胀、边角翘曲,壳体两半合模缝隙不均,装配时按键、尾塞对位卡滞;焊缝容易产生气孔、虚焊,跌落
|
2026-10-28 |
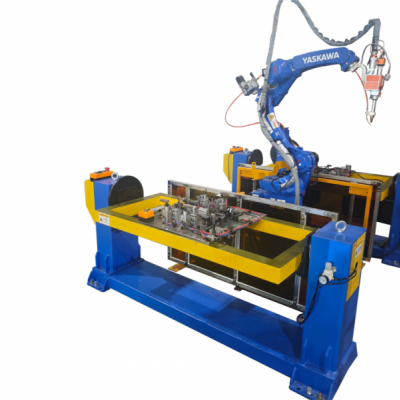 |
冲击扳手壳体正信激光焊接设备
冲击扳手壳体以铝合金压铸件、高强度冷轧钢板、不锈钢冲压件拼焊为主,是容纳冲击结构、电机组件的核心承载外壳,作业时持续承受大扭矩冲击、高频震动,对焊缝强度、壳体形位公差、装配精度要求严苛。传统氩弧焊热输入量大,铝合金导热系数高,焊接热量扩散快,壳体极易出现翘曲、局部鼓包,壳身对接缝隙宽窄不一,内部齿轮
|
2026-10-28 |
 产品分类