| 图片 |
标 题 |
更新时间 |
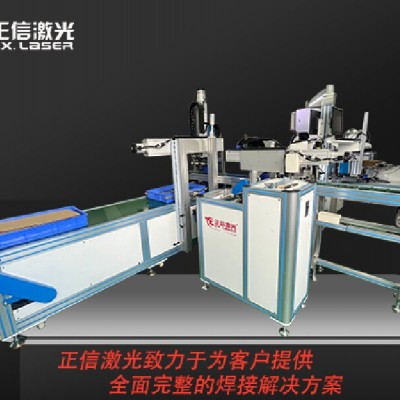 |
钢丝钳正信激光焊接设备
钢丝钳多为铬钒钢材质,钳头与钳柄属于铰接受力组件,传统氩弧焊热输入大,焊接时热量扩散范围广,极易造成刃口部位退火软化,剪切硬度不达标,同时钳体容易扭曲变形,钳口闭合间隙超差。传统工艺焊缝飞溅多,后续打磨量大,批量生产良率通常在 80% 左右,扭矩、剪切测试时焊缝断裂的情况频发。正信激光焊接设备针对钢丝钳
|
2026-10-28 |
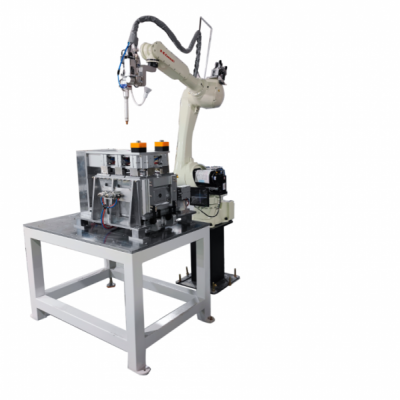 |
老虎钳正信激光焊接设备
老虎钳主体多为铬钒钢材质,钳头、钳柄是核心受力部位,传统氩弧焊热输入大,热量扩散快,焊接过程容易造成钳口刃区退火,硬度下降,剪切夹持性能大打折扣。同时钳体容易发生扭曲变形,钳口对合间隙不一致,焊缝气孔、飞溅多,后期打磨校正工序繁琐,批量生产良率大多只有 81% 上下,成品受力测试时焊缝断裂问题突出。正信
|
2026-10-28 |
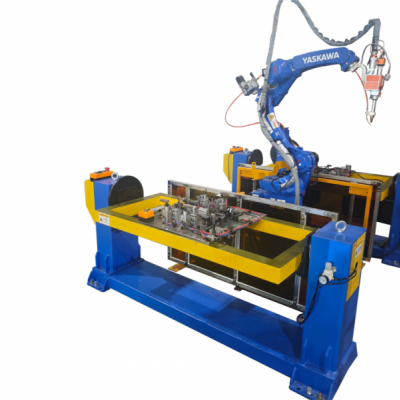 |
尖嘴钳正信激光焊接设备
尖嘴钳采用铬钒钢等工具钢加工而成,钳头细长、尖端壁厚薄,对焊接热损伤十分敏感。传统氩弧焊热输入大,热量传导快,很容易造成尖嘴部位退火软化,尖端硬度不足,夹持细件容易打滑、崩口;同时细长钳体极易侧弯变形,钳头对中偏差大,成品开合卡顿,焊缝飞溅多、打磨工作量大,常规批量良率仅 78% 左右,受力测试焊缝失效
|
2026-10-28 |
 |
断线钳正信激光焊接设备
断线钳钳头多为铬钒钢、铬钼钢锻造,刃口经过高频淬火,硬度高,依靠杠杆结构承受巨大剪切冲击力。传统氩弧焊热输入大,热量传导范围广,极易造成刃口区域退火软化,剪切钢筋、钢缆时容易崩刃、卷口;长臂、连杆结构焊接后应力大,容易发生扭曲变形,钳口对合间隙不均,剪切受力时焊缝位置开裂,批量生产返修量大,常规良率
|
2026-10-28 |
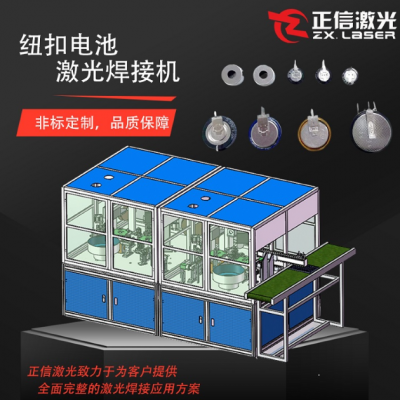 |
管钳正信激光焊接设备
管钳钳头多采用铬钼钢、高碳钢锻造,钳牙经过淬火处理,夹持管道时会承受很大的扭转载荷。传统氩弧焊热输入大,热量扩散广,极易造成钳牙部位退火软化,齿面硬度下降,夹持钢管时容易打滑、磨齿;钳体长、受力结构跨度大,焊接后应力集中,容易出现弯曲变形,活动钳口调节卡顿,焊缝气孔、夹渣多发,扭转测试时焊缝断裂风险
|
2026-10-28 |
|
冲击钻夹头正信激光焊接设备
冲击钻夹头多为合金钢材质,是夹持钻头、承受高频冲击与旋转扭力的核心部件,内部结构精密,配合间隙要求严苛。传统氩弧焊热输入大,热量扩散快,焊接时容易造成夹头淬火部位退火,硬度下降,长期使用出现打滑、夹爪松动;同时壳体容易受热变形,同轴度超差,钻头摆动量大,焊缝气孔、飞溅多,焊后精加工余量增加,批量生产
|
2026-10-28 |
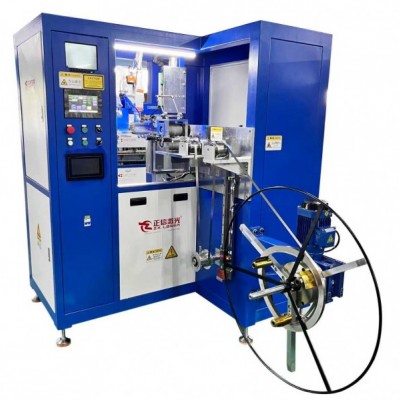 |
切割机护罩正信激光焊接设备
切割机护罩多采用 SPCC 冷轧钢板、不锈钢薄板折弯拼接成型,属于电动工具安全防护件,对焊缝抗冲击性能、外形平整度有硬性要求。传统氩弧焊热输入大,薄板工件极易出现翘曲、弧度变形,护罩安装基准圆失圆,装配后调节卡顿;焊缝气孔、夹渣缺陷多,砂轮爆裂冲击测试时焊缝容易撕裂,批量生产良率大多只有 82% 左右,焊后校
|
2026-10-28 |
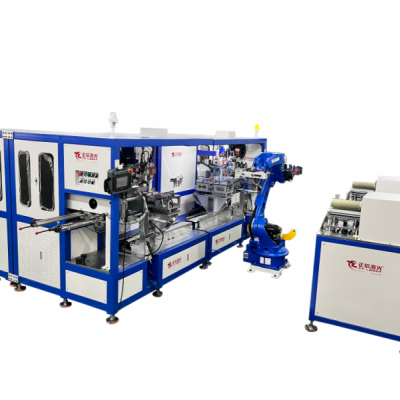 |
砂轮机正信激光焊接设备
砂轮机底座多采用碳钢厚板、铸铁板材拼焊而成,作为整机承重与减震基础件,焊接后对底面平面度、结构刚性要求严格。传统氩弧焊热输入大,厚板焊接热量分布不均,焊后应力释放容易造成底座底面翘曲、平面度超标,装配时机身倾斜、运行抖动。焊缝容易产生气孔、夹渣,长期砂轮高速震动工况下存在焊缝开裂隐患,批量生产良率大
|
2026-10-28 |
 产品分类