| 图片 |
标 题 |
更新时间 |
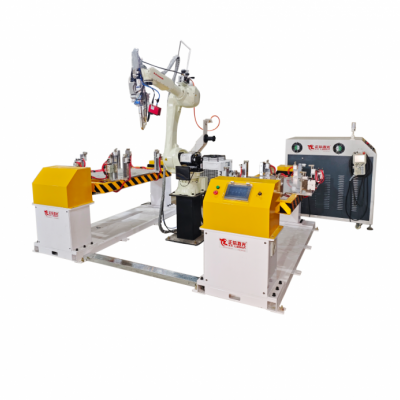 |
钢琴踏板支架正信激光焊接设备
钢琴踏板支架是钢琴传动系统的承重部件,常用冷轧钢、304 不锈钢、铝合金材质,壁厚 0.51.2mm,完成支架本体、连杆座、转轴支座、加强筋的点焊与搭接焊接。踏板需要反复踩踏承受交变冲击力,焊缝强度直接决定踏板使用寿命;支架装配尺寸精度影响踏板行程、回弹力,焊接变形会造成踏板卡顿、回弹不顺,对焊缝抗拉强度、形变
|
2026-10-28 |
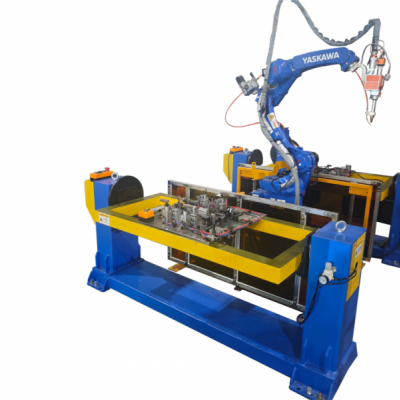 |
乐器簧片座正信激光焊接设备
乐器簧片座属于精密薄壁金属构件,传统氩弧焊焊接时热输入大,极易造成簧片座形变、簧片安装孔位偏移,焊缝毛刺多,后续打磨工序耗时,单件加工周期长,焊接良率普遍仅 82% 左右,还会影响乐器震动传导,直接改变音色稳定性,难以满足高端管乐器的声学装配要求。正信激光焊接设备针对乐器簧片座定制精密焊接方案,采用光纤
|
2026-10-28 |
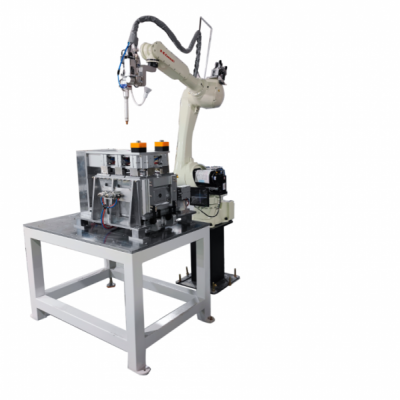 |
园林剪刀片座正信激光焊接设备
园林剪刀片座多为高硬度合金钢材,传统氩弧焊焊接热输入大,容易出现基材退火软化,降低刀口耐磨性能,焊接变形会造成刀片装配间隙不均,剪切卡顿。焊缝飞溅多,焊后打磨工作量大,批量生产良率大多在 84%,生产节拍慢,人工成本偏高。正信激光焊接设备适配园林剪刀片座的焊接工艺,精准控制激光能量,热影响区窄,有效避免
|
2026-10-28 |
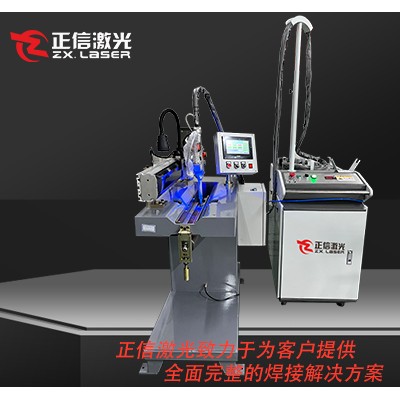 |
修枝剪柄正信激光焊接设备
修枝剪柄多采用不锈钢、铝合金薄壁型材,传统氩弧焊焊接热输入大,手柄容易发生扭曲变形,手柄装配孔位偏移,导致手柄开合手感差。焊缝飞溅明显,焊后打磨工作量大,批量生产良率约 83%,加工周期长,人工成本高,长时间量产容易出现焊缝虚焊,户外使用受力后易断裂。正信激光焊接设备针对修枝剪柄定制焊接工艺,光纤激光能
|
2026-10-28 |
 |
镰刀柄接头正信激光焊接设备
镰刀柄接头多为碳钢、不锈钢异种金属拼接件,传统氩弧焊焊接热输入大,接头位置受热变形,装配同轴度偏差大,镰刀使用时抖动明显;焊缝容易产生气孔、夹渣,受力后易断裂,批量生产良率约 82%。焊后飞溅多,需要大量打磨抛光,单件加工工序繁琐,人工焊接依赖老师傅经验,量产效率偏低。正信激光焊接设备针对镰刀柄接头开发
|
2026-10-28 |
 |
螺丝刀杆正信激光焊接设备
螺丝刀杆多采用合金钢基材焊接刀头,传统氩弧焊热输入大,焊接高温易造成杆体局部退火,扭矩承载能力下降,作业受力时容易出现刀头打滑、断裂。焊接热变形会导致杆体直线度变差,同轴度偏差大,成品转动晃动;焊缝气孔、虚焊问题频发,批量生产良率仅 83% 左右,焊后打磨、校直工序多,人工成本高。正信激光焊接设备针对螺
|
2026-10-28 |
 |
内六角扳手正信激光焊接设备
内六角扳手多采用 S2 合金钢、铬钒钢等高硬度工具钢制作,不少款式为杆体与手柄拼接结构,传统氩弧焊焊接热输入大,热影响区宽,极易造成扳手焊接位置退火软化、硬度下降,扭矩测试时容易从焊缝处断裂,同时工件变形、弯曲超差,后续校正、打磨工作量大,对操作工经验依赖度高,批量生产良率常常不足 82%,制约产能与产品可
|
2026-10-28 |
 |
台虎钳座正信激光焊接设备
台虎钳座一般采用铸铁、碳钢厚板组合焊接成型,传统氩弧焊焊接热输入大,工件体积大、壁厚不均,焊接后容易出现应力集中、底座变形翘曲,平面度超差,后续铣削、磨平加工余量加大。焊缝还容易产生气孔、夹渣,受力工况下存在开裂风险,批量生产时返修率偏高,加工周期长,对焊工技术要求高。正信激光焊接设备针对台虎钳座的
|
2026-10-28 |
 产品分类