| 图片 |
标 题 |
更新时间 |
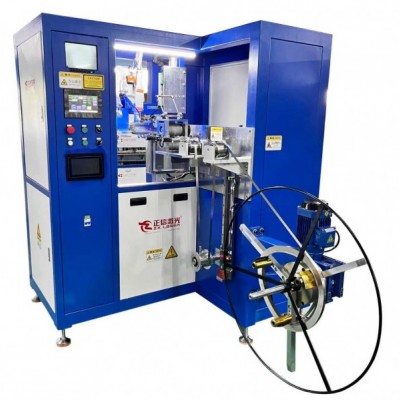 |
屏风连接件正信激光焊接设备
屏风连接件正信激光焊接设备,专为办公屏风金属连接件精密焊接研发。传统焊接热输入大,小件连接件容易变形,焊缝粗糙带气孔,装配时尺寸偏差大,拼接锁紧受力后焊缝易失效。正信激光焊接热影响区小,工件变形控制在 0.05mm 以内,焊缝致密光滑,减少 80% 打磨工序。设备定位精准,可一次性完成连接件各接点焊接,焊缝抗拉
|
2026-10-28 |
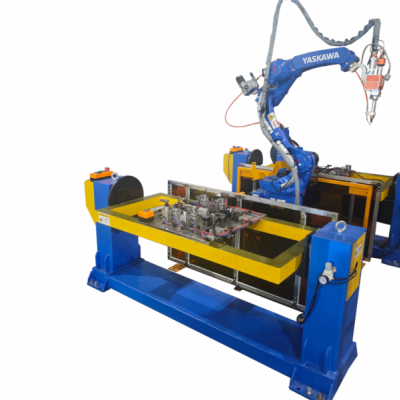 |
货架层板支架正信激光焊接设备
货架层板支架多用于仓储、商超置物架,多为 0.8‑2.0mm 冷轧钢、镀锌钢薄壁冲压件,传统氩弧焊热影响大,工件变形量可达 0.3‑0.6mm,焊后打磨校正占总工时 35% 以上,批量良率仅 85%‑88%,人工成本居高不下,焊缝还易出现气孔虚焊,长期承重存在开裂风险。正信激光焊接设备热输入集中,焊接变形控制在 0.05mm 以内,焊后
|
2026-10-28 |
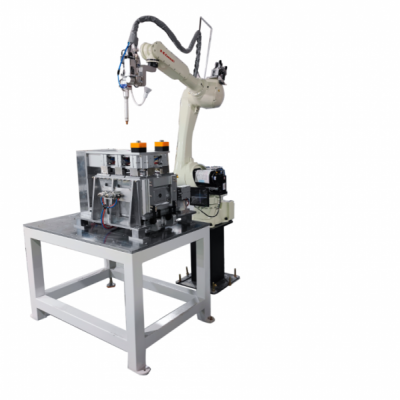 |
展示架连接件正信激光焊接设备
展示架连接件常用 0.61.8mm 冷轧钢、镀锌板冲压成型,传统点焊、氩弧焊热影响范围大,工件变形 0.250.5mm,焊后校正打磨工时占比 32%,批量良率仅 86% 左右,焊缝易出现虚焊、飞溅,装配时容易出现孔位不对、拼接间隙偏大等问题。正信激光焊接设备热输入可控,焊接变形控制在 0.04mm 以内,焊后打磨工作量减少 82%。整机定
|
2026-10-28 |
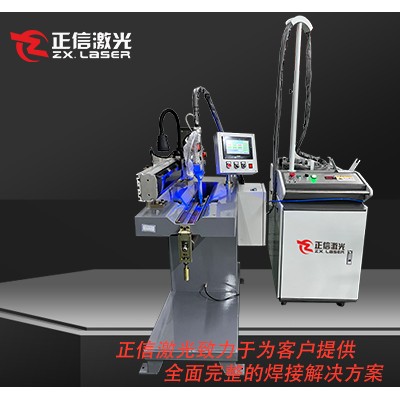 |
五金挂钩正信激光焊接设备
五金挂钩多采用 1.02.5mm 冷轧钢、不锈钢材质折弯冲压制成,传统氩弧焊点焊热影响大,工件变形可达 0.20.45mm,焊后打磨整形工时占比 30%,批量良率仅 87%,焊缝飞溅多,拉力测试易出现焊口断裂。正信激光焊接设备热输入集中,焊接变形控制在 0.04mm 以内,焊后打磨工作量减少 81%。整机定位精度 0.02mm,可实现搭接焊、圆
|
2026-10-28 |
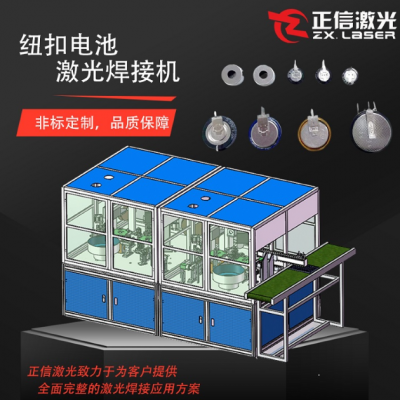 |
挂架底座正信激光焊接设备
挂架底座常用 1.2‑2.8mm 冷轧钢板、镀锌板冲压焊接成型,传统氩弧焊热输入高,工件变形可达 0.28‑0.52mm,焊后打磨校正工时占比 33%,批量良率仅 86.5%,焊缝飞溅多,拉力测试容易出现焊口开裂,影响挂架承载安全。正信激光焊接设备热输入精准可控,焊接变形控制在 0.04mm 以内,焊后打磨工作量减少 83%。整机定位精度 0.
|
2026-10-28 |
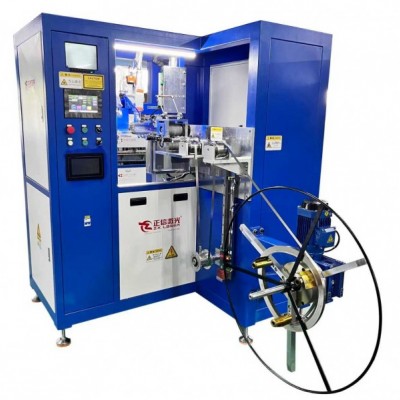 |
窗帘杆支架正信激光焊接设备
窗帘杆支架正信激光焊接设备 窗帘杆支架多采用 1.02.5mm 冷轧钢、镀锌板冲压折弯成型,传统点焊与氩弧焊热影响区域大,工件变形可达 0.220.48mm,焊后打磨校正工时占比 31%,批量良率仅 87%,焊缝飞溅明显,承重测试易出现焊口开裂问题。正信激光焊接设备热输入高度集中,焊接变形控制在 0.04mm 以内,焊后打磨工作量减少 8
|
2026-10-28 |
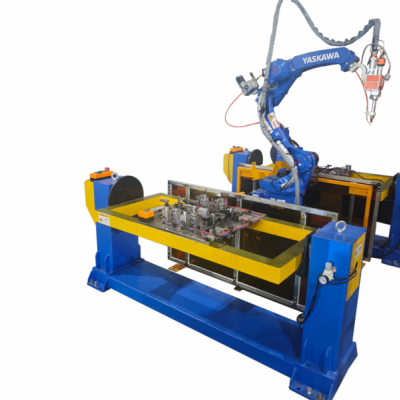 |
晾衣架配件正信激光焊接设备
晾衣架配件包含连接支架、卷线底座、转角接头、挂片等五金件,多采用 0.82.0mm 冷轧钢、不锈钢薄板加工,焊接后需保证外观平整、承重稳定。传统点焊、氩弧焊热输入大,工件变形量可达 0.3mm 以上,焊后打磨工序多,单件焊接耗时约 12 秒,焊缝容易出现气孔、虚焊,成品良率仅 87% 左右。正信激光焊接设备针对晾衣架薄壁五金
|
2026-10-28 |
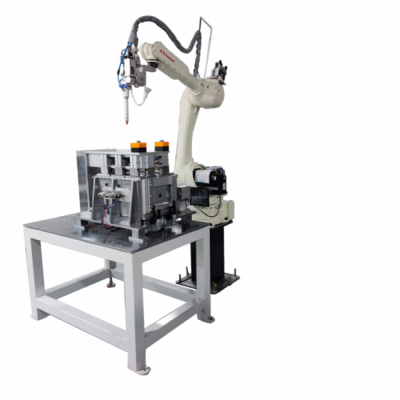 |
卫浴镜柜支架正信激光焊接设备
卫浴镜柜支架为镜柜承重固定五金件,常用 0.71.8mm 不锈钢、镀锌冷轧板制作,工件对焊接外观、耐腐蚀性能以及尺寸精度要求较高。传统氩弧焊、电阻点焊热输入集中,工件变形最高可达 0.28mm,焊道氧化发黑明显,单件焊接时长约 10 秒,成品良率仅 86%,焊后需要打磨抛光处理,增加人工成本。正信激光焊接设备适配卫浴薄壁五
|
2026-10-28 |
 产品分类