| 图片 |
标 题 |
更新时间 |
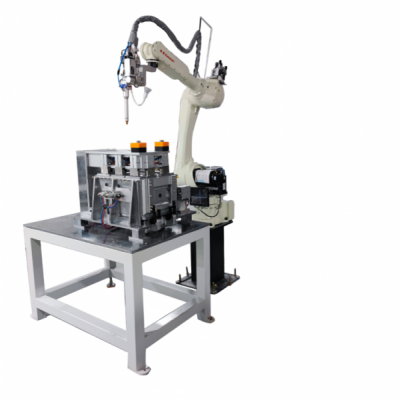 |
吊柜挂件正信激光焊接设备
吊柜挂件是橱柜、浴室柜吊柜承重连接件,材质多选用 0.82.0mm 冷轧钢板、不锈钢板材,焊接位置直接关系整体承重能力,对焊缝强度与平面度要求严苛。传统点焊、氩弧焊热影响范围大,工件最大变形可达 0.3mm,焊缝易氧化发黑,单件焊接耗时约 11 秒,成品良率仅 85%,焊后需要人工打磨校正,加工周期长。正信激光焊接设备针对
|
2026-10-28 |
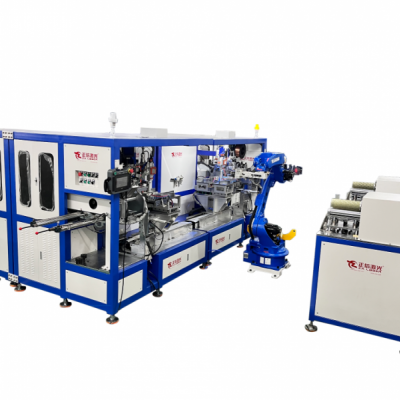 |
光伏支架正信激光焊接设备
光伏支架用于太阳能组件支撑固定,工件多采用 1.53.0mm 镀锌钢、铝合金型材,焊缝需要具备良好抗腐蚀能力与结构强度,户外长期使用不能出现开裂问题。传统电阻焊、氩弧焊热输入大,工件变形可达 0.35mm,镀锌层烧损严重,单件焊接耗时约 14 秒,成品良率仅 84%,焊后需补涂防腐涂层,工序繁琐。正信激光焊接设备适配光伏支
|
2026-10-28 |
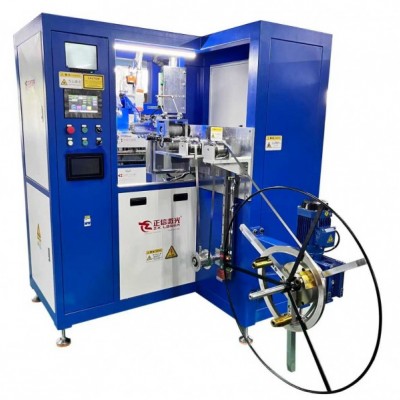 |
光伏连接件正信激光焊接设备
光伏连接件是光伏支架系统的衔接五金件,常用 1.22.5mm 镀锌钢板、铝合金材质,长期在户外日晒雨淋工况下使用,焊缝需要高抗拉强度与耐腐蚀性。传统点焊、氩弧焊热输入大,镀锌层易烧蚀,工件变形可达 0.32mm,单件焊接耗时约 12 秒,成品良率仅 86%,焊后需要打磨、补防腐处理,增加生产工序。正信激光焊接设备针对光伏连
|
2026-10-28 |
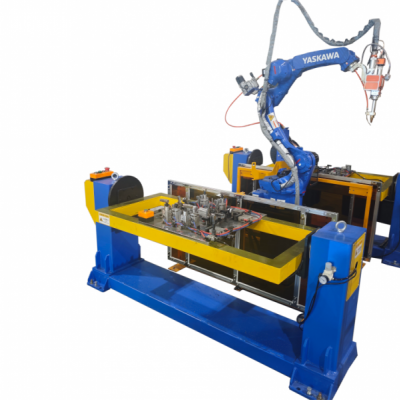 |
光伏接线盒正信激光焊接设备
光伏接线盒作为光伏组件核心电气配件,外壳与端子、铜片、卡扣焊接品质直接决定组件户外使用寿命,工件多采用镀锡铜、不锈钢薄板,焊接空间狭小,对焊缝密封性、导电性能要求严苛。传统点焊、氩弧焊热输入大,易造成铜件氧化烧蚀、塑胶壳体受热变形,焊接不良率可达 8% 以上,还存在焊缝不均、电阻偏大等隐患。正信激光焊接
|
2026-10-28 |
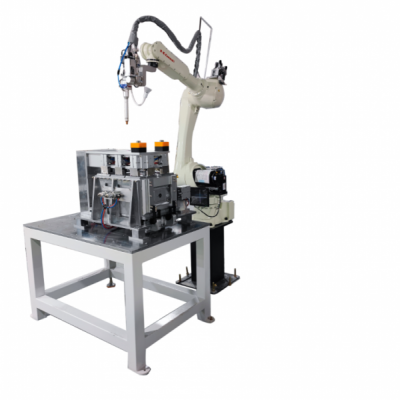 |
汇流条正信激光焊接设备
汇流条是光伏组件内部电流汇集传输关键部件,材料多为镀锡铜带、铜铝复合带,焊接要求低接触电阻、无虚焊、不损伤电池片。传统超声焊、电阻焊压力大,易造成铜带变形、电池隐裂,不良率可达 7%,焊接一致性差。正信激光焊接设备采用光纤激光精密焊接,热影响区0.2mm,焊接过程应力小,有效规避电池片隐裂风险。焊接速度最高
|
2026-10-28 |
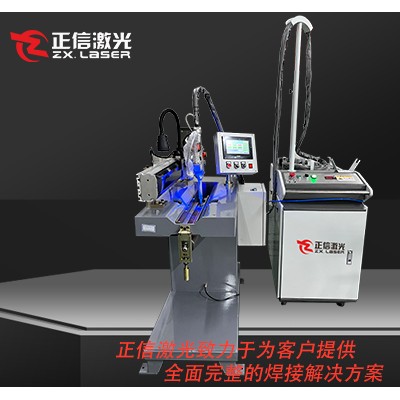 |
逆变器外壳正信激光焊接设备
逆变器外壳是新能源电力设备的防护壳体,常用铝合金、镀锌钢板、不锈钢材质,焊缝需保证壳体结构强度与防尘防水密封性。传统氩弧焊热输入量大,焊接后壳体易发生翘曲变形,平面度误差最高可达 0.5mm,焊缝氧化严重,打磨工时占比高,产品不良率约 6.8%。正信激光焊接设备采用光纤激光焊接方案,热影响区控制在 0.3mm 以内,
|
2026-10-28 |
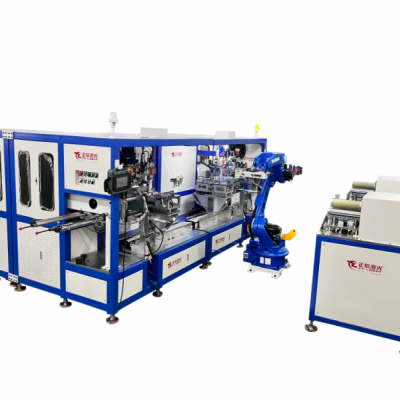 |
逆变器散热器正信激光焊接设备
逆变器散热器承担功率器件散热任务,工件多为铝合金型材、铜铝复合板材,焊缝要求导热性能好、无气孔虚焊,焊接变形会直接影响与功率器件贴合精度。传统氩弧焊热输入高,铝合金极易氧化,焊后变形量可达 0.4mm,不良率约 7%,打磨工序耗时久。正信激光焊接设备采用光纤激光精密熔焊,热影响区0.25mm,工件焊后变形控制在 0.
|
2026-10-28 |
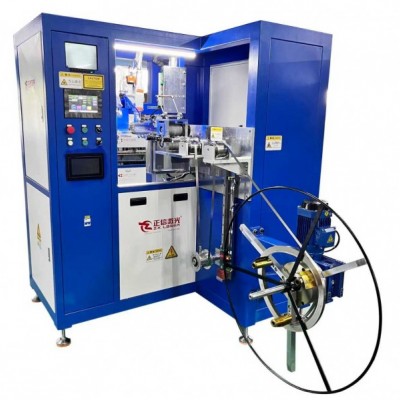 |
储能电池壳体正信激光焊接设备
储能电池壳体是储能电芯的承载防护结构,主流采用铝合金薄板,焊缝要求高气密性、无裂纹、低变形,焊接缺陷会直接引发电池安全隐患。传统氩弧焊热输入大,壳体变形量可达 0.4mm,焊缝气孔、夹渣多发,不良率约 7.2%,焊后整形工作量大。正信激光焊接设备采用光纤激光深熔焊工艺,热影响区控制在 0.25mm 以内,工件焊后变形
|
2026-10-28 |
 产品分类