| 图片 |
标 题 |
更新时间 |
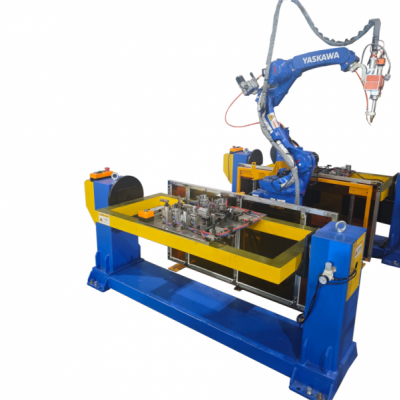 |
储能模组支架正信激光焊接设备
储能模组支架作为电池 PACK 内部承重定位构件,多采用冷轧钢、铝合金薄板加工,焊接质量直接决定储能模组装配精度与运行安全性。传统点焊、氩弧焊热输入大,工件易出现变形翘曲,焊接飞溅多,后续打磨工作量大,焊接一致性差,不良率常达到 8%~12%,难以满足储能行业批量生产要求。正信激光焊接设备针对储能模组支架定制开
|
2026-10-28 |
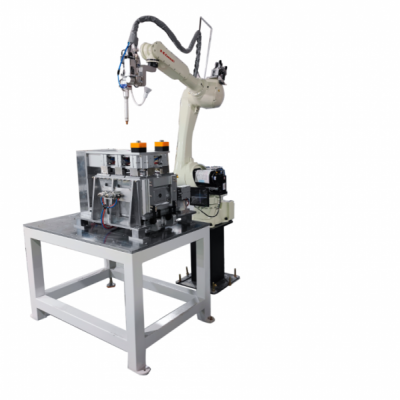 |
风电叶片法兰正信激光焊接设备
风电叶片法兰是风力发电机组关键承重部件,材质多为低合金高强钢、碳钢厚板,焊接接头需承受交变载荷,对焊缝强度、密封性及尺寸稳定性要求严苛。传统埋弧焊、手工电弧焊热输入大,工件焊接变形可达 0.3mm 以上,焊后需要大量校正、打磨工序,生产周期长,批量加工良率仅 85% 左右,容易出现气孔、夹渣等缺陷。正信激光焊接
|
2026-10-28 |
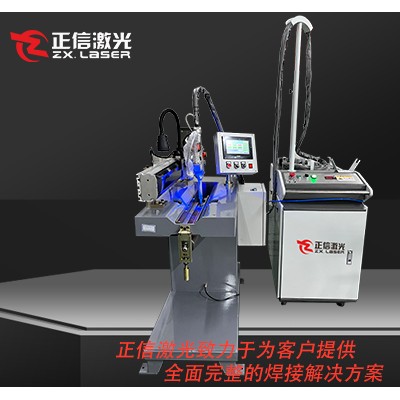 |
风电塔筒法兰正信激光焊接设备
风电塔筒法兰是风机塔筒对接核心承重件,常用低合金高强钢材质,法兰环缝焊接质量直接影响整机抗风载、抗疲劳性能,对焊缝致密性、平面度要求极高。传统埋弧焊、气保焊热输入量大,焊接后法兰平面变形可达 0.4mm,焊后校正、打磨工序繁琐,生产周期长,批量加工不良率约 10%,易产生气孔、未焊透缺陷。正信激光焊接设备适配
|
2026-10-28 |
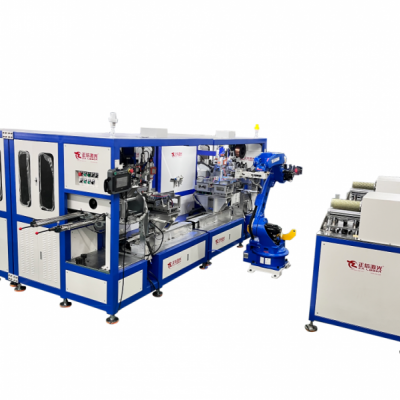 |
充电桩外壳正信激光焊接设备
充电桩外壳多采用冷轧钢板、不锈钢、铝合金板材制作,属于户外防护类钣金构件,焊缝需满足 IP54/IP65 密封防护要求,焊缝气密性、外观平整度要求高。传统氩弧焊、点焊热输入大,薄板壳体极易发生扭曲变形,焊接飞溅多,焊缝打磨工作量大,批量生产不良率可达 9%~13%,密封处易出现微气孔导致防水失效。正信激光焊接设备针对
|
2026-10-28 |
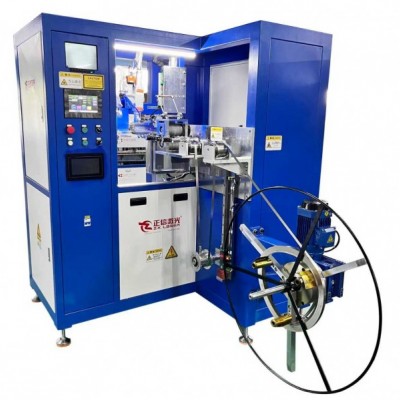 |
枪线接头正信激光焊接设备
充电桩枪线接头为充电枪核心导电连接部件,材质多为紫铜、铜合金,焊接位置承载大电流,对焊缝导电性能、抗拉强度、致密性要求严苛。传统锡焊、电阻焊热分布不均,接头易虚焊、氧化,接触电阻偏大,批量生产不良率可达 10%~14%,长期通大电流易发热,存在安全隐患。正信激光焊接设备针对铜件异种 / 同种焊接优化,激光能量
|
2026-10-28 |
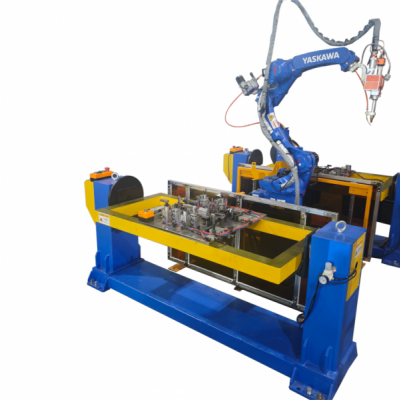 |
太阳能集热器正信激光焊接设备
太阳能集热器是光热转换核心部件,吸热板、流道多采用紫铜、铝合金、不锈钢薄壁板材,焊缝直接影响换热效率与耐压防漏性能。传统滚焊、氩弧焊热输入大,薄壁基材容易变形,焊缝易出现砂眼、渗漏,批量生产不良率可达 8%~12%,焊后表面氧化严重,会降低集热吸收率。正信激光焊接设备针对太阳能集热器流道与吸热板焊接定制,
|
2026-10-28 |
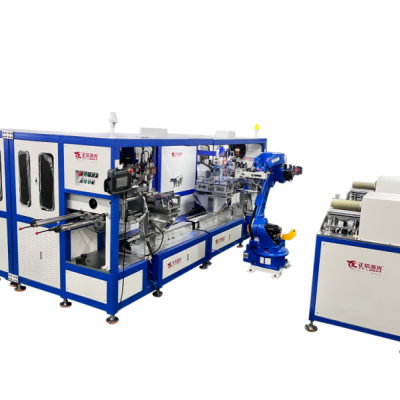 |
燃料电池双极板正信激光焊接设备
燃料电池双极板是电堆核心零部件,材质多为超薄金属不锈钢,板材厚度仅 0.1~0.2mm,焊缝要求气密性高、变形极小,直接影响电堆输出效率与使用寿命。传统点焊、微氩弧焊热输入难以控制,薄板极易变形,焊缝易出现微气孔,批量生产不良率可达 10%~15%,焊接热变形会改变流道结构,降低气体分配均匀性。正信激光焊接设备针对超
|
2026-10-28 |
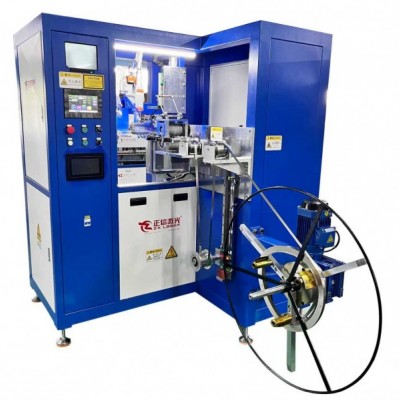 |
燃料电池壳体正信激光焊接设备
燃料电池壳体为电堆外部防护承压部件,材质多为铝合金、不锈钢薄板,焊缝必须满足高气密性、防漏防腐要求,焊接变形会直接影响内部电堆装配精度。传统氩弧焊、点焊热输入大,薄板壳体易扭曲翘曲,焊缝易产生微气孔,批量生产不良率可达 9%~13%,焊后打磨校正工序多,生产节拍慢。正信激光焊接设备针对燃料电池壳体密封焊接
|
2026-10-28 |
 产品分类