| 图片 |
标 题 |
更新时间 |
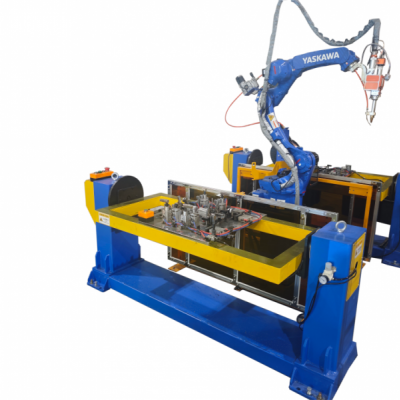 |
氢能储氢瓶嘴正信激光焊接设备
氢能储氢瓶嘴是高压储氢瓶关键密封承压件,多采用高强度合金钢、不锈钢材质,焊缝需承受 70MPa 高压,对焊缝强度、气密性、抗氢脆性能要求极高。传统氩弧焊热输入大,焊接热应力集中,易产生气孔、裂纹,批量生产不良率可达 10%~14%,焊后需大量探伤与去应力处理,生产成本高。正信激光焊接设备专为储氢瓶嘴环缝焊接研发,
|
2026-10-28 |
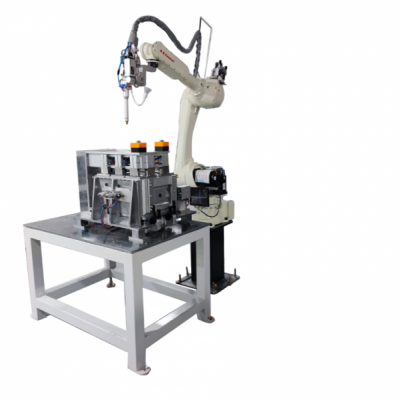 |
氢能管路接头正信激光焊接设备
氢能管路接头是氢系统输送关键部件,常用 316L 不锈钢、高强合金,焊缝需满足高压、高气密、抗氢脆要求,一旦泄漏会带来重大安全隐患。传统氩弧焊热输入大,接头易产生焊接应力,焊缝易出现气孔、微裂纹,批量生产不良率可达 9%~13%,焊后探伤、去应力工序繁琐,生产周期长。正信激光焊接设备针对氢能管路接头环缝焊接定制
|
2026-10-28 |
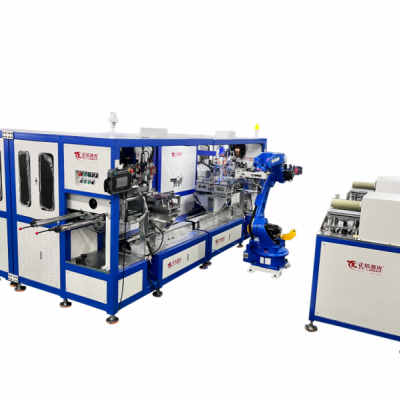 |
种植体基台正信激光焊接设备
种植体基台属于口腔医用精密零部件,材质多为钛合金,工件体积微小,焊缝对生物相容性、尺寸精度、表面洁净度要求严苛。传统氩弧焊热输入大,钛合金易氧化变色,产生脆性氧化层,工件易热变形,批量生产不良率可达 11%~15%,焊后抛光、去氧化工序复杂,容易影响装配精度。正信激光焊接设备专为钛合金种植体基台精密焊接研发
|
2026-10-28 |
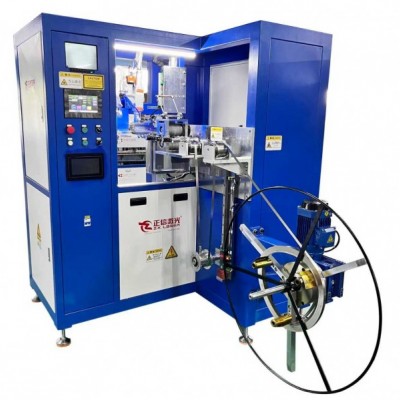 |
牙冠基底正信激光焊接设备
牙冠基底是义齿修复核心精密小件,多选用钛合金、钴铬钼合金,工件结构精细,焊缝强度、表面洁净度及尺寸公差要求严苛,焊接变形、氧化会直接影响义齿就位精度。传统微型氩弧焊热输入不易控制,基底易氧化发黑,产生脆性氧化层,微小件容易出现形变,批量生产不良率可达 10%~14%,焊后打磨抛光工序繁琐,拉高单件加工成本。
|
2026-10-28 |
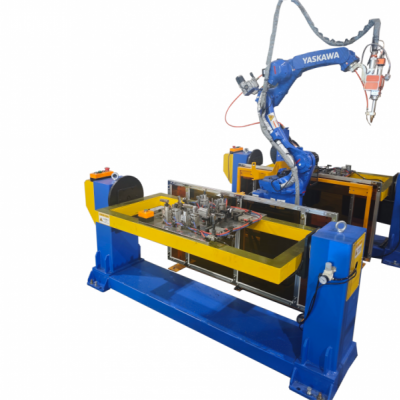 |
正畸托槽正信激光焊接设备
正畸托槽属于口腔精密医疗器械,多采用医用不锈钢、钛合金材质,工件体积微小,焊接部位精细,对焊缝洁净度、形变控制、生物安全性要求极高。传统点焊、氩弧焊热输入大,热影响区可达 0.3~0.5mm,极易造成托槽本体变形、表面氧化变色,焊接毛刺多,后续打磨工时增加 30% 以上,微小工件焊接良率仅 82% 左右,难以满足医疗级
|
2026-10-28 |
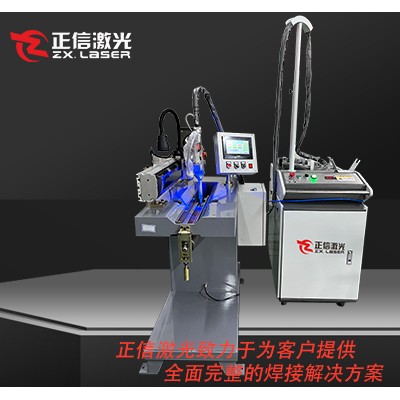 |
止血钳正信激光焊接设备
止血钳作为外科常用器械,主体采用医用不锈钢制作,钳头与钳柄连接处焊接质量直接影响夹持强度与使用寿命,对焊缝无气孔、无变形、耐腐蚀性能要求严格。传统点焊、氩弧焊热影响区间可达 0.35mm,焊接热量易造成钳体形变、刃口退火,焊缝氧化发黑,后续抛光打磨工序增加 35% 工时,批量生产良率约 83%,产品一致性较差。正信
|
2026-10-28 |
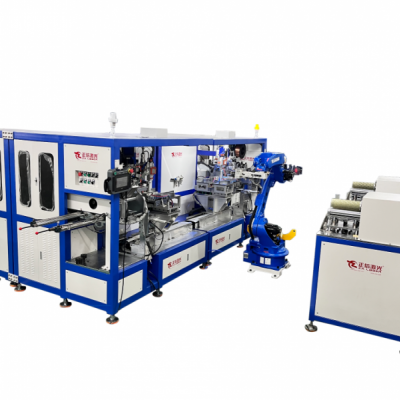 |
手术剪正信激光焊接设备
手术剪为外科基础医用器械,多选用医用不锈钢,剪头与剪柄焊接部位承受反复剪切应力,对焊缝强度、刃口硬度保持、表面光洁度要求严苛。传统氩弧焊、电阻点焊热影响区可达 0.4mm,高温易造成剪刃退火软化,工件易发生扭曲变形,焊缝氧化发黑,后续抛光打磨工时增加 40%,批量生产良率仅 81%,产品一致性难以保障。正信激光焊
|
2026-10-28 |
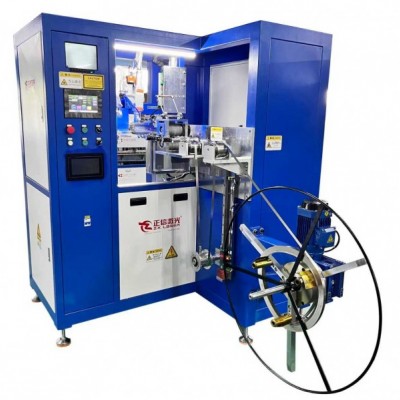 |
持针器正信激光焊接设备
持针器是外科缝合专用器械,材质多为医用不锈钢,钳头与手柄连接焊缝需要承受反复夹持针体的交变载荷,对焊缝强度、刃口硬度、工件变形控制要求严格。传统氩弧焊、点焊热影响区可达 0.38mm,焊接高温容易造成钳口退火,工件扭曲变形,焊缝氧化发黑,后续抛光打磨工时增加 38%,批量生产良率仅 82%,产品一致性差。正信激光
|
2026-10-28 |
 产品分类