| 图片 |
标 题 |
更新时间 |
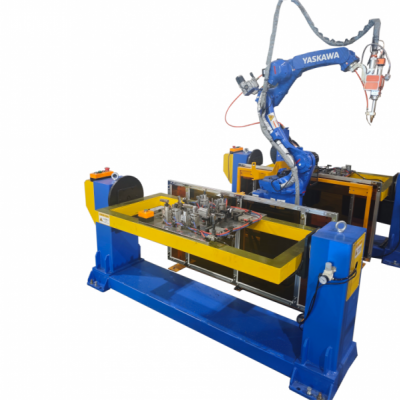 |
镊子正信激光焊接设备
医用精密镊子广泛应用于显微手术、医美操作以及实验室场景,工件多为医用不锈钢,镊头和镊身的焊接接头直接影响镊子夹持精度、弹性强度以及耐腐蚀性能,对工件变形、焊缝外观、氧化控制都有着严苛标准。传统点焊、微氩弧焊热输入大,热影响区可达 0.3mm,加工后镊体容易弯曲、镊口错位,焊缝位置高温发黑,需要大量打磨抛光
|
2026-10-28 |
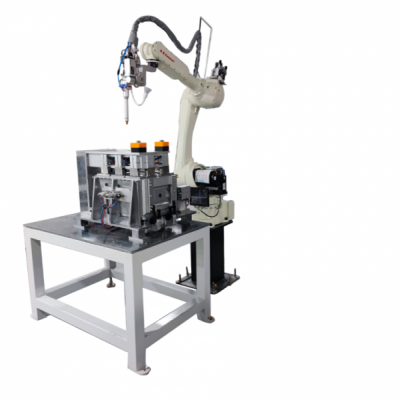 |
活检钳正信激光焊接设备
活检钳作为内窥镜配套精密医用器械,主要采用医用不锈钢材料,钳头组件、连杆与钳体的焊接部位,直接决定开合动作精度、抗拉强度与耐体液腐蚀能力,对焊接变形、焊缝洁净度要求严苛。传统微氩弧焊、点焊热影响区约 0.25mm,焊接高温易造成钳头形变、活动卡滞,焊缝易出现氧化发黑、微小气孔,后续抛光处理工作量大,批量生
|
2026-10-28 |
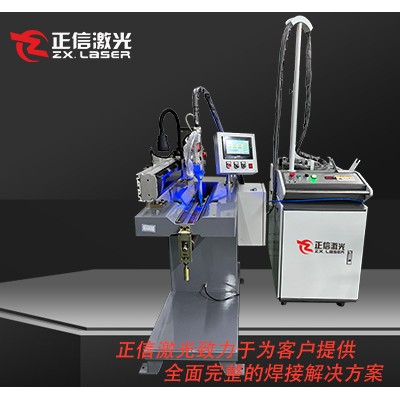 |
圈套器正信激光焊接设备
内窥镜圈套器属于微创介入核心器械,圈套钢丝与拉索接头的焊接质量直接影响收拢回弹性能、抗拉强度与临床使用安全性,工件多采用医用不锈钢、镍钛合金细丝,焊缝微小,对热损伤、焊点毛刺、断裂风险有着极高要求。传统点焊、微氩弧焊热影响区可达 0.22mm,焊接热量极易破坏镍钛丝记忆特性,容易出现丝材退火变软、焊点毛刺
|
2026-10-28 |
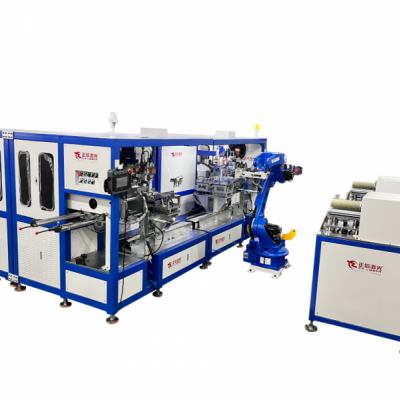 |
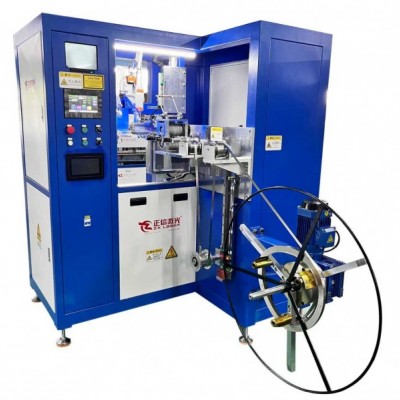
电刀头正信激光焊接设备
高频电刀头是外科手术常用微创器械,刀丝、电极片与基座的焊接质量直接影响导电稳定性、结构强度,工件多为医用不锈钢、铂铱合金等微细材料,焊点微小,对热损伤、毛刺、虚焊控制要求严格。传统微点焊、氩弧焊热影响区约 0.2mm,高温易造成刀丝退火、电极变形,焊点容易产生毛刺、氧化发黑,容易出现导电不良,批量生产良率
|
2026-10-28 |
 |
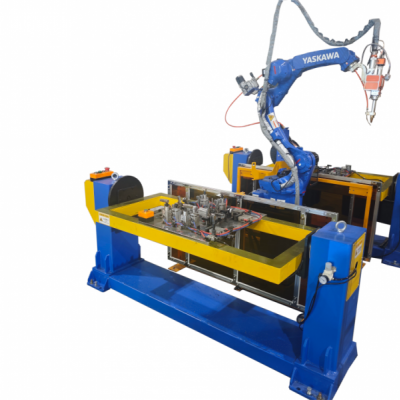
超声刀头正信激光焊接设备
超声刀头是外科微创手术核心器械,刀杆、压电组件连接座与刀头夹持片的焊缝,直接决定超声振动传递效率、夹持强度与手术使用稳定性,工件多采用医用钛合金、高强度不锈钢薄壁精密件,对焊接形变、焊缝致密性、热损伤控制要求极高。传统微氩弧焊、点焊热影响区可达 0.25mm,热量易造成钛合金晶粒粗大、刀杆变形,进而影响超
|
2026-10-28 |
 |
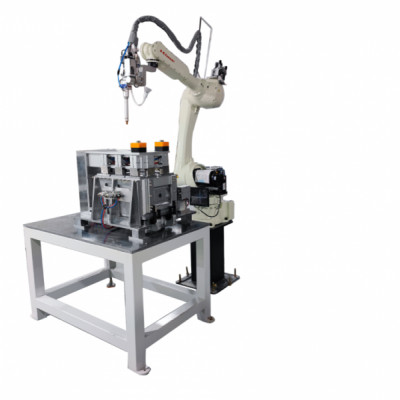
内窥镜蛇骨正信激光焊接设备
内窥镜蛇骨是软性内窥镜的关键转向部件,由多节微型不锈钢环片依次焊接而成,焊缝微小且密集,焊接后需保证灵活转向,不能出现卡滞,对焊缝强度、形变量和洁净度要求极高。传统点焊热输入偏大,热影响区 0.7~1.2mm,微小环片极易变形,节间转动间隙偏差可达 0.08mm,焊接飞溅易卡入关节缝隙,产品良率仅 74%-81%,焊后需要
|
2026-10-28 |
 |
导管接头正信激光焊接设备
导管接头是介入类医用导管的关键连接组件,多采用 316L 医用不锈钢微型管件焊接,需实现接头基座与导管套管的密封连接,焊缝气密性、表面光洁度要求严格,不能有毛刺、飞溅,防止划伤血管。传统点焊、氩弧焊热输入大,热影响区 0.7~1.3mm,细小管件易发生形变,同轴度偏差可达 0.08mm,焊后金属碎屑清理困难,产品良率仅 75
|
2026-10-28 |
 |
三通阀正信激光焊接设备
三通阀是介入医疗流体控制精密部件,多采用 316L 医用不锈钢材质,需完成阀体主体、接管嘴、定位底座的焊接成型,焊缝需要具备可靠密封性,表面无毛刺飞溅,防止流体残留或划伤管路,对焊接形变控制要求极高。传统点焊、氩弧焊热输入分散,热影响区 0.8~1.3mm,阀体薄壁结构容易变形,接口同轴度偏差可达 0.08mm,焊后易产
|
2026-10-28 |
 产品分类