| 图片 |
标 题 |
更新时间 |
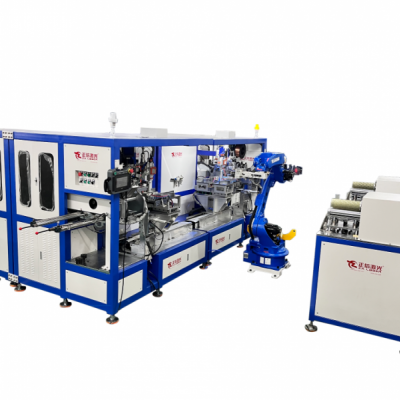 |
肝素帽正信激光焊接设备
三通阀是介入医疗流体控制精密部件,多采用 316L 医用不锈钢材质,需完成阀体主体、接管嘴、定位底座的焊接成型,焊缝需要具备可靠密封性,表面无毛刺飞溅,防止流体残留或划伤管路,对焊接形变控制要求极高。传统点焊、氩弧焊热输入分散,热影响区 0.8~1.3mm,阀体薄壁结构容易变形,接口同轴度偏差可达 0.08mm,焊后易产
|
2026-10-28 |
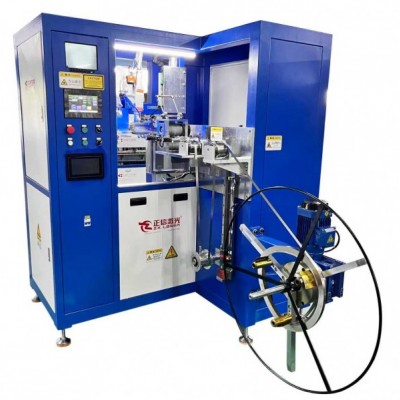 |
起搏器外壳正信激光焊接设备
起搏器外壳是植入式心脏起搏器的核心防护壳体,多选用钛合金、316L 医用不锈钢薄壁材料,需完成壳体筒身、端盖、接线基座的密封焊接,焊缝必须具备超高气密性与抗疲劳性能,杜绝体液渗入,对焊接变形、洁净度要求极为严苛。传统点焊、氩弧焊热输入大,热影响区 0.8~1.3mm,薄壁壳体易发生形变,密封面平面度偏差可达 0.08mm
|
2026-10-28 |
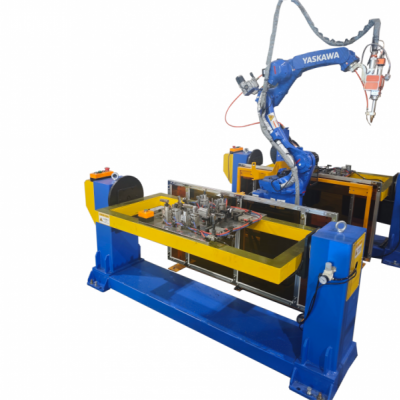 |
人工关节组件正信激光焊接设备
人工关节组件对焊接密封性、强度与洁净度要求极高,传统氩弧焊热输入大,易造成工件变形、晶粒粗大,焊缝氧化严重,后续打磨工作量大,良率普遍仅 85% 左右。正信激光焊接设备采用精密光纤激光焊接方案,热影响区可控制在 0.1~0.3mm,大幅降低钛合金人工关节组件焊接变形,焊缝平整光滑,减少抛光工序。设备定位精度可达 0.
|
2026-10-28 |
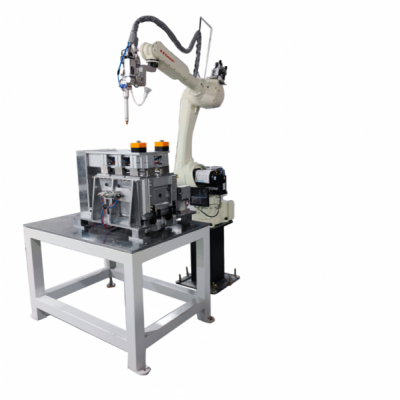 |
骨科接骨板正信激光焊接设备
骨科接骨板多采用钛合金材质,植入人体,对焊缝力学性能、表面洁净度、变形控制有严苛标准。传统氩弧焊热输入量大,极易造成板材翘曲变形,焊缝易产生氧化、气孔,后续打磨抛光工序繁琐,行业常规良率约 83%。正信激光焊接设备精密可控,热影响区控制在 0.15~0.3mm,工件变形量极小,焊后几乎无需二次打磨。设备定位精度 0.
|
2026-10-28 |
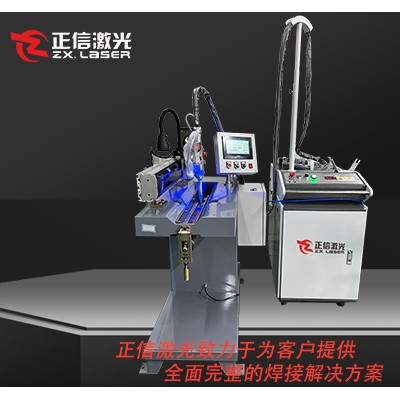 |
骨科螺钉正信激光焊接设备
骨科螺钉多为钛合金材质,属于植入类精密零件,对焊接位置精度、焊缝强度、工件变形控制要求严苛。传统氩弧焊热输入大,容易造成螺钉螺纹受热损伤、工件变形,焊缝易出现氧化斑点与微小气孔,成品良率仅 84% 左右。正信激光焊接设备采用微束光纤激光焊接,热影响区控制在 0.1~0.25mm,有效保护螺纹结构不受高温破坏。设备定
|
2026-10-28 |
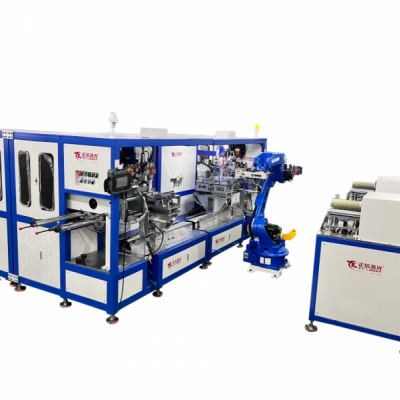 |
髓内钉配件正信激光焊接设备
髓内钉配件多为钛合金医用材料,用于骨科植入手术,对焊缝强度、形变量及洁净度有着极高要求。传统氩弧焊热输入大,容易造成杆件变形,螺纹区域受热失效,焊缝易产生氧化、微气孔,常规生产良率仅 82%。正信激光焊接设备采用精密光纤激光焊接,热影响区控制在 0.12~0.3mm,有效保护螺纹与基体材料性能,工件焊接变形微乎其
|
2026-10-28 |
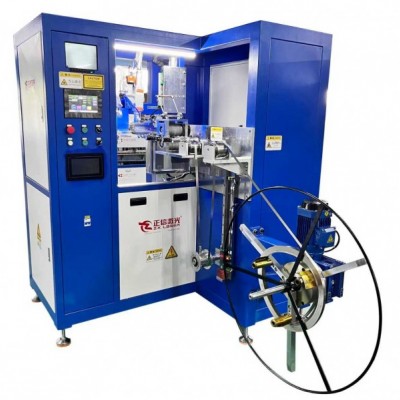 |
手术拉钩正信激光焊接设备
手术拉钩属于外科常用医用器械,多选用不锈钢材质,焊缝需要具备高韧性、表面光洁无毛刺,满足无菌使用要求。传统氩弧焊热输入高,焊接后容易出现形变、焊瘤,打磨工作量大,常规生产良率约 84%。正信激光焊接设备采用精密光纤激光焊接,热影响区控制在 0.1~0.28mm,工件变形量小,焊缝成型平整,焊后仅需简单抛光。设备定
|
2026-10-28 |
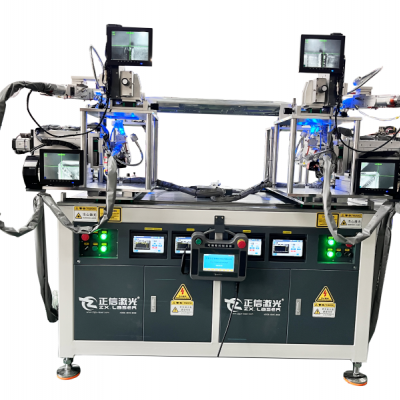 |
指纹模块支架正信激光焊接设备
指纹模块支架广泛用于智能手机、智能门锁、平板的指纹识别模组,多采用 304 不锈钢、铝合金薄板,壁厚 0.25‑0.6mm,主要完成基座本体、定位卡扣、接地弹片、加强片的点焊与搭接焊接。支架直接固定指纹芯片与 FPC 软板,微小焊接变形就会造成模组装配偏移,引发指纹识别灵敏度下降、识别失败;焊接热量极易灼伤芯片与柔性排
|
2026-10-28 |
 产品分类