| 图片 |
标 题 |
更新时间 |
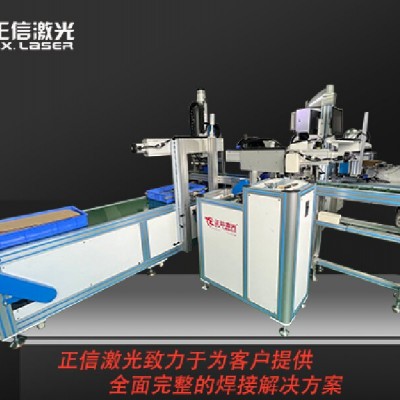 |
封头正信激光焊接设备
封头常用不锈钢、碳钢材质,作为压力容器、储罐管路的密封部件,传统焊接热输入大,焊接后封头容易发生翘曲变形,平面度难以保证,焊缝易产生气孔、夹渣,一旦出现焊接缺陷,会直接带来承压泄漏安全隐患,后续打磨、补焊工序耗费大量人力。正信激光焊接设备针对封头环缝焊接工艺定制,热影响区域窄,工件变形可控制在 0.1mm
|
2026-09-15 |
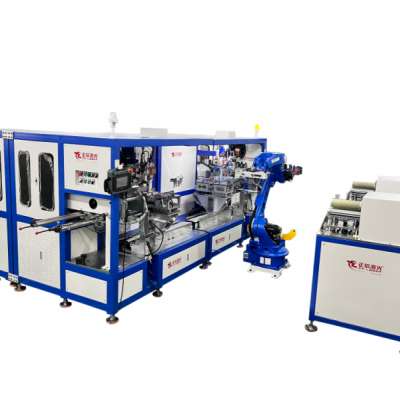 |
小型阀体正信激光焊接设备
小型阀体多为不锈钢、铜合金、合金钢精密加工件,多用于液压、水暖、电磁阀等零部件,传统钎焊、氩弧焊热输入偏大,极易造成阀体孔位变形,内部流道产生飞溅残渣,焊缝气孔、微裂纹会直接引发介质渗漏,精加工后的阀体焊接变形后难以修复,报废率高,后处理打磨清理工序繁琐。正信激光焊接设备针对小型阀体密封环缝焊接开发
|
2026-09-15 |
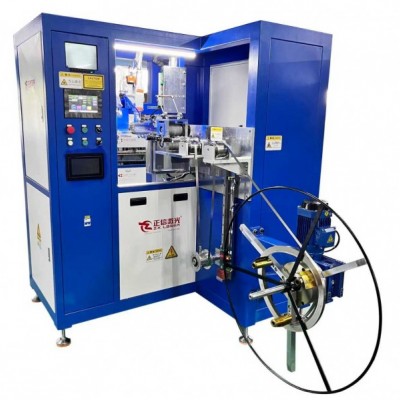 |
球阀阀芯正信激光焊接设备
球阀阀芯多采用不锈钢、合金钢材质,球体与阀杆、连接副焊接精度要求严苛。传统氩弧焊、钎焊热输入大,球体极易受热变形,球面密封精度被破坏,直接造成阀门内漏;焊缝易产生气孔、微裂纹,阀芯内腔飞溅残渣难以清理,精加工后的阀芯焊后修复难度大,产品报废率居高不下。正信激光焊接设备针对球阀阀芯精密焊接工况开发,热
|
2026-09-15 |
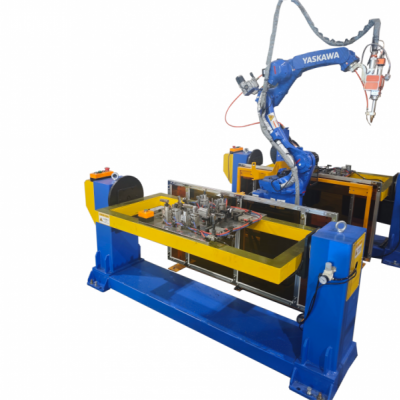 |
闸阀阀板正信激光焊接设备
闸阀阀板常用不锈钢、硬质合金复合材质,很多产品需要在基体堆焊 / 焊接硬质合金耐磨层,或是阀板本体与连接件的拼接焊接。传统电弧焊热输入大,容易造成阀板翘曲变形,平面度、平行度超标,硬质合金层易出现裂纹、脱落,焊后打磨加工余量巨大,耐磨层性能下降,直接影响闸阀密封与使用寿命。正信激光焊接设备针对闸阀阀板
|
2026-09-15 |
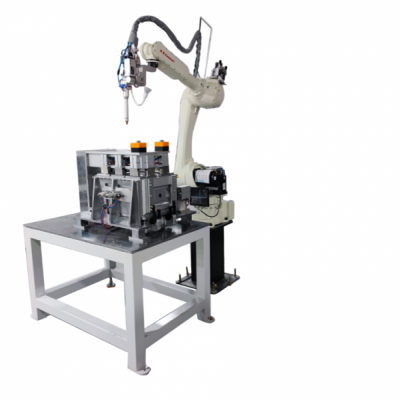 |
截止阀阀芯正信激光焊接设备
截止阀阀芯多为不锈钢基体堆焊硬质合金,或是阀芯本体与阀杆组件的环缝连接焊接。传统电弧焊热输入大,阀芯容易发生弯曲变形,密封面平面度受损,硬质合金层极易产生裂纹、剥离,焊后需要大量打磨研磨,一旦密封面精度破坏,就会造成阀门介质内漏,返修成本很高。正信激光焊接设备针对截止阀阀芯精密焊接与硬质合金堆焊工况
|
2026-09-15 |
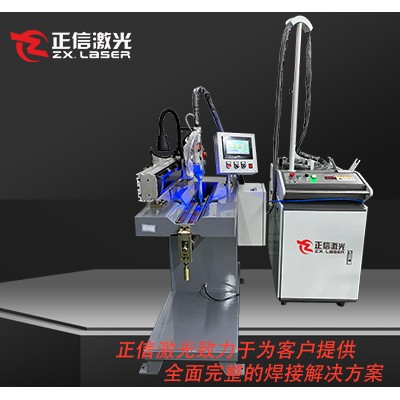 |
止回阀阀瓣正信激光焊接设备
止回阀阀瓣常采用不锈钢基体焊接硬质合金密封片,或是阀瓣本体与连接支架的组合焊接。传统电弧焊热输入量大,极易造成阀瓣薄板件翘曲变形,密封面平面度超差,硬质合金层容易产生微裂纹、脱层,焊后研磨工作量大,密封精度一旦受损,会直接引发介质回流内漏,产品报废率偏高。正信激光焊接设备针对止回阀阀瓣精密焊接工况开
|
2026-09-15 |
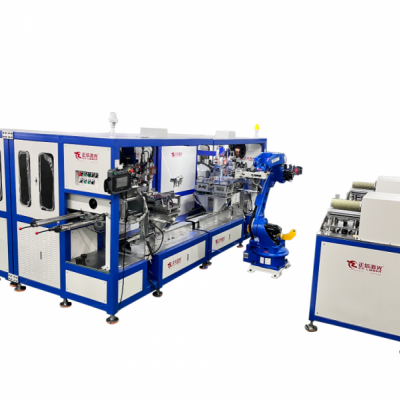 |
蝶阀阀板正信激光焊接设备
蝶阀阀板多为不锈钢薄板、双相钢材质,常需进行轴套焊接、耳片固定、密封面硬质合金堆焊。传统氩弧焊、堆焊热输入量大,极易造成圆形阀板板面翘曲、圆度变形、平面度超差,导致装配间隙不均、闭合不严、介质微漏;硬质合金层易出现气孔、裂纹、脱层,焊后需要大量打磨校正、精磨返工,薄板件报废率高,严重影响产品密封精度
|
2026-09-15 |
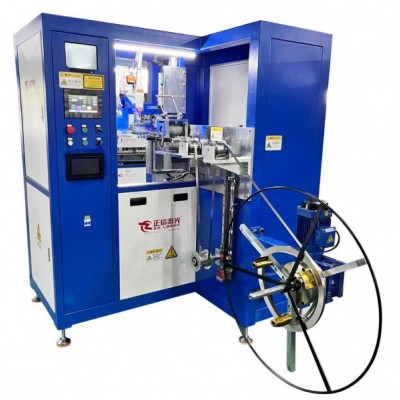 |
过滤器滤芯骨架正信激光焊接设备
过滤器滤芯骨架多采用 304、316L 不锈钢冲孔薄板,多为圆筒支撑结构,传统点焊、氩弧焊热输入大,薄壁筒体极易变形失圆,焊点毛刺、飞溅多,焊后残渣容易脱落污染滤材,焊缝虚焊会造成骨架开裂,影响滤芯支撑强度与过滤稳定性,后续校圆、去毛刺工序耗时。正信激光滤芯骨架专用焊接设备,热输入集中可控,工件变形控制在 0.
|
2026-09-15 |
 产品分类