| 图片 |
标 题 |
更新时间 |
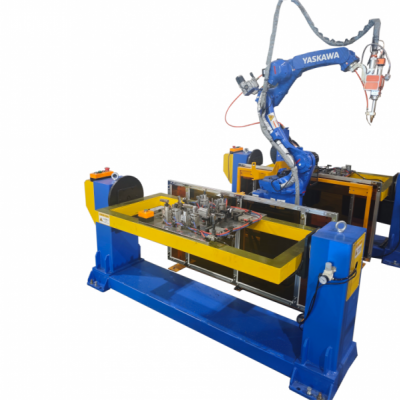 |
滤芯端盖正信激光焊接设备
滤芯端盖多采用不锈钢薄板材质,主要实现端盖与滤芯骨架筒体之间的环缝密封焊接。传统氩弧焊、电阻点焊热输入偏大,薄壁端盖极易翘曲变形,焊接飞溅多,脱落的金属碎屑容易混入过滤介质造成污染;还容易产生虚焊、微渗漏缺陷,焊后打磨清理工作量大,直接影响滤芯整体密封性能。正信激光滤芯端盖专用焊接设备,热输入集中可
|
2026-09-15 |
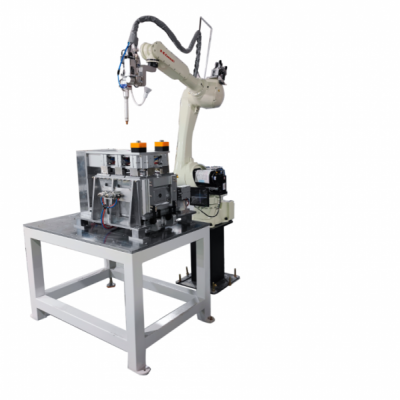 |
压力表接头正信激光焊接设备
压力表接头多为不锈钢小件,主要完成接头本体、密封垫片与连接基座之间的环缝焊接。传统氩弧焊热输入偏大,细小接头容易受热变形,螺纹精度受损,焊缝容易产生气孔、微裂纹,引发压力泄漏,焊后螺纹修复、去毛刺工序繁琐,小工件批量加工良率偏低。正信激光压力表接头专用焊接设备,热输入集中可控,工件变形控制在 0.05mm
|
2026-09-15 |
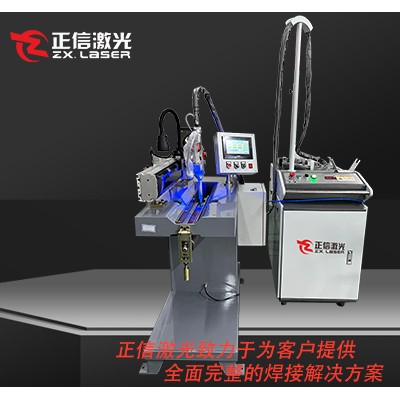 |
温度计套管正信激光焊接设备
温度计套管多采用 304/316L 不锈钢薄壁管件,主要实现套管本体与底座、法兰的环缝密封焊接。传统氩弧焊热输入大,薄壁套管极易发生弯曲变形,影响同轴度,焊缝易产生气孔、微裂纹,在高温高压介质工况下容易出现渗漏,焊后校正、去毛刺工序繁琐,工件报废率较高。正信激光温度计套管专用焊接设备,热输入集中可控,工件变形
|
2026-09-15 |
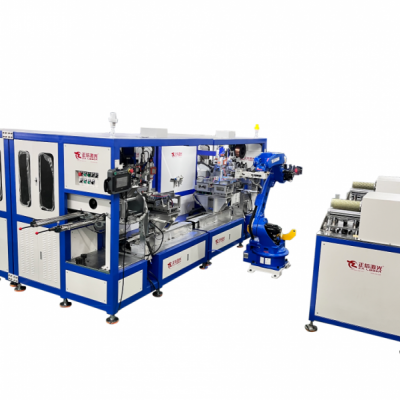 |
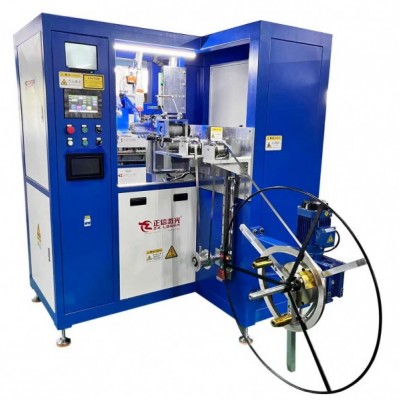
流量计壳体正信激光焊接设备
流量计壳体多为不锈钢材质,需要完成壳体分段对接、壳体与法兰、安装底座的密封焊接。传统氩弧焊热输入大,壳体容易形变,造成内腔尺寸偏差,直接影响流量计量精度;焊缝易产生气孔、夹渣,介质长期作用下会出现渗漏,焊后校正、内孔打磨工序繁琐,良品率难以保障。正信激光流量计壳体专用焊接设备,热输入集中可控,工件变
|
2026-09-15 |
 |
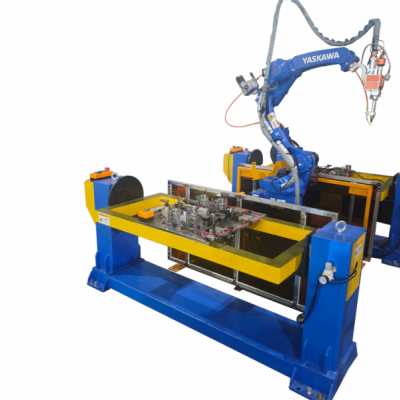
水泵壳体正信激光焊接设备
水泵壳体多采用不锈钢、铸铁材质,主要完成壳体拼接缝、壳体与法兰、底座的密封焊接。传统氩弧焊热输入大,壳体容易发生变形,造成内部流道尺寸偏移,影响水泵水力效率;焊缝易产生气孔、夹渣,介质长期冲刷下容易出现渗漏,焊后校正、内腔打磨工序繁重,良品率难以把控。正信激光水泵壳体专用焊接设备,热输入集中可控,工
|
2026-09-15 |
 |
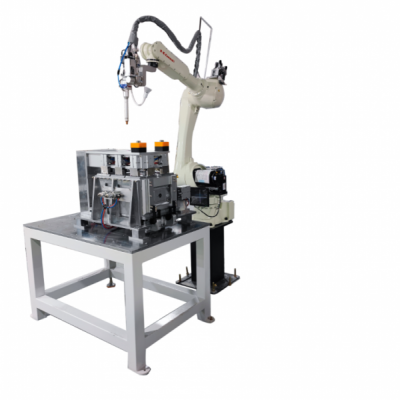
水泵叶轮正信激光焊接设备
水泵叶轮一般为不锈钢材质,用于叶片与叶轮轮毂之间的焊接成型。传统焊接热输入高,叶轮容易变形,破坏动平衡精度,高速运转时产生震动与噪音;焊缝易出现气孔裂纹,介质冲刷下容易脱片失效,焊后校正、动平衡修复耗时,良率偏低。正信激光水泵叶轮专用焊接设备,热输入集中可控,工件变形控制在 0.05mm 以内,最大程度保留
|
2026-09-15 |
 |
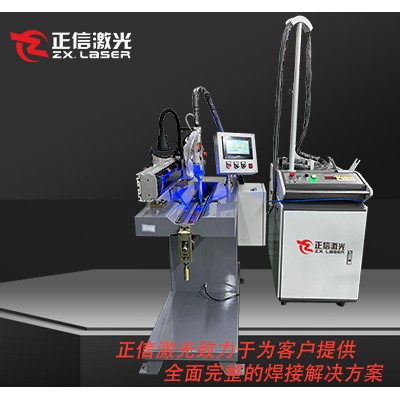
油泵壳体正信激光焊接设备
油泵壳体以不锈钢、合金铸件为主,实现壳体拼接、壳体与法兰、安装基座的密封焊接。传统氩弧焊热输入量大,壳体易变形,造成内部腔体尺寸偏差,影响油泵压力输出稳定性;焊缝易产生气孔夹渣,液压油长期渗透会引发渗漏,焊后校正、内腔清理工序繁重,良品率管控难度大。正信激光油泵壳体专用焊接设备,热输入集中可控,工件
|
2026-09-15 |
 |
液压阀块正信激光焊接设备
液压阀块多采用合金钢、不锈钢材质,用于阀块堵头、接头基座与阀块本体之间的密封焊接。传统氩弧焊热输入大,阀块易受热变形,内部油道孔径、形位公差发生偏移,影响液压油路控制精度;焊缝容易产生气孔、微裂纹,高压油冲击下极易渗油,焊后去应力、孔道清理工序繁琐,报废成本高。正信激光液压阀块专用焊接设备,热输入集
|
2026-09-15 |
 产品分类