| 图片 |
标 题 |
更新时间 |
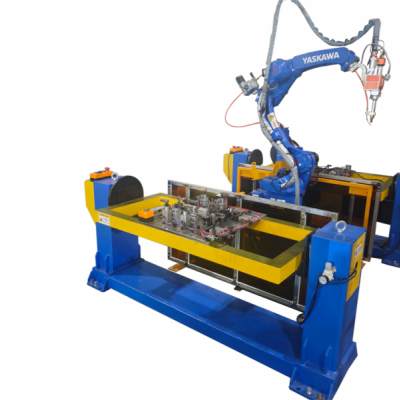 |
家具支架正信激光焊接设备
正信家具支架激光焊接设备,针对各类金属家具支架焊接定制开发。传统氩弧焊焊接热影响区域大,工件容易出现变形、焊疤粗大,后续打磨工序耗时,单件打磨可占总工时 30% 以上。本设备激光束能量集中,热输入小,有效控制支架焊接变形,焊缝平整光滑,可减少 80% 打磨工作量。设备适配冷轧钢、不锈钢等常用家具金属材质,可完
|
2026-10-29 |
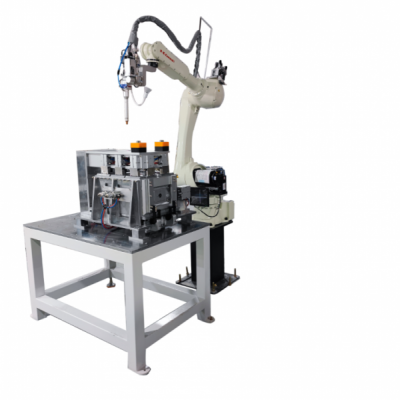 |
换热器板片正信激光焊接设备
换热器板片是板式换热器核心换热元件,多采用 304、316L 不锈钢薄板,板片焊缝需要承受介质压力,对密封性、平整度要求严格。传统点焊、氩弧焊热输入大,0.3~1mm 薄板极易发生翘曲变形,焊缝易产生针孔渗漏,批量生产不良率可达 9%~13%,焊后校正打磨工序繁琐,影响换热流道精度。正信激光焊接设备专为换热器薄板板片焊接开
|
2026-10-28 |
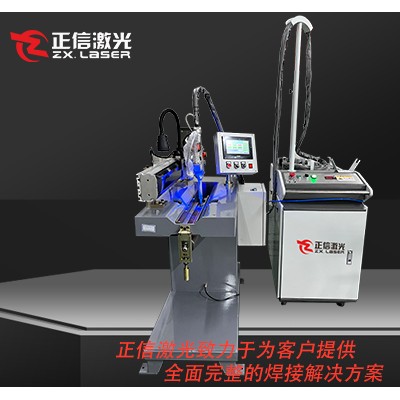 |
换热器壳体正信激光焊接设备
换热器壳体为承压主体构件,常用 304/316L 不锈钢、碳钢板材,壳体环缝与纵缝焊接直接决定承压能力与防渗漏性能,焊缝需通过水压、气密性检测。传统气保焊、氩弧焊热输入大,壳体焊接变形可达 0.3mm,焊缝易出现气孔、夹渣,批量生产不良率约 8%~11%,焊后校正、打磨工作量大,延长生产周期。正信激光焊接设备针对换热器壳
|
2026-10-28 |
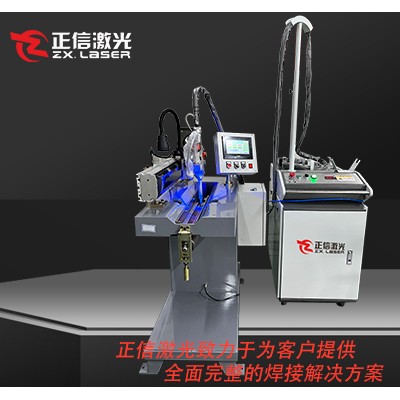 |
太阳能边框正信激光焊接设备
太阳能边框是光伏组件的承载防护构件,多为 6063 铝合金型材,焊接后的尺寸精度直接影响组件封装与安装。传统氩弧焊、点焊热输入大,铝型材极易发生翘曲、角位变形,焊缝易产生气孔、夹渣,批量生产不良率可达 8%~12%,焊后打磨校正工序多,制约产能。正信激光焊接设备针对铝合金光伏边框角缝焊接开发,激光能量集中可控,
|
2026-10-28 |
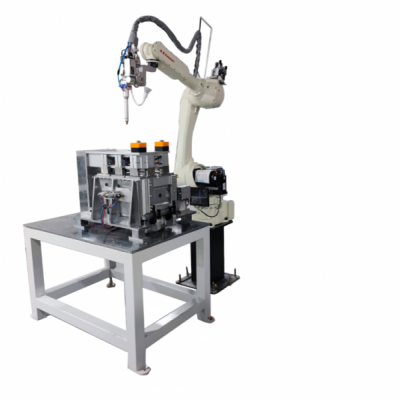 |
器械钳头正信激光焊接设备
器械钳头多应用于微创手术器械,材质以医用不锈钢、钛合金为主,工件小巧,焊接接头承载交变夹持力,对焊缝强度、表面光洁度、形变量有着严苛要求。传统氩弧焊热影响区可达 0.4mm,焊接高温易使钳头刃口退火变软,出现变形、氧化发黑,后续抛光工序增加 40% 工时,批量生产良率仅 84%,很难满足医疗器械的稳定使用标准。正
|
2026-10-28 |
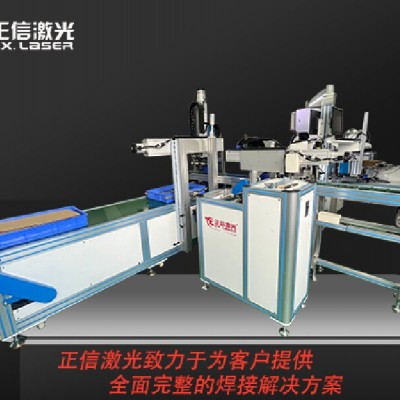 |
液压钳壳体正信激光焊接设备
液压钳壳体多采用合金钢、碳钢厚板冲压成型,壳体内部承载液压组件,对焊缝密封性、结构强度都有严格要求。传统氩弧焊热输入大,厚板焊接热量渗透不均,壳体焊接后容易产生变形,壳体装配面平面度超差,造成内部油缸、密封圈装配干涉,出现漏油隐患;焊缝易产生气孔、夹渣,打压测试通过率低,批量生产良率普遍在 81% 左右
|
2026-10-28 |
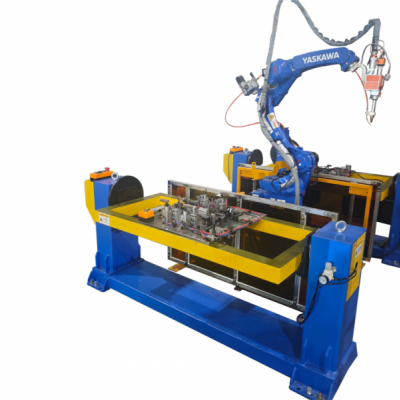 |
电锤活塞座正信激光焊接设备
电锤活塞座多为合金钢材质,是动力冲击结构里的核心承载件,作业时持续承受高频往复冲击与交变载荷,对焊缝强度、尺寸稳定性要求很高。传统氩弧焊热输入大,热量传导范围广,容易造成活塞座淬火区域退火,硬度衰减,冲击工况下极易磨损、开裂;工件受热变形后同轴度失准,和密封圈、气缸配合间隙异常,容易出现漏气、冲击无
|
2026-10-28 |
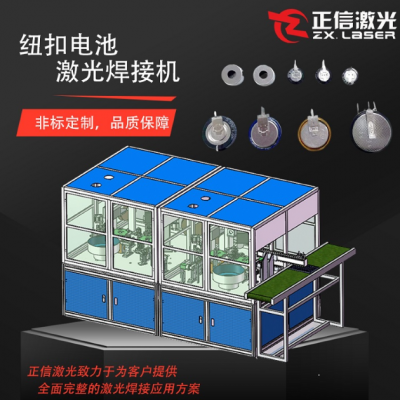 |
洗碗机喷淋喷嘴正信激光焊接设备
洗碗机喷淋喷嘴多为食品级不锈钢薄壁精密小件,长期承受高压水流冲刷、冷热交替以及洗涤剂腐蚀,喷孔孔径细小,对焊接密封性、同轴度、内腔洁净度要求严苛。传统氩弧焊热输入大,薄壁件极易焊穿、变形,造成出水角度偏移、喷淋不均;焊接飞溅容易残留在喷嘴内部,堵塞微孔,焊缝易产生气孔,高压通水时出现渗漏,焊后打磨清
|
2026-10-28 |
 产品分类