| 图片 |
标 题 |
更新时间 |
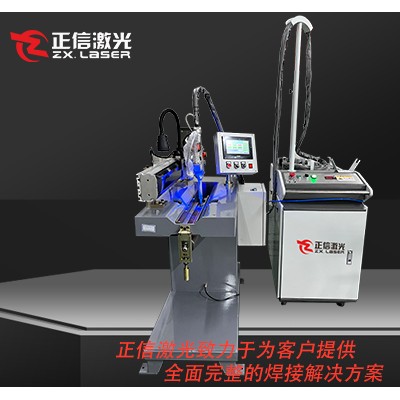 |
换热器壳体正信激光焊接设备
换热器壳体为承压主体构件,常用 304/316L 不锈钢、碳钢板材,壳体环缝与纵缝焊接直接决定承压能力与防渗漏性能,焊缝需通过水压、气密性检测。传统气保焊、氩弧焊热输入大,壳体焊接变形可达 0.3mm,焊缝易出现气孔、夹渣,批量生产不良率约 8%~11%,焊后校正、打磨工作量大,延长生产周期。正信激光焊接设备针对换热器壳
|
2026-10-28 |
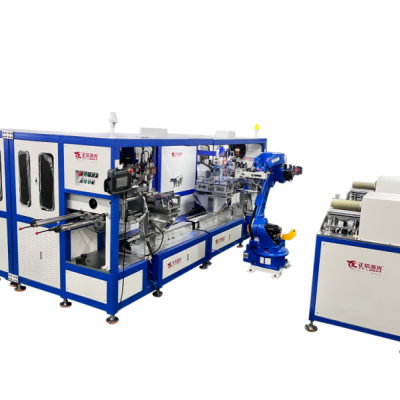 |
燃料电池双极板正信激光焊接设备
燃料电池双极板是电堆核心零部件,材质多为超薄金属不锈钢,板材厚度仅 0.1~0.2mm,焊缝要求气密性高、变形极小,直接影响电堆输出效率与使用寿命。传统点焊、微氩弧焊热输入难以控制,薄板极易变形,焊缝易出现微气孔,批量生产不良率可达 10%~15%,焊接热变形会改变流道结构,降低气体分配均匀性。正信激光焊接设备针对超
|
2026-10-28 |
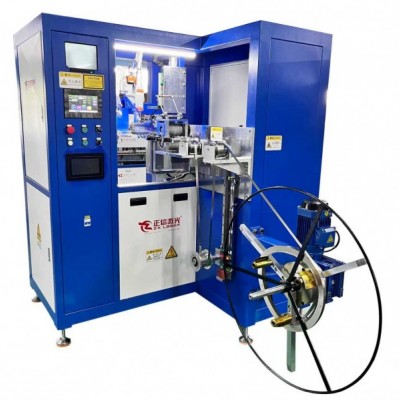 |
燃料电池壳体正信激光焊接设备
燃料电池壳体为电堆外部防护承压部件,材质多为铝合金、不锈钢薄板,焊缝必须满足高气密性、防漏防腐要求,焊接变形会直接影响内部电堆装配精度。传统氩弧焊、点焊热输入大,薄板壳体易扭曲翘曲,焊缝易产生微气孔,批量生产不良率可达 9%~13%,焊后打磨校正工序多,生产节拍慢。正信激光焊接设备针对燃料电池壳体密封焊接
|
2026-10-28 |
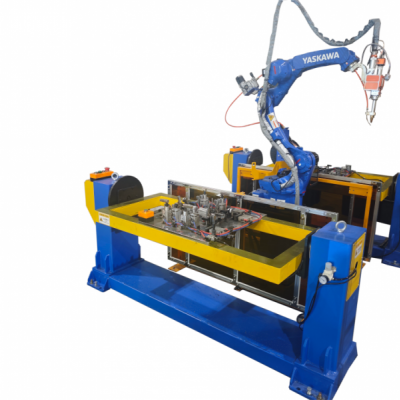 |
氢能储氢瓶嘴正信激光焊接设备
氢能储氢瓶嘴是高压储氢瓶关键密封承压件,多采用高强度合金钢、不锈钢材质,焊缝需承受 70MPa 高压,对焊缝强度、气密性、抗氢脆性能要求极高。传统氩弧焊热输入大,焊接热应力集中,易产生气孔、裂纹,批量生产不良率可达 10%~14%,焊后需大量探伤与去应力处理,生产成本高。正信激光焊接设备专为储氢瓶嘴环缝焊接研发,
|
2026-10-28 |
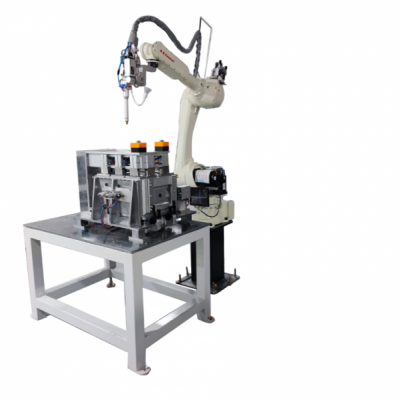 |
氢能管路接头正信激光焊接设备
氢能管路接头是氢系统输送关键部件,常用 316L 不锈钢、高强合金,焊缝需满足高压、高气密、抗氢脆要求,一旦泄漏会带来重大安全隐患。传统氩弧焊热输入大,接头易产生焊接应力,焊缝易出现气孔、微裂纹,批量生产不良率可达 9%~13%,焊后探伤、去应力工序繁琐,生产周期长。正信激光焊接设备针对氢能管路接头环缝焊接定制
|
2026-10-28 |
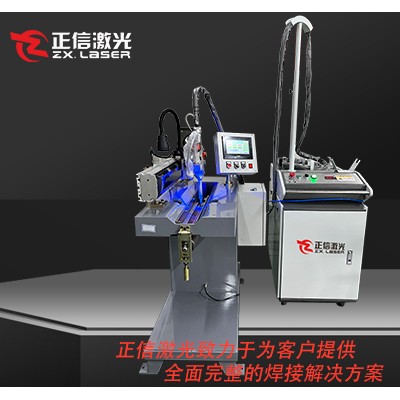 |
太阳能边框正信激光焊接设备
太阳能边框是光伏组件的承载防护构件,多为 6063 铝合金型材,焊接后的尺寸精度直接影响组件封装与安装。传统氩弧焊、点焊热输入大,铝型材极易发生翘曲、角位变形,焊缝易产生气孔、夹渣,批量生产不良率可达 8%~12%,焊后打磨校正工序多,制约产能。正信激光焊接设备针对铝合金光伏边框角缝焊接开发,激光能量集中可控,
|
2026-10-28 |
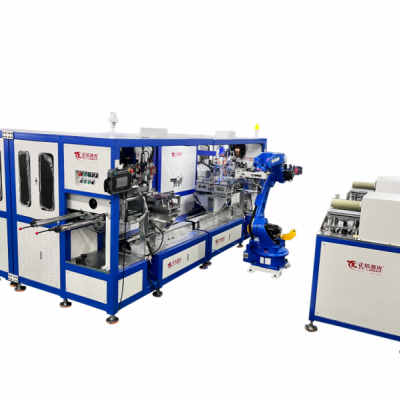 |
种植体基台正信激光焊接设备
种植体基台属于口腔医用精密零部件,材质多为钛合金,工件体积微小,焊缝对生物相容性、尺寸精度、表面洁净度要求严苛。传统氩弧焊热输入大,钛合金易氧化变色,产生脆性氧化层,工件易热变形,批量生产不良率可达 11%~15%,焊后抛光、去氧化工序复杂,容易影响装配精度。正信激光焊接设备专为钛合金种植体基台精密焊接研发
|
2026-10-28 |
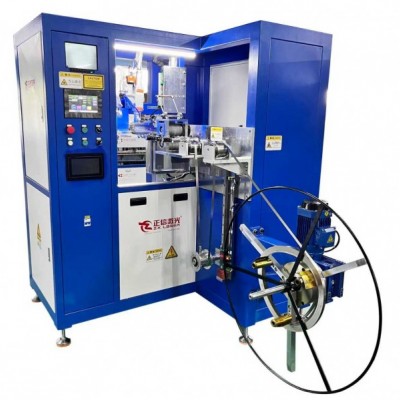 |
牙冠基底正信激光焊接设备
牙冠基底是义齿修复核心精密小件,多选用钛合金、钴铬钼合金,工件结构精细,焊缝强度、表面洁净度及尺寸公差要求严苛,焊接变形、氧化会直接影响义齿就位精度。传统微型氩弧焊热输入不易控制,基底易氧化发黑,产生脆性氧化层,微小件容易出现形变,批量生产不良率可达 10%~14%,焊后打磨抛光工序繁琐,拉高单件加工成本。
|
2026-10-28 |
 产品分类