| 图片 |
标 题 |
更新时间 |
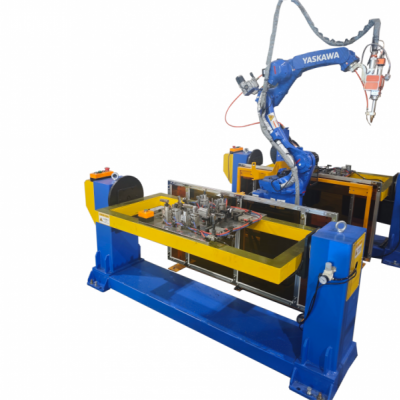 |
正畸托槽正信激光焊接设备
正畸托槽属于口腔精密医疗器械,多采用医用不锈钢、钛合金材质,工件体积微小,焊接部位精细,对焊缝洁净度、形变控制、生物安全性要求极高。传统点焊、氩弧焊热输入大,热影响区可达 0.3~0.5mm,极易造成托槽本体变形、表面氧化变色,焊接毛刺多,后续打磨工时增加 30% 以上,微小工件焊接良率仅 82% 左右,难以满足医疗级
|
2026-10-28 |
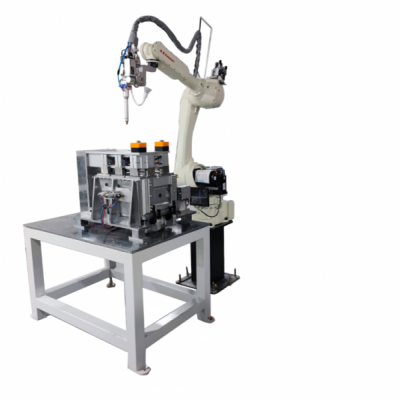 |
器械钳头正信激光焊接设备
器械钳头多应用于微创手术器械,材质以医用不锈钢、钛合金为主,工件小巧,焊接接头承载交变夹持力,对焊缝强度、表面光洁度、形变量有着严苛要求。传统氩弧焊热影响区可达 0.4mm,焊接高温易使钳头刃口退火变软,出现变形、氧化发黑,后续抛光工序增加 40% 工时,批量生产良率仅 84%,很难满足医疗器械的稳定使用标准。正
|
2026-10-28 |
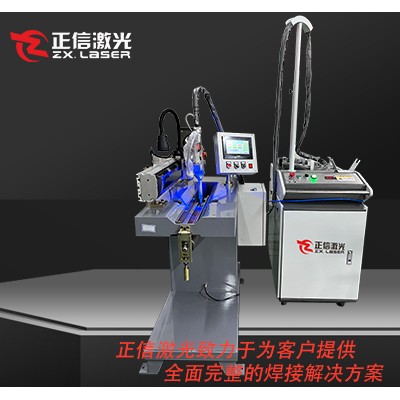 |
止血钳正信激光焊接设备
止血钳作为外科常用器械,主体采用医用不锈钢制作,钳头与钳柄连接处焊接质量直接影响夹持强度与使用寿命,对焊缝无气孔、无变形、耐腐蚀性能要求严格。传统点焊、氩弧焊热影响区间可达 0.35mm,焊接热量易造成钳体形变、刃口退火,焊缝氧化发黑,后续抛光打磨工序增加 35% 工时,批量生产良率约 83%,产品一致性较差。正信
|
2026-10-28 |
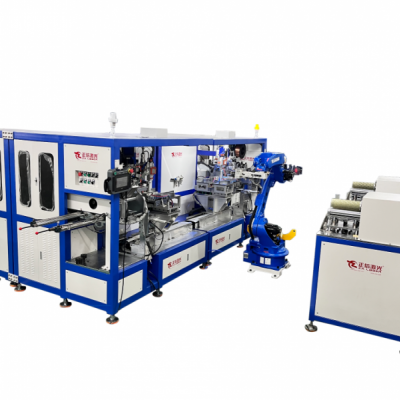 |
手术剪正信激光焊接设备
手术剪为外科基础医用器械,多选用医用不锈钢,剪头与剪柄焊接部位承受反复剪切应力,对焊缝强度、刃口硬度保持、表面光洁度要求严苛。传统氩弧焊、电阻点焊热影响区可达 0.4mm,高温易造成剪刃退火软化,工件易发生扭曲变形,焊缝氧化发黑,后续抛光打磨工时增加 40%,批量生产良率仅 81%,产品一致性难以保障。正信激光焊
|
2026-10-28 |
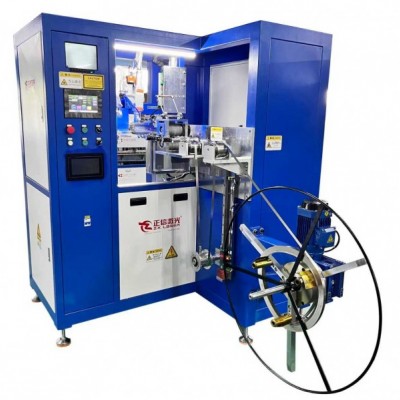 |
持针器正信激光焊接设备
持针器是外科缝合专用器械,材质多为医用不锈钢,钳头与手柄连接焊缝需要承受反复夹持针体的交变载荷,对焊缝强度、刃口硬度、工件变形控制要求严格。传统氩弧焊、点焊热影响区可达 0.38mm,焊接高温容易造成钳口退火,工件扭曲变形,焊缝氧化发黑,后续抛光打磨工时增加 38%,批量生产良率仅 82%,产品一致性差。正信激光
|
2026-10-28 |
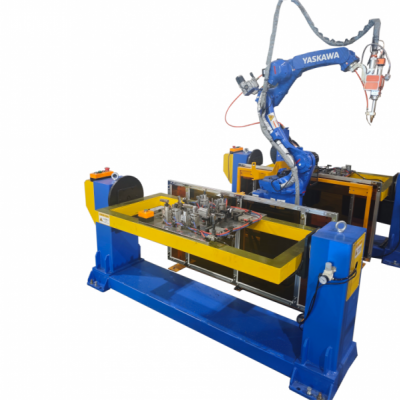 |
镊子正信激光焊接设备
医用精密镊子广泛应用于显微手术、医美操作以及实验室场景,工件多为医用不锈钢,镊头和镊身的焊接接头直接影响镊子夹持精度、弹性强度以及耐腐蚀性能,对工件变形、焊缝外观、氧化控制都有着严苛标准。传统点焊、微氩弧焊热输入大,热影响区可达 0.3mm,加工后镊体容易弯曲、镊口错位,焊缝位置高温发黑,需要大量打磨抛光
|
2026-10-28 |
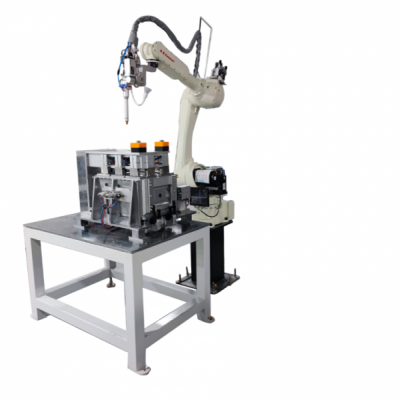 |
活检钳正信激光焊接设备
活检钳作为内窥镜配套精密医用器械,主要采用医用不锈钢材料,钳头组件、连杆与钳体的焊接部位,直接决定开合动作精度、抗拉强度与耐体液腐蚀能力,对焊接变形、焊缝洁净度要求严苛。传统微氩弧焊、点焊热影响区约 0.25mm,焊接高温易造成钳头形变、活动卡滞,焊缝易出现氧化发黑、微小气孔,后续抛光处理工作量大,批量生
|
2026-10-28 |
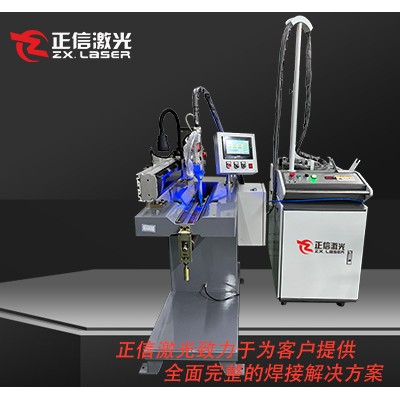 |
圈套器正信激光焊接设备
内窥镜圈套器属于微创介入核心器械,圈套钢丝与拉索接头的焊接质量直接影响收拢回弹性能、抗拉强度与临床使用安全性,工件多采用医用不锈钢、镍钛合金细丝,焊缝微小,对热损伤、焊点毛刺、断裂风险有着极高要求。传统点焊、微氩弧焊热影响区可达 0.22mm,焊接热量极易破坏镍钛丝记忆特性,容易出现丝材退火变软、焊点毛刺
|
2026-10-28 |
 产品分类