| 图片 |
标 题 |
更新时间 |
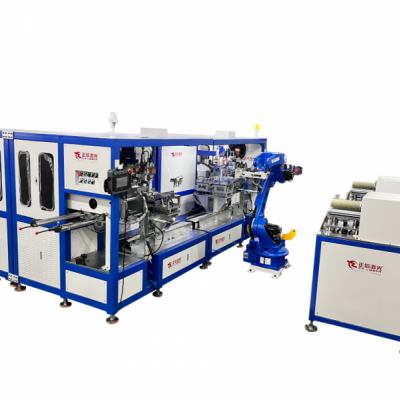 |
电刀头正信激光焊接设备
高频电刀头是外科手术常用微创器械,刀丝、电极片与基座的焊接质量直接影响导电稳定性、结构强度,工件多为医用不锈钢、铂铱合金等微细材料,焊点微小,对热损伤、毛刺、虚焊控制要求严格。传统微点焊、氩弧焊热影响区约 0.2mm,高温易造成刀丝退火、电极变形,焊点容易产生毛刺、氧化发黑,容易出现导电不良,批量生产良率
|
2026-10-28 |
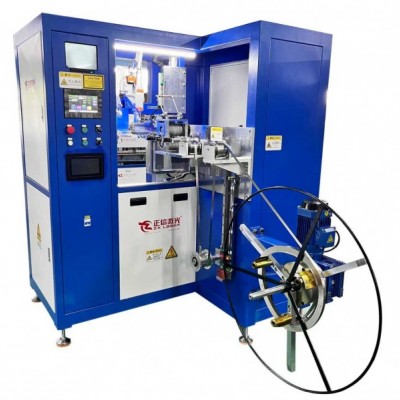 |
超声刀头正信激光焊接设备
超声刀头是外科微创手术核心器械,刀杆、压电组件连接座与刀头夹持片的焊缝,直接决定超声振动传递效率、夹持强度与手术使用稳定性,工件多采用医用钛合金、高强度不锈钢薄壁精密件,对焊接形变、焊缝致密性、热损伤控制要求极高。传统微氩弧焊、点焊热影响区可达 0.25mm,热量易造成钛合金晶粒粗大、刀杆变形,进而影响超
|
2026-10-28 |
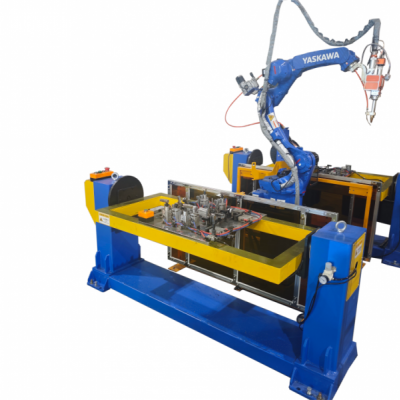 |
内窥镜蛇骨正信激光焊接设备
内窥镜蛇骨是软性内窥镜的关键转向部件,由多节微型不锈钢环片依次焊接而成,焊缝微小且密集,焊接后需保证灵活转向,不能出现卡滞,对焊缝强度、形变量和洁净度要求极高。传统点焊热输入偏大,热影响区 0.7~1.2mm,微小环片极易变形,节间转动间隙偏差可达 0.08mm,焊接飞溅易卡入关节缝隙,产品良率仅 74%-81%,焊后需要
|
2026-10-28 |
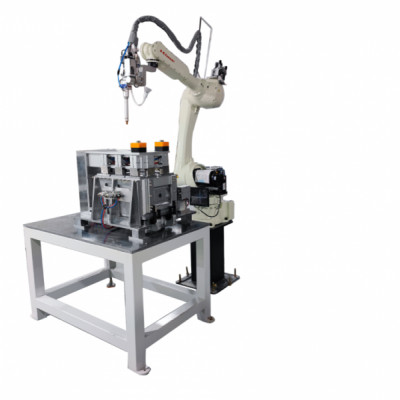 |
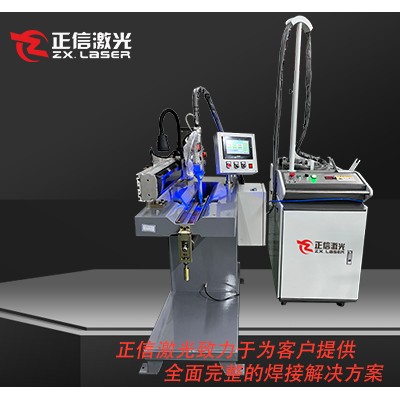
导管接头正信激光焊接设备
导管接头是介入类医用导管的关键连接组件,多采用 316L 医用不锈钢微型管件焊接,需实现接头基座与导管套管的密封连接,焊缝气密性、表面光洁度要求严格,不能有毛刺、飞溅,防止划伤血管。传统点焊、氩弧焊热输入大,热影响区 0.7~1.3mm,细小管件易发生形变,同轴度偏差可达 0.08mm,焊后金属碎屑清理困难,产品良率仅 75
|
2026-10-28 |
 |
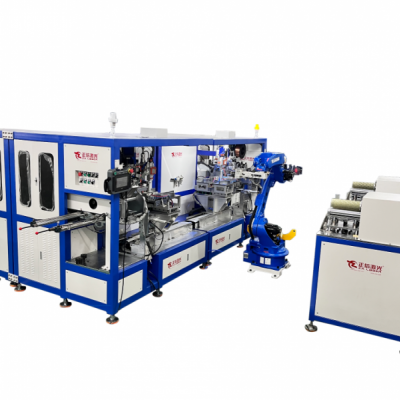
三通阀正信激光焊接设备
三通阀是介入医疗流体控制精密部件,多采用 316L 医用不锈钢材质,需完成阀体主体、接管嘴、定位底座的焊接成型,焊缝需要具备可靠密封性,表面无毛刺飞溅,防止流体残留或划伤管路,对焊接形变控制要求极高。传统点焊、氩弧焊热输入分散,热影响区 0.8~1.3mm,阀体薄壁结构容易变形,接口同轴度偏差可达 0.08mm,焊后易产
|
2026-10-28 |
 |
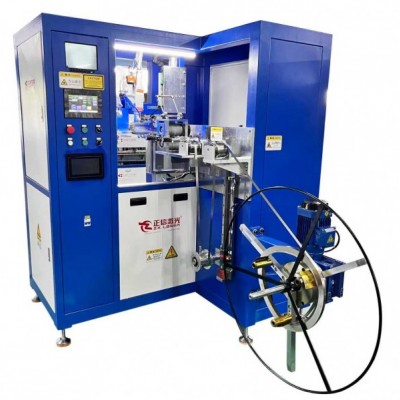
肝素帽正信激光焊接设备
三通阀是介入医疗流体控制精密部件,多采用 316L 医用不锈钢材质,需完成阀体主体、接管嘴、定位底座的焊接成型,焊缝需要具备可靠密封性,表面无毛刺飞溅,防止流体残留或划伤管路,对焊接形变控制要求极高。传统点焊、氩弧焊热输入分散,热影响区 0.8~1.3mm,阀体薄壁结构容易变形,接口同轴度偏差可达 0.08mm,焊后易产
|
2026-10-28 |
 |
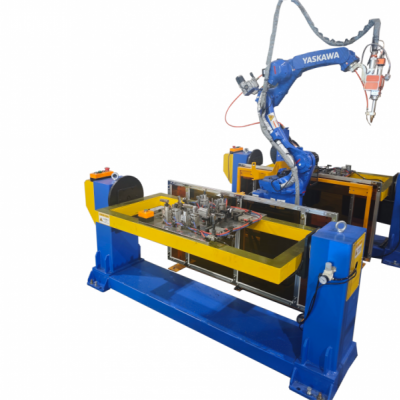
起搏器外壳正信激光焊接设备
起搏器外壳是植入式心脏起搏器的核心防护壳体,多选用钛合金、316L 医用不锈钢薄壁材料,需完成壳体筒身、端盖、接线基座的密封焊接,焊缝必须具备超高气密性与抗疲劳性能,杜绝体液渗入,对焊接变形、洁净度要求极为严苛。传统点焊、氩弧焊热输入大,热影响区 0.8~1.3mm,薄壁壳体易发生形变,密封面平面度偏差可达 0.08mm
|
2026-10-28 |
 |
人工关节组件正信激光焊接设备
人工关节组件对焊接密封性、强度与洁净度要求极高,传统氩弧焊热输入大,易造成工件变形、晶粒粗大,焊缝氧化严重,后续打磨工作量大,良率普遍仅 85% 左右。正信激光焊接设备采用精密光纤激光焊接方案,热影响区可控制在 0.1~0.3mm,大幅降低钛合金人工关节组件焊接变形,焊缝平整光滑,减少抛光工序。设备定位精度可达 0.
|
2026-10-28 |
 产品分类