| 图片 |
标 题 |
更新时间 |
 |
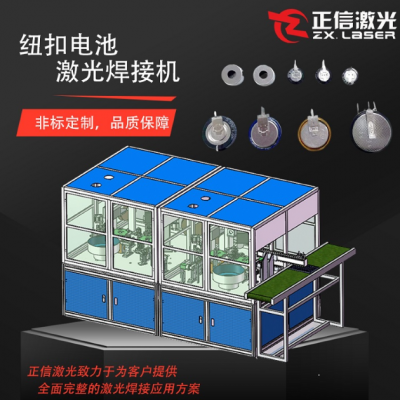
断线钳正信激光焊接设备
断线钳钳头多为铬钒钢、铬钼钢锻造,刃口经过高频淬火,硬度高,依靠杠杆结构承受巨大剪切冲击力。传统氩弧焊热输入大,热量传导范围广,极易造成刃口区域退火软化,剪切钢筋、钢缆时容易崩刃、卷口;长臂、连杆结构焊接后应力大,容易发生扭曲变形,钳口对合间隙不均,剪切受力时焊缝位置开裂,批量生产返修量大,常规良率
|
2026-10-28 |
 |
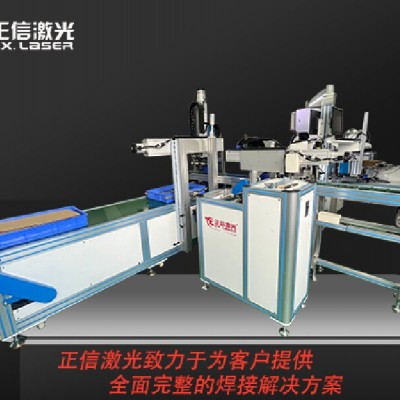
管钳正信激光焊接设备
管钳钳头多采用铬钼钢、高碳钢锻造,钳牙经过淬火处理,夹持管道时会承受很大的扭转载荷。传统氩弧焊热输入大,热量扩散广,极易造成钳牙部位退火软化,齿面硬度下降,夹持钢管时容易打滑、磨齿;钳体长、受力结构跨度大,焊接后应力集中,容易出现弯曲变形,活动钳口调节卡顿,焊缝气孔、夹渣多发,扭转测试时焊缝断裂风险
|
2026-10-28 |
 |
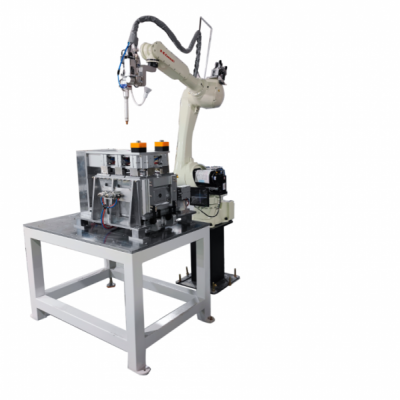
液压钳壳体正信激光焊接设备
液压钳壳体多采用合金钢、碳钢厚板冲压成型,壳体内部承载液压组件,对焊缝密封性、结构强度都有严格要求。传统氩弧焊热输入大,厚板焊接热量渗透不均,壳体焊接后容易产生变形,壳体装配面平面度超差,造成内部油缸、密封圈装配干涉,出现漏油隐患;焊缝易产生气孔、夹渣,打压测试通过率低,批量生产良率普遍在 81% 左右
|
2026-10-28 |
 |
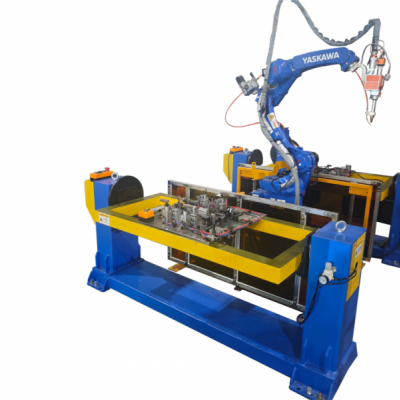
冲击钻夹头正信激光焊接设备
冲击钻夹头多为合金钢材质,是夹持钻头、承受高频冲击与旋转扭力的核心部件,内部结构精密,配合间隙要求严苛。传统氩弧焊热输入大,热量扩散快,焊接时容易造成夹头淬火部位退火,硬度下降,长期使用出现打滑、夹爪松动;同时壳体容易受热变形,同轴度超差,钻头摆动量大,焊缝气孔、飞溅多,焊后精加工余量增加,批量生产
|
2026-10-28 |
 |
电锤活塞座正信激光焊接设备
电锤活塞座多为合金钢材质,是动力冲击结构里的核心承载件,作业时持续承受高频往复冲击与交变载荷,对焊缝强度、尺寸稳定性要求很高。传统氩弧焊热输入大,热量传导范围广,容易造成活塞座淬火区域退火,硬度衰减,冲击工况下极易磨损、开裂;工件受热变形后同轴度失准,和密封圈、气缸配合间隙异常,容易出现漏气、冲击无
|
2026-10-28 |
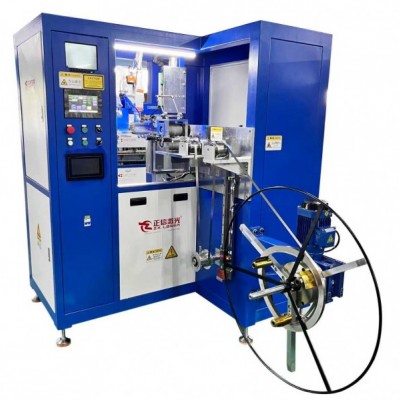 |
切割机护罩正信激光焊接设备
切割机护罩多采用 SPCC 冷轧钢板、不锈钢薄板折弯拼接成型,属于电动工具安全防护件,对焊缝抗冲击性能、外形平整度有硬性要求。传统氩弧焊热输入大,薄板工件极易出现翘曲、弧度变形,护罩安装基准圆失圆,装配后调节卡顿;焊缝气孔、夹渣缺陷多,砂轮爆裂冲击测试时焊缝容易撕裂,批量生产良率大多只有 82% 左右,焊后校
|
2026-10-28 |
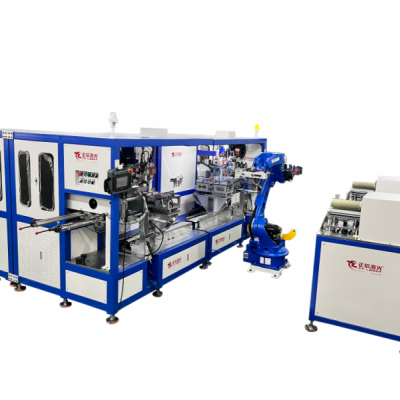 |
砂轮机正信激光焊接设备
砂轮机底座多采用碳钢厚板、铸铁板材拼焊而成,作为整机承重与减震基础件,焊接后对底面平面度、结构刚性要求严格。传统氩弧焊热输入大,厚板焊接热量分布不均,焊后应力释放容易造成底座底面翘曲、平面度超标,装配时机身倾斜、运行抖动。焊缝容易产生气孔、夹渣,长期砂轮高速震动工况下存在焊缝开裂隐患,批量生产良率大
|
2026-10-28 |
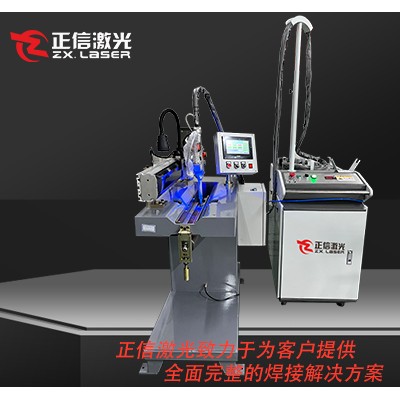 |
台式钻床立柱座正信激光焊接设备
台式钻床立柱座以碳钢厚板、铸钢件拼焊为主,是支撑立柱、承载钻孔轴向压力的基础部件,对底面平面度、整体刚性和焊缝抗振能力要求很高。传统氩弧焊热输入量大,工件壁厚差异明显,焊接热应力集中,极易造成底座底面翘曲变形,平面度超差,整机装配后钻孔同轴度偏差大,加工精度不稳定。焊缝易出现气孔、夹渣缺陷,在钻头持
|
2026-10-28 |
 产品分类