| 图片 |
标 题 |
更新时间 |
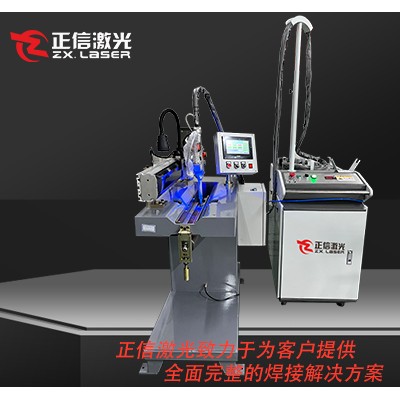 |
修枝剪柄正信激光焊接设备
修枝剪柄多采用不锈钢、铝合金薄壁型材,传统氩弧焊焊接热输入大,手柄容易发生扭曲变形,手柄装配孔位偏移,导致手柄开合手感差。焊缝飞溅明显,焊后打磨工作量大,批量生产良率约 83%,加工周期长,人工成本高,长时间量产容易出现焊缝虚焊,户外使用受力后易断裂。正信激光焊接设备针对修枝剪柄定制焊接工艺,光纤激光能
|
2026-10-28 |
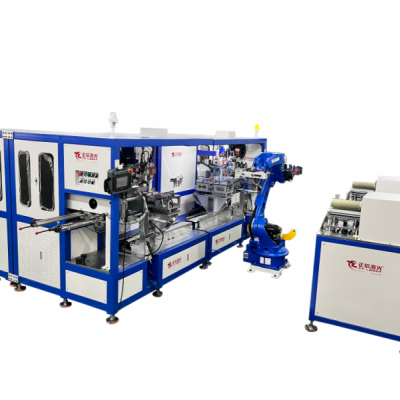 |
镰刀柄接头正信激光焊接设备
镰刀柄接头多为碳钢、不锈钢异种金属拼接件,传统氩弧焊焊接热输入大,接头位置受热变形,装配同轴度偏差大,镰刀使用时抖动明显;焊缝容易产生气孔、夹渣,受力后易断裂,批量生产良率约 82%。焊后飞溅多,需要大量打磨抛光,单件加工工序繁琐,人工焊接依赖老师傅经验,量产效率偏低。正信激光焊接设备针对镰刀柄接头开发
|
2026-10-28 |
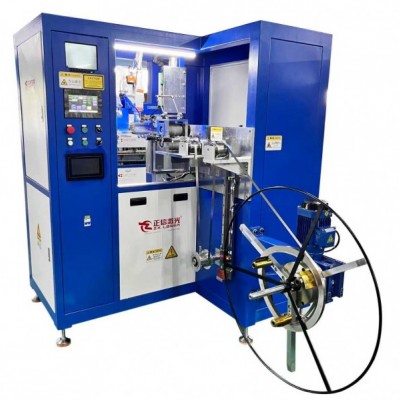 |
螺丝刀杆正信激光焊接设备
螺丝刀杆多采用合金钢基材焊接刀头,传统氩弧焊热输入大,焊接高温易造成杆体局部退火,扭矩承载能力下降,作业受力时容易出现刀头打滑、断裂。焊接热变形会导致杆体直线度变差,同轴度偏差大,成品转动晃动;焊缝气孔、虚焊问题频发,批量生产良率仅 83% 左右,焊后打磨、校直工序多,人工成本高。正信激光焊接设备针对螺
|
2026-10-28 |
 |
内六角扳手正信激光焊接设备
内六角扳手多采用 S2 合金钢、铬钒钢等高硬度工具钢制作,不少款式为杆体与手柄拼接结构,传统氩弧焊焊接热输入大,热影响区宽,极易造成扳手焊接位置退火软化、硬度下降,扭矩测试时容易从焊缝处断裂,同时工件变形、弯曲超差,后续校正、打磨工作量大,对操作工经验依赖度高,批量生产良率常常不足 82%,制约产能与产品可
|
2026-10-28 |
 |
台虎钳座正信激光焊接设备
台虎钳座一般采用铸铁、碳钢厚板组合焊接成型,传统氩弧焊焊接热输入大,工件体积大、壁厚不均,焊接后容易出现应力集中、底座变形翘曲,平面度超差,后续铣削、磨平加工余量加大。焊缝还容易产生气孔、夹渣,受力工况下存在开裂风险,批量生产时返修率偏高,加工周期长,对焊工技术要求高。正信激光焊接设备针对台虎钳座的
|
2026-10-28 |
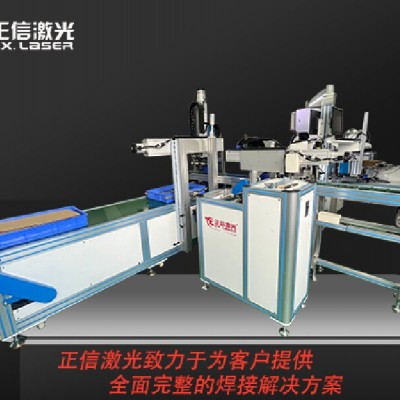 |
钢丝钳正信激光焊接设备
钢丝钳多为铬钒钢材质,钳头与钳柄属于铰接受力组件,传统氩弧焊热输入大,焊接时热量扩散范围广,极易造成刃口部位退火软化,剪切硬度不达标,同时钳体容易扭曲变形,钳口闭合间隙超差。传统工艺焊缝飞溅多,后续打磨量大,批量生产良率通常在 80% 左右,扭矩、剪切测试时焊缝断裂的情况频发。正信激光焊接设备针对钢丝钳
|
2026-10-28 |
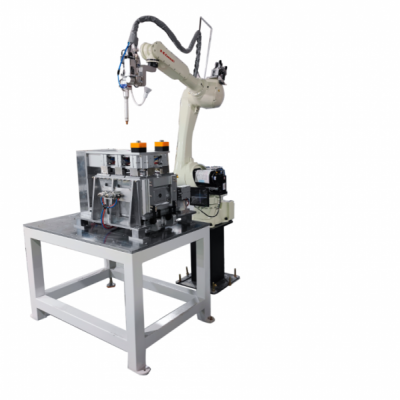 |
老虎钳正信激光焊接设备
老虎钳主体多为铬钒钢材质,钳头、钳柄是核心受力部位,传统氩弧焊热输入大,热量扩散快,焊接过程容易造成钳口刃区退火,硬度下降,剪切夹持性能大打折扣。同时钳体容易发生扭曲变形,钳口对合间隙不一致,焊缝气孔、飞溅多,后期打磨校正工序繁琐,批量生产良率大多只有 81% 上下,成品受力测试时焊缝断裂问题突出。正信
|
2026-10-28 |
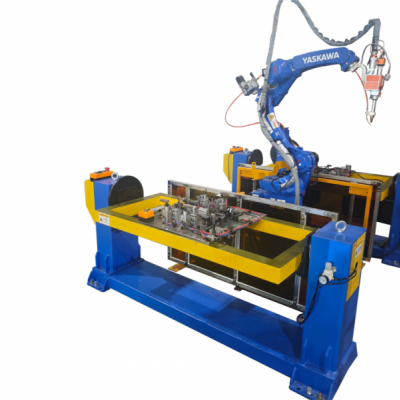 |
尖嘴钳正信激光焊接设备
尖嘴钳采用铬钒钢等工具钢加工而成,钳头细长、尖端壁厚薄,对焊接热损伤十分敏感。传统氩弧焊热输入大,热量传导快,很容易造成尖嘴部位退火软化,尖端硬度不足,夹持细件容易打滑、崩口;同时细长钳体极易侧弯变形,钳头对中偏差大,成品开合卡顿,焊缝飞溅多、打磨工作量大,常规批量良率仅 78% 左右,受力测试焊缝失效
|
2026-10-28 |
 产品分类