




传统微氩弧焊、电阻点焊热输入偏大,热影响区 0.45‑0.85mm,薄板焊接变形可达 0.05‑0.08mm,振子平面度与几何轮廓失准。焊点易出现飞溅、氧化、毛刺,极易产生 PIM 不良隐患,虚焊会导致户外长期振动工况下馈电片脱落,焊后整形、去毛刺工序繁琐,传统工艺批量良率仅 76%‑83%,通信器件不良报废成本高。
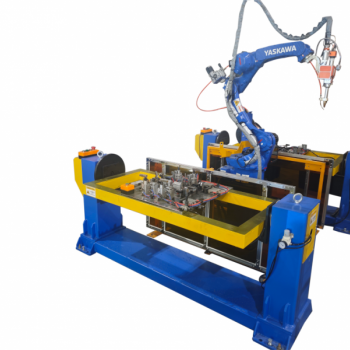
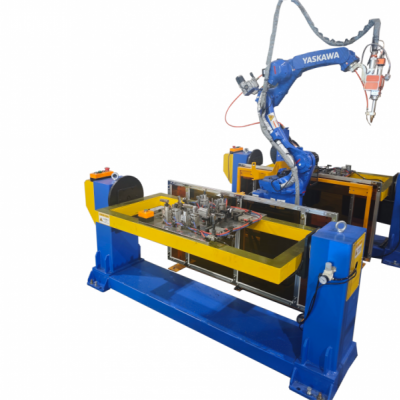
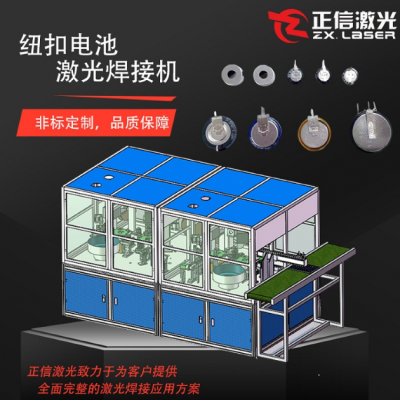
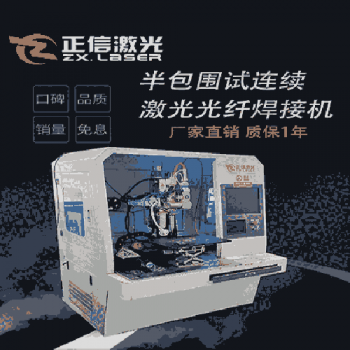
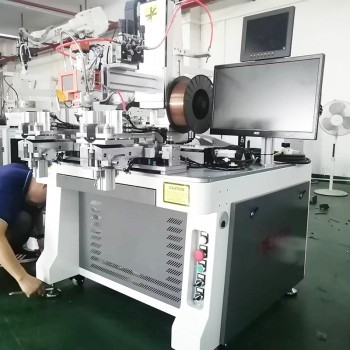
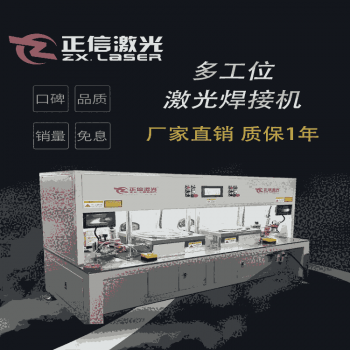
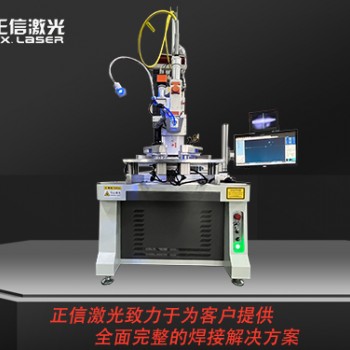
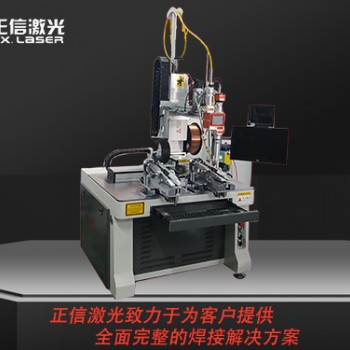
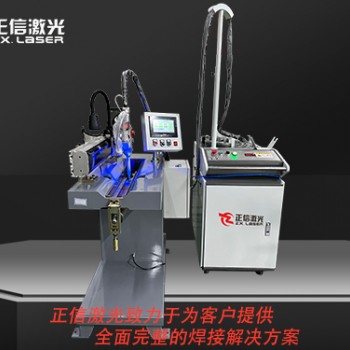
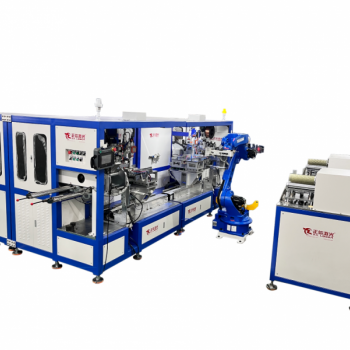
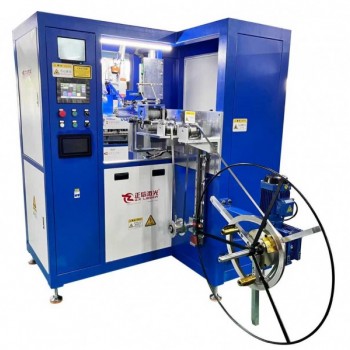
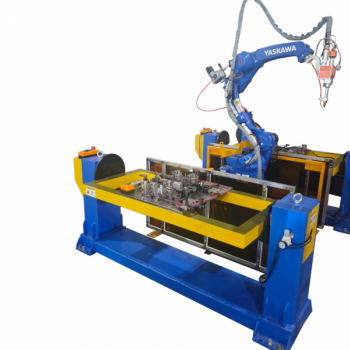
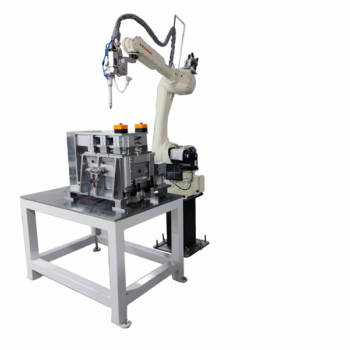
正信激光焊接设备采用 QCW 准连续光纤激光微焊接方案,适配铝合金、不锈钢薄板精密焊接,热影响区控制在 0.08mm 以内,工件综合变形量≤0.012mm,保障振子辐射面尺寸精度,避免电气性能偏移。搭载高速振镜与高清 CCD 视觉定位,重复定位精度 ±0.012mm,自动补偿装夹偏差,焊接扫描速度最高 1700mm/s,单组振子多点焊接耗时 2‑3.5 秒。焊缝成型平整无毛刺,惰性气体保护下几乎无飞溅,有效控制无源互调指标,满足基站天线电气性能标准。设备配置精密仿形压紧工装,兼容钣金振子、压铸振子多款规格,工艺参数存储实现快速换产,批量良率稳定 98.2% 以上,支持对接自动化产线与 AOI 在线检测,满足天线振子大批量低互调精密焊接生产。

 173-4203-0894