




传统氩弧焊、点焊热输入高,热影响区 0.45–0.9mm,薄壁管材焊接容易出现弯曲变形,变形量可达 0.05–0.08mm,支架组装时孔位错位,调节机构卡顿。焊疤粗糙、氧化发黑,飞溅多,焊后需要打磨、抛光,人工成本高;管材焊缝容易出现虚焊、裂纹,长期使用断裂风险大,传统工艺批量良率仅 78%–84%,返工率偏高。
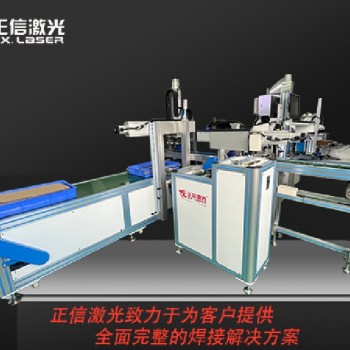
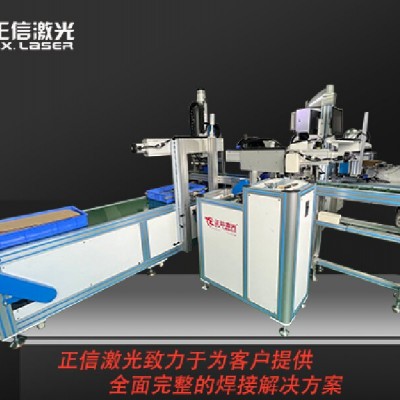
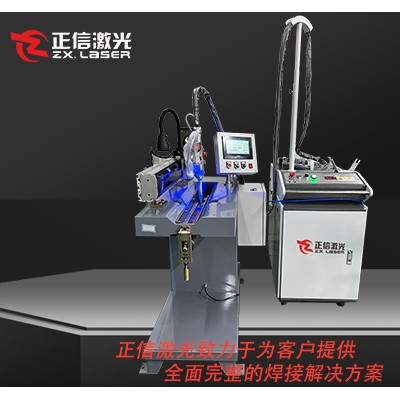
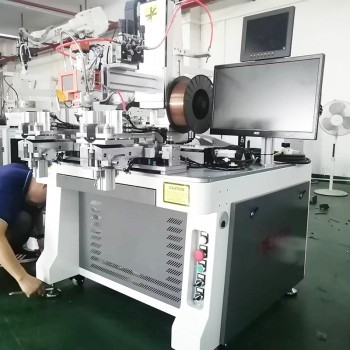
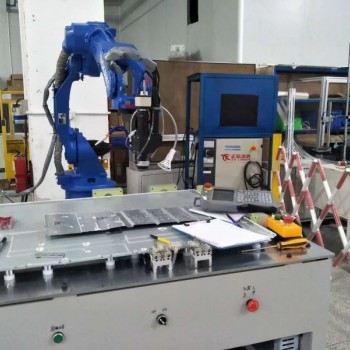
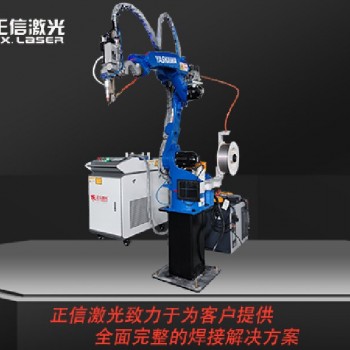
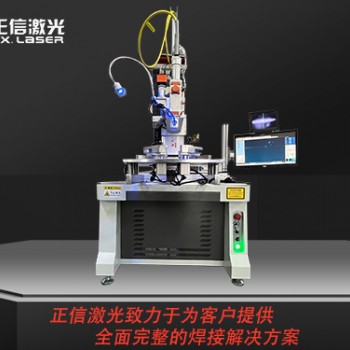
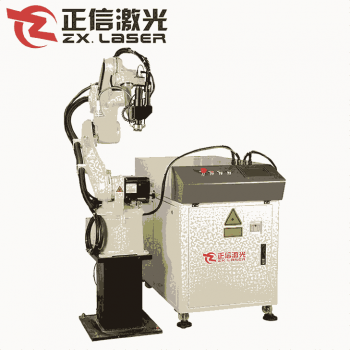
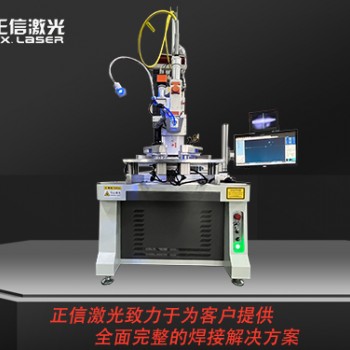
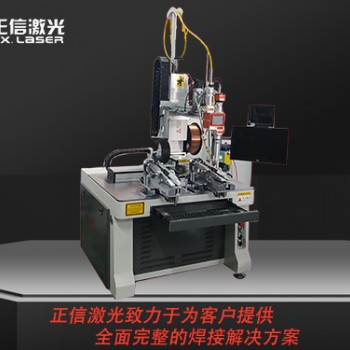
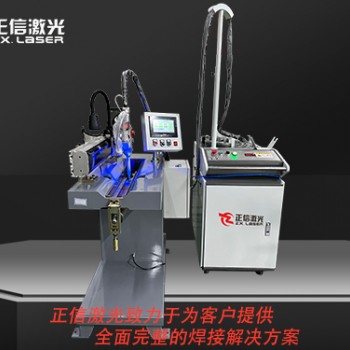
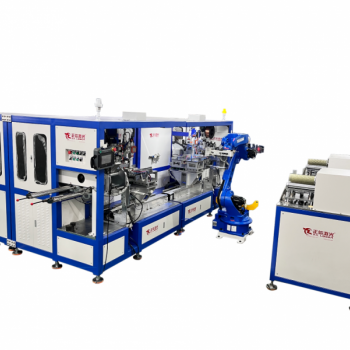
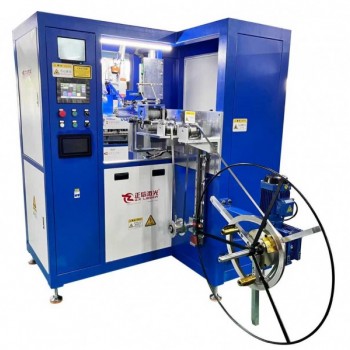
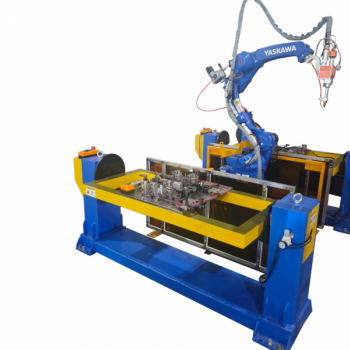
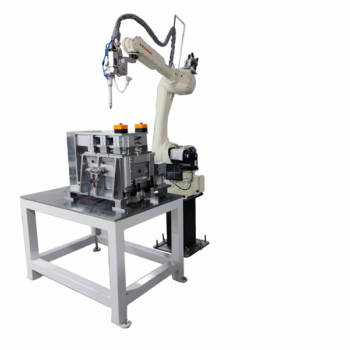
正信激光焊接设备采用光纤激光焊接方案,适配不锈钢、铝合金管材焊接,热影响区控制在 0.1mm 以内,工件整体变形量≤0.015mm,保证支架各连接孔位与装配尺寸精度。搭配 CCD 视觉定位系统,重复定位精度 ±0.015mm,可完成多点位、多角度焊接,单套支架焊接耗时 3–5 秒。焊缝连续致密,抗拉强度满足乐器承重测试,在保护气体作用下焊缝氧化少,飞溅极低,大幅减少后续打磨工序。可更换专用工装,快速切换琴架、谱架、鼓架等多种规格产品,工艺参数一键调取,换产便捷,批量良率稳定 98% 以上,可对接自动化上下料,满足乐器支架规模化精密焊接生产。

 173-4203-0894