




传统微氩弧焊、火焰钎焊热输入大,热影响区 0.5~0.9mm,薄壁铜管焊接变形可达 0.06~0.09mm,管件圆度超差,装配时按键联动不顺。焊接区域易氧化发黑、产生气孔,锌挥发导致焊缝力学性能下降,焊后需要大量内壁外壁打磨抛光,极易损伤表面镀银镀层,传统工艺批量良率仅 75%~82%,高端萨克斯管件报废成本较高。
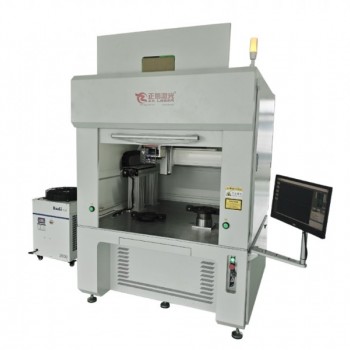
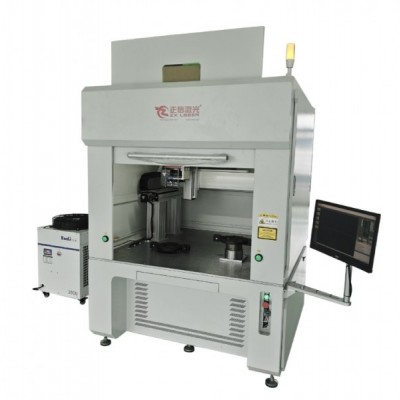
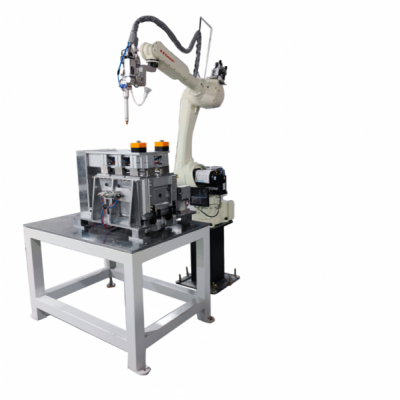
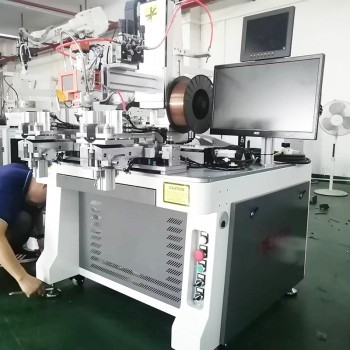
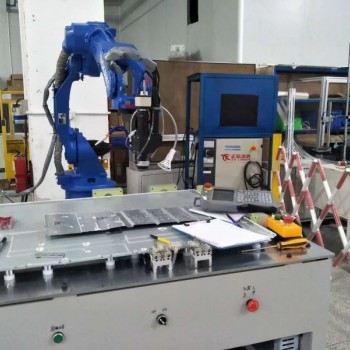
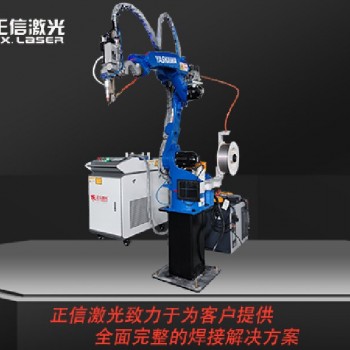
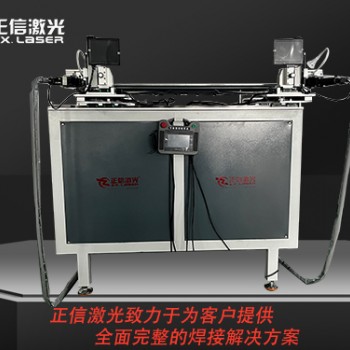
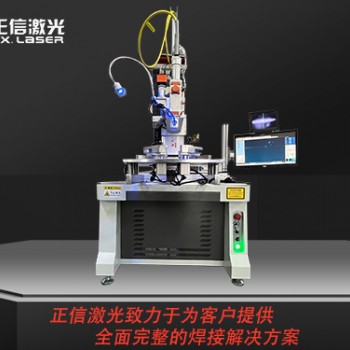
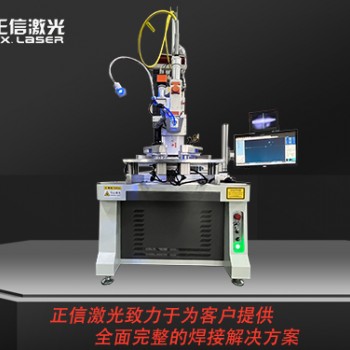
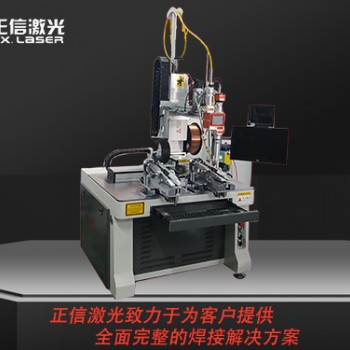
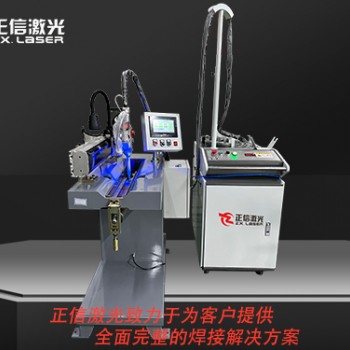
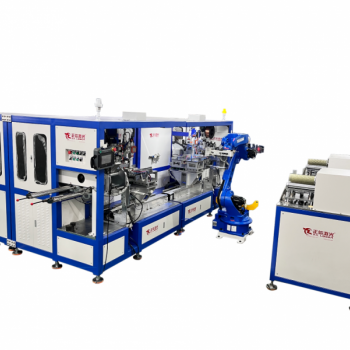
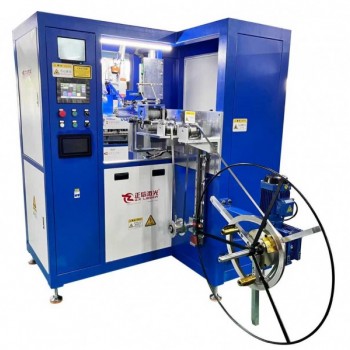
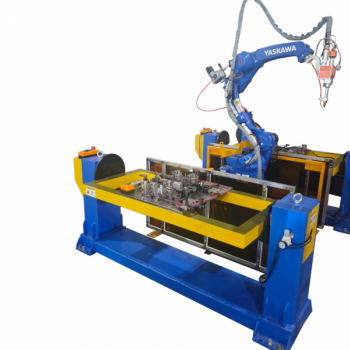
正信激光焊接设备采用 QCW 准连续光纤激光,搭配光束摆动焊接工艺,有效抑制黄铜焊接锌烧损、气孔缺陷,热影响区控制在 0.08mm 以内,管件综合变形量≤0.013mm,保障管路内径精度,稳定乐器音准与声学表现。搭载 CCD 视觉定位与精密旋转工装,重复定位精度 ±0.013mm,环缝焊接速度可调,单段管件焊接耗时 2~4 秒。在惰性保护气体作用下焊缝氧化少,焊缝平整细腻,大幅削减抛光工序。可快速更换工装兼容不同规格萨克斯直管、弯管,工艺参数一键存储调用,换产简单,批量良率稳定 98.0% 以上,可对接自动化产线,满足萨克斯管件精密量产焊接需求。

 173-4203-0894