




深海传感器耐压舱激光焊接机(正信激光)
一、适用场景与母材
深海传感器耐压舱,应用于水下声学传感器、温盐深传感器、水下摄像头、海底地震监测探头等探测设备;主要完成舱筒体与端盖、法兰、水密接插件基座、补强支座的密封环缝焊接。传感器耐压舱内置精密电路板、光学与声学元件,深海工况持续承受超高静水压、氯离子腐蚀,焊缝需要高水密气密、抗应力腐蚀、低热输入保护内部电子元器件,满足 CCS 潜水器建造规范,一旦焊缝渗漏,直接造成传感器内部电路损毁、探测失效。 母材主流:TA1/TA2 钛合金、316L 不锈钢、6061/7075 高强铝合金;板材壁厚 1.5–6mm;典型焊缝:舱体与端盖闭环环缝、接插件底座角接密封焊缝、筒体纵缝。
行业痛点:传统氩弧焊热输入大,薄壁舱体容易失圆、法兰平面度超差,装配密封面错位;焊接高温易传导至内腔,损伤内部传感芯片;焊缝气孔、夹渣缺陷多,氦检、水压试验报废率高;钛合金焊接极易氧化脆化,常规保护方式难以控制焊缝氧含量;舱体体积小、内部精密元件安装空间紧凑,飞溅颗粒会造成电路短路。激光焊接能量集中、热影响区极小,可控制热量传导,舱体变形量低,焊缝致密,搭配多路惰性气体保护,适合深海小型传感器耐压舱精密密封焊接。
二、机型选型
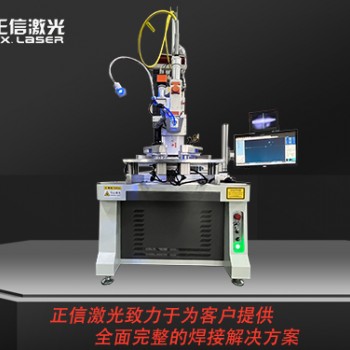
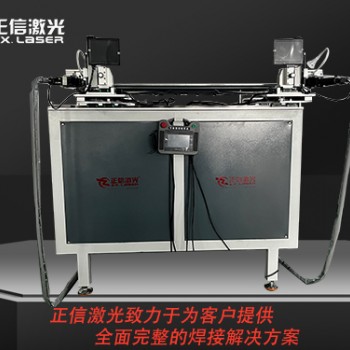
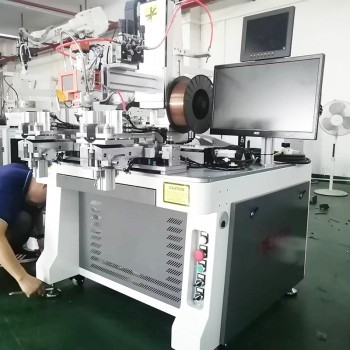
1. 精密回转激光焊接专机(传感器耐压舱量产主力)
- 激光器:1500W/3000W 光纤激光器,钛 / 铝材质配置高反回返光防护;1.5–3mm 薄壁舱体选用 1500W,3–6mm 钛合金厚壁舱选用 3000W;标配微摆动焊接头,可选填丝模块,补偿机加工、卷圆装配间隙波动
- 核心配置:微摆动焊接头,搅拌熔池,降低气孔,提升拼缝容错能力;CCD 同轴视觉定位,定位精度 ±0.02mm;高精度伺服回转主轴,保证舱体旋转同轴;熔池在线监测 + 能量闭环控制,稳定熔深,规避虚焊、焊穿,严控热传导保护内腔元器件
- 工装:仿形弹性压紧工装,外抱 + 内腔简易支撑,抑制薄壁舱体椭圆变形;壳体内腔配置防飞溅隔离护板;多路时序高纯氩气保护系统,钛合金版本支持外部 + 内腔同步保护;模块化快换,兼容不同直径、长度的多类型传感器耐压舱
- 保护气:高纯氩气,钛合金焊接采用内外同步惰性保护,高端机型可选小型密闭气氛舱,严控水氧含量,防止焊缝氧化脆化
- 可选配置:OCT 熔深在线检测、AOI 外观检测,对接氦质谱检漏、水压试验自动化流水线
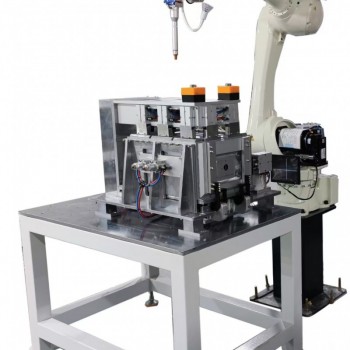
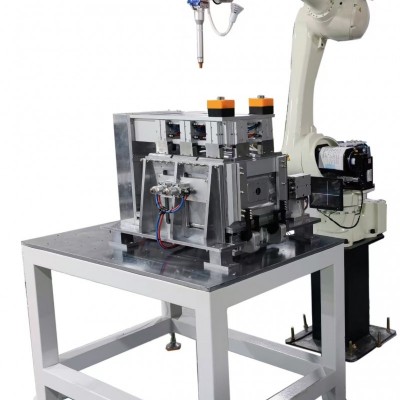
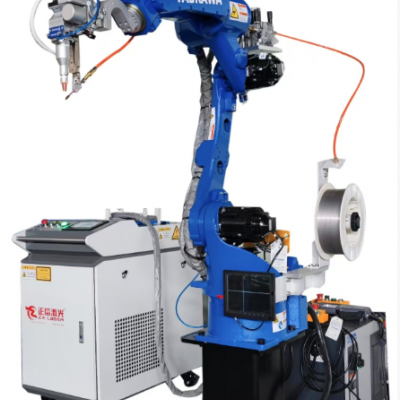
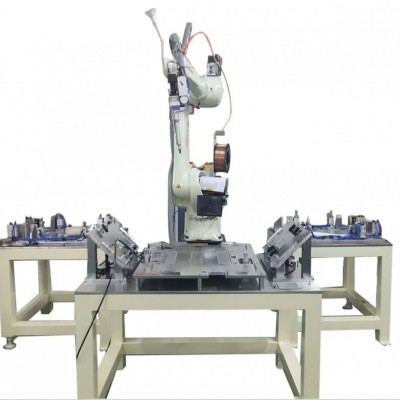
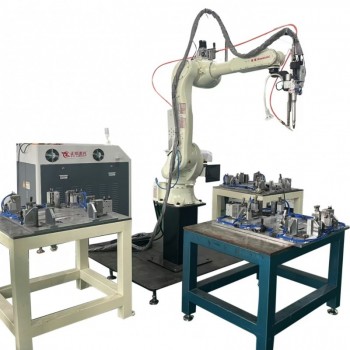
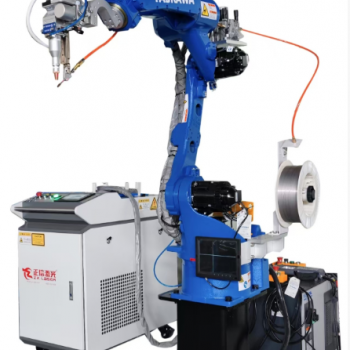
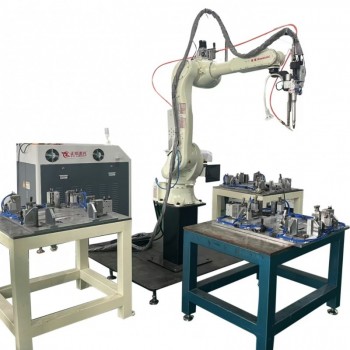
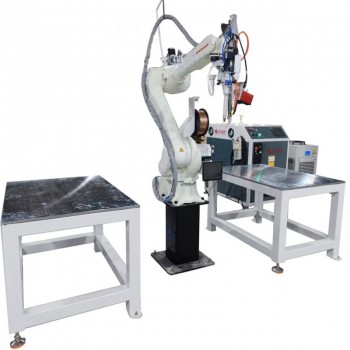
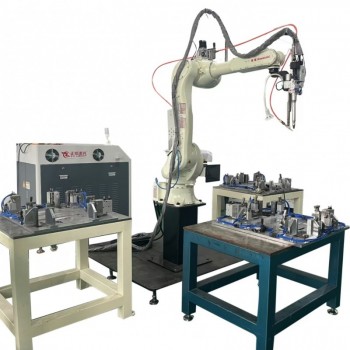
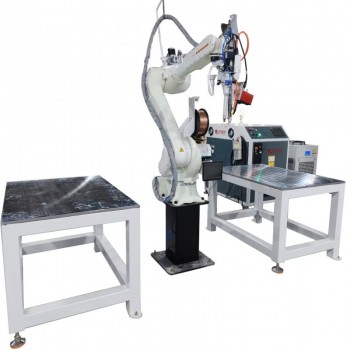
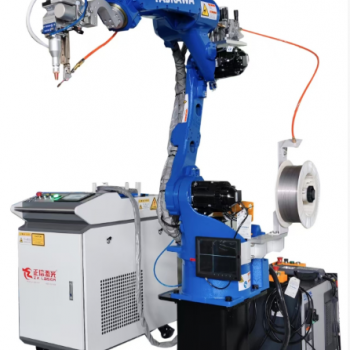
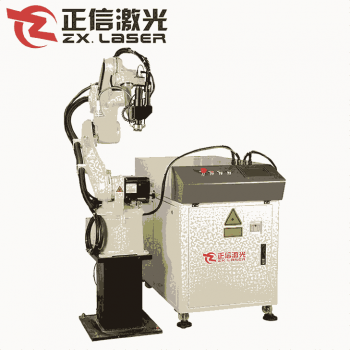
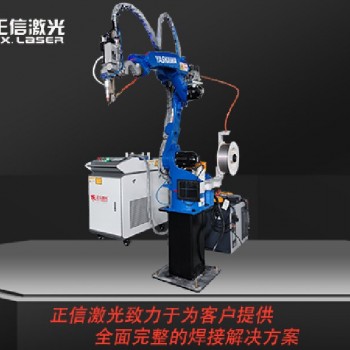
2. 六轴机器人精密激光焊接工作站(异形多接口复杂耐压舱)
机器人 + 精密伺服变位机 + 摆动焊头,适合多接插件、异形大尺寸传感器舱体;科研样机、多品种小批量柔性打样。
❗不推荐手持激光焊量产深海传感器耐压舱:属于海洋探测承压密封件,CCS 规范对焊缝探伤、水密、腐蚀、质量追溯要求严苛;手持焊接能量不稳定,易产生微气孔,热量不可控,极易损伤内部传感组件,仅用于少量样品返修。
三、耐压舱焊接核心工艺要求
- 水密气密 + 抗海水腐蚀(核心指标):焊缝无裂纹、气孔、夹渣、未熔合;焊后 RT 射线探伤、PT 渗透检测合格;氦质谱检漏、外压水压试验达标;长期海水浸泡、交变压力工况焊缝不产生应力腐蚀开裂,满足 CCS 潜水器规范,实现 IP68 深海防护。
- 舱体形位精度 + 控温保护:低热输入,降低舱体法兰变形,保证密封面平面度;控制热量传导,避免高温损伤舱内传感器电路板、光学元件;采用功率斜坡起收弧释放残余应力,避免长期承压尺寸漂移。
- 钛合金焊缝防氧化:全程惰性气体时序保护,高温焊缝区域隔绝空气,降低氧含量,保障焊缝低温冲击韧性,防止焊缝变脆。
- 内腔洁净度管控:严格抑制飞溅,杜绝金属碎屑落入舱内,避免电路板短路、光学镜头划伤。
- 焊前与焊后检测
- 焊前:工件脱脂清洗去除油污;工装同轴校验,检查舱体装配间隙
- 焊后:VT 外观目视;RT 射线探伤、氦检气密、外压水压试验;舱体圆度、法兰平面度检测;海水腐蚀、压力循环疲劳抽检
四、设备硬件特殊配置要点
- 光纤激光器:长时间连续稳定输出,钛、铝等高反材料配套高反防护,功率输出稳定可控
- 微摆动焊接头 + 可选填丝模块:适配钛合金、高强铝拼缝,减少气孔,提升焊缝韧性与耐海水腐蚀性能
- 精密回转仿形工装:抑制薄壁舱体失圆,多路时序惰性保护气路,保护钛合金焊缝
- 控制系统:焊接参数、熔深数据全程记录,工件扫码绑定,支持 MES 对接,满足 CCS 审厂全链路质量追溯
- 防护系统:全封闭激光防护舱,烟尘净化收集;钛合金机型可选密闭气氛保护舱
五、产能参考
- 回转专机:单件耐压舱环缝长度 15–80mm,焊接速度 400–900mm/min;双工位轮换,上下料与焊接并行,标准化传感器耐压舱大批量生产
- 机器人工作站:多接插件异形耐压舱,节拍随焊缝数量,适合海洋研究院、探测设备厂商样机研发,多品种小批量生产

 173-4203-0894