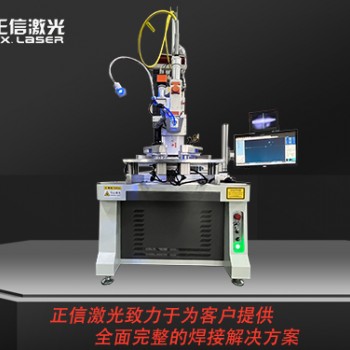
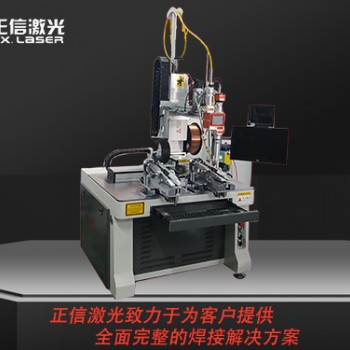
风电轮毂多采用 QT400-18AL 低温球墨铸铁,是风机核心承载部件,长期承受交变载荷、风载冲击,昼夜温差大,对焊缝抗疲劳、低温冲击韧性、尺寸稳定性要求极高,一旦焊缝开裂会直接引发机组重大安全事故。传统电弧焊、埋弧焊热输入大,铸件热影响区宽,极易产生脆硬组织、冷裂纹,焊后残余应力高,轮毂基准面变形、法兰同轴度超差,后续机加工余量难以保证;焊接缺陷多,UT、MT 探伤不合格率高,多层多道焊工序繁琐,焊后还要长时间去应力热处理,生产周期长,风电行业验收标准严苛,返修成本巨大。正信激光焊接设备采用激光复合焊接工艺,能量密度高、热输入可控,热影响区大幅收窄,有效抑制球墨铸铁白口、脆化层生成,焊接变形可稳定控制在 0.12mm 以内,保障轮毂法兰同轴度、安装基准精度,焊缝熔合致密,抗疲劳、低温冲击性能达标,适配轮毂铸件缺陷修复、法兰补强、附属支座焊接,满足风电整机探伤及 20 年服役寿命的可靠性要求。
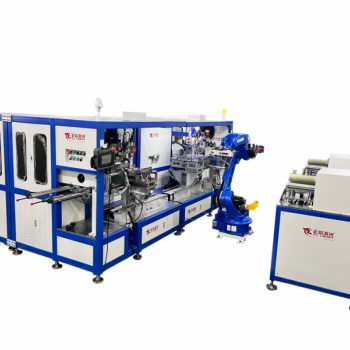
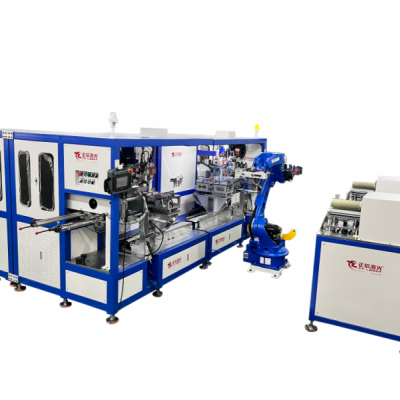
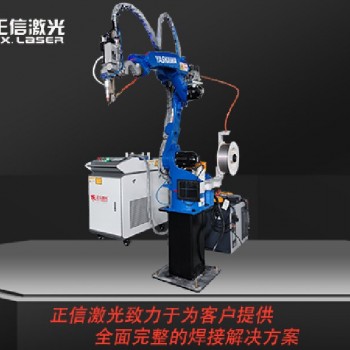
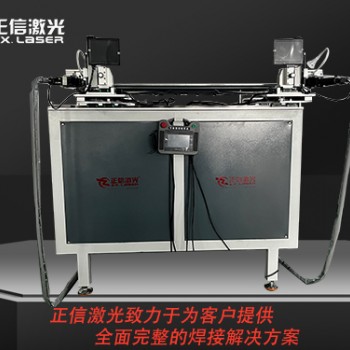
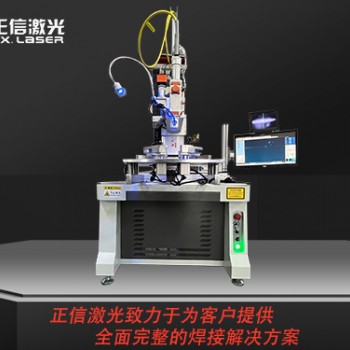
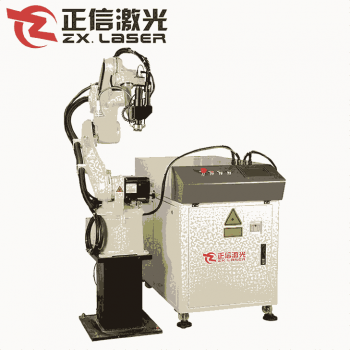
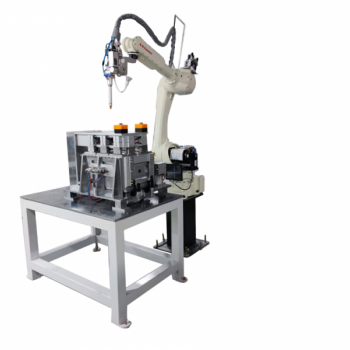
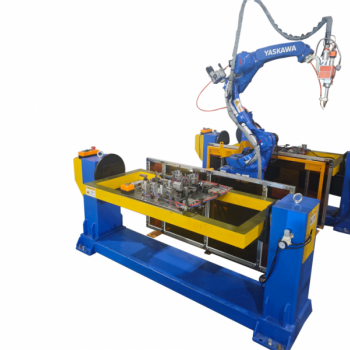
设备配套大型翻转工装与机器人联动系统,可完成轮毂法兰、叶片安装座、加强支座、吊装耳座等多位置多角度焊接,焊接效率相比传统电弧焊提升 65% 以上,一次探伤良品率稳定 98.5%。焊缝成型均匀,咬边、气孔、夹渣缺陷少,大幅降低后续探伤返修工作量,减少焊后热处理时长,压缩生产周期。智能系统内置不同兆瓦等级轮毂专用焊接工艺包,可一键切换参数,适配陆上、海上不同机型轮毂焊接修复,可选配焊缝跟踪、视觉监测、在线探伤模块,实时监控焊接过程。设备支持非标定制,焊接数据全程存储、扫码溯源,满足风电行业 DNV、GL 等认证的质检追溯要求,适合大型风电铸件厂、主机厂开展轮毂批量焊接与铸件修复作业。







 173-4203-0894