


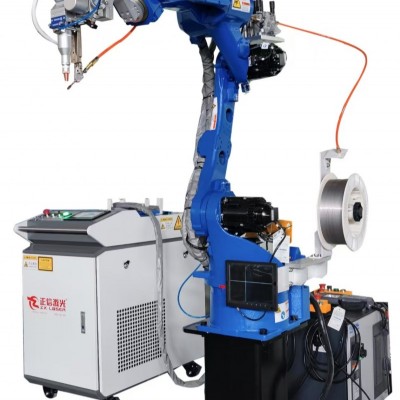


不锈钢圆筒内胆激光焊接机
不锈钢圆筒内胆激光焊接机,用于不锈钢圆筒内胆卷圆纵缝、筒体与两端封头环缝对接焊接。不锈钢圆筒内胆广泛应用于储水设备、换热设备、净水装置、小型承压容器,长期工作在含水介质、冷热交替环境,部分工况存在介质腐蚀,焊缝需要优良的力学强度、密封性能与耐蚀能力。内胆筒体多采用 0.8–2.0mm 304、316L 不锈钢薄板,属于薄壁承压筒体,焊接后的筒体圆度、同轴度、焊缝致密性有严格标准。筒体变形超标会造成封头装配错位,焊缝存在气孔、微裂纹会引发介质渗漏,水体长期侵蚀焊缝还会产生锈蚀,缩短内胆使用寿命。
传统电弧焊工艺热输入量大,热量扩散范围宽,薄壁不锈钢板材受热容易出现鼓包、翘曲、椭圆度超差,筒体失圆,影响封头、接口装配。焊接飞溅量大,焊缝氧化发黑,热影响区宽,易产生晶间腐蚀,焊后打磨、抛光工作量大,人工成本高。批量生产过程中,焊接质量受焊工操作水平影响较大,容易产生气孔、未熔合等缺陷,渗漏不良率偏高。不锈钢内胆对焊缝密封性、卫生性以及外观品质要求高,传统焊接很难稳定控制筒体变形、焊缝耐蚀性与量产良率。
设备采用光纤激光作为热源,能量密度高,热影响区域窄,工件整体受热时间短,能够有效控制筒体焊接变形,保持筒体圆度与直线度,减少焊后校圆、整形工序。激光熔池状态稳定,焊缝熔合致密,气孔、夹渣缺陷少,焊缝力学性能接近母材,热影响区小,耐晶间腐蚀性能优异,长期介质浸泡工况下不易渗漏。焊接过程飞溅少,焊缝表面氧化程度低,焊缝成型平整光滑,大幅缩减抛光打磨工作量,规避打磨造成板材减薄带来的承压失效风险。
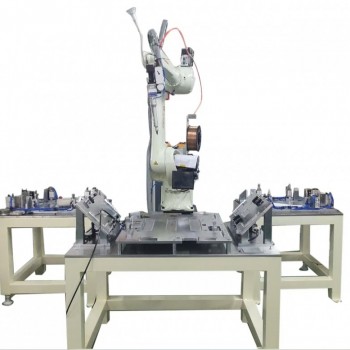
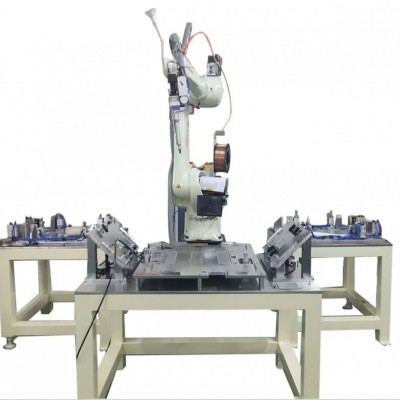
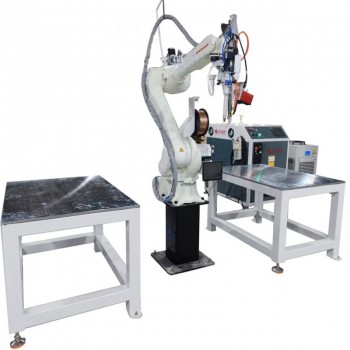
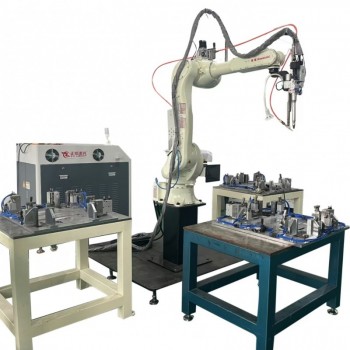
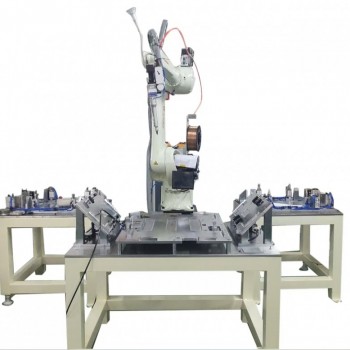
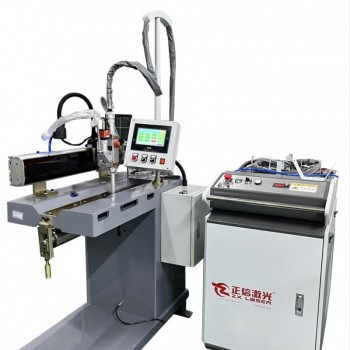
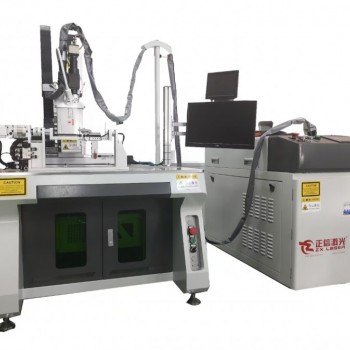
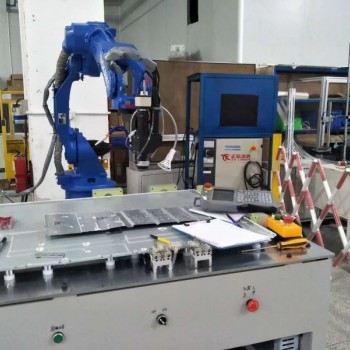
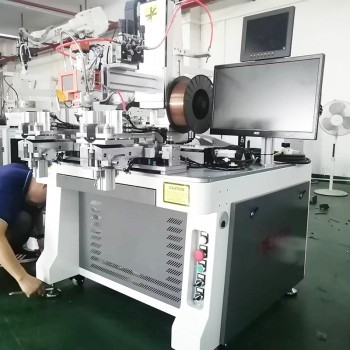
工装配置两套定位结构,纵缝焊接配备直缝压紧工装,保证卷圆板材拼缝贴合;环缝焊接采用伺服旋转定心夹紧机构,针对不锈钢圆筒内胆外形设计,装夹自动对中,保证筒体旋转同心度稳定,环缝焊接轨迹平稳,焊缝宽窄均匀一致。更换工装组件,即可适配不同直径、高度规格的圆筒内胆,实现多型号快速换型,兼顾多品种小批量以及大批量连续生产。可选配焊缝跟踪模块,补偿工件卷圆成型带来的错边、间隙波动,降低前道卷圆误差带来的焊接不良。
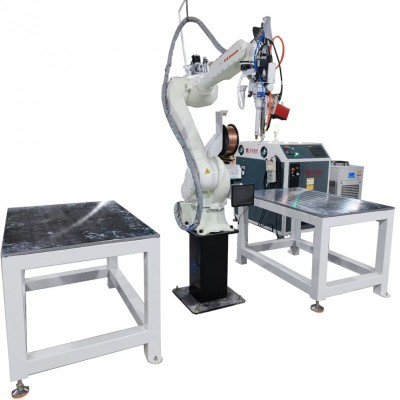
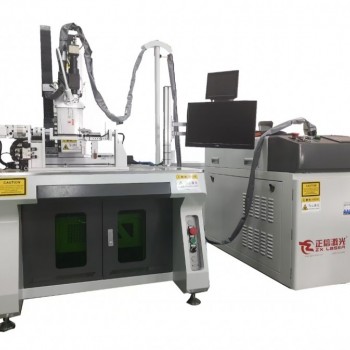
整机搭载 PLC 与触摸屏控制系统,激光功率、焊接速度、旋转转速、保护气流量等工艺参数可存储,一键调用。不同规格内胆单独保存工艺文件,产品换型时直接调取参数,减少人工试焊调试时间。配套高纯氮气保护气路,隔绝空气,抑制焊缝氧化,保障焊缝金相组织稳定与防腐性能。设备配备烟尘收集装置,处理焊接产生的金属烟尘,满足车间安全生产规范。整机结构紧凑,占地面积小,可对接上下料机构,集成自动化产线,支持多班次连续生产。
对比传统焊接工艺,激光焊接单件焊接节拍更短,生产效率提升明显。工艺标准化之后,不再依赖熟练焊工的操作经验,操作人员经过短期培训,即可完成工件装夹、程序调取与设备巡检。批量生产状态下,返修率与报废率下降,长期生产综合制造成本可控。
设备适配储水、换热、净水等各类不锈钢圆筒内胆纵缝与封头环缝焊接,也可用于同类型薄壁不锈钢承压筒体零件加工。设备交付前,可使用客户实际工件打样,验证稳定工艺窗口,同步交付配套工艺文档。激光器、光学组件、运动机构维护周期清晰,整机维护简单,降低产线停机风险。
不锈钢圆筒内胆是储液换热设备的核心承压密封构件,焊接质量直接决定内胆装配精度、防渗防腐能力与使用周期。激光焊接依靠低热输入、成型稳定、缺陷可控的工艺特点,解决薄壁不锈钢筒体焊接翘曲变形、介质渗漏锈蚀、后处理抛光工作量大等制造痛点,满足不锈钢圆筒内胆规模化生产的精度与可靠性要求。

 173-4203-0894