


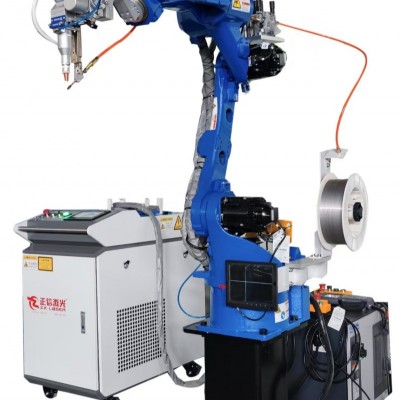


卷绕机走料隔离桶激光焊接机
锂电卷绕机走料隔离桶是方形、软包、圆柱电芯卷绕设备的核心隔离防护筒体,安装在极片、隔膜放卷至卷针的走料路径上,主要实现不同料带之间物理隔离、粉尘隔绝、气流屏蔽,防止极片 / 隔膜相互剐蹭、静电干扰、异物掉落,稳定料带张力,保障高速卷绕工序稳定运行。筒体材质选用锂电行业洁净级 304、316L 不锈钢;焊接工序包含板材卷圆纵向直缝焊,隔离桶与两端安装法兰、定位支座、除尘接口、固定吊耳的环缝、支管搭接密封焊缝。
隔离桶内腔直接暴露在极片、隔膜输送通道,对筒体圆度、内壁光洁度、焊缝无毛刺、腔体洁净度要求严苛。焊缝气孔、未熔合、微裂纹,在设备长期高速振动下会萌生毛刺、发生开裂,金属碎屑掉落至料带表面,极易刺穿隔膜,造成电芯内部短路,引发安全隐患;焊接热变形会造成隔离桶失圆、同轴度变差,料带输送时发生偏移、抖动,张力波动,导致极耳错位、卷绕同心度不良,电芯一致性下降;筒体内壁焊瘤、飞溅颗粒会形成挂料点,吸附粉尘、极片碎屑,持续污染走料通道。传统氩弧焊热输入大,薄壁筒体极易变形,焊缝打磨去毛刺工作量大,人工抛光容易残留粉尘,无法满足锂电无尘车间洁净标准。本设备专为卷绕机走料隔离桶直缝、环缝一体化精密激光焊接开发。
一、设备核心工艺方案
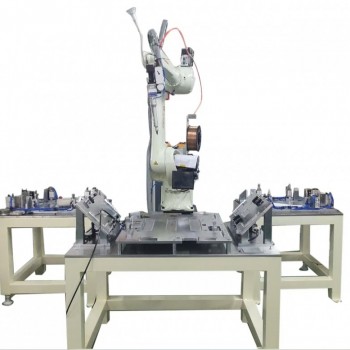
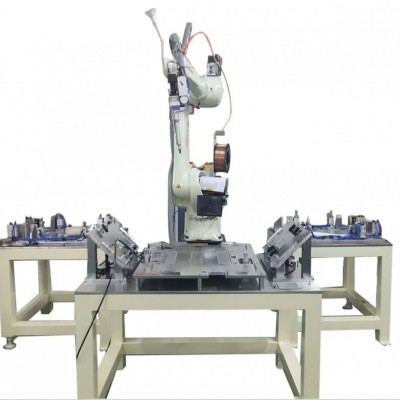
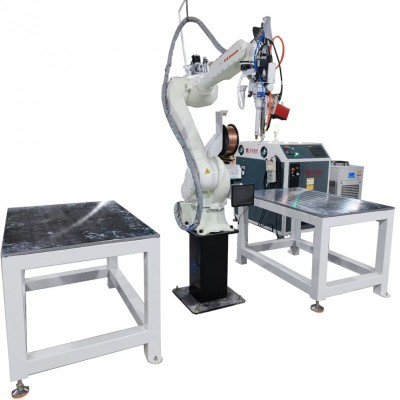
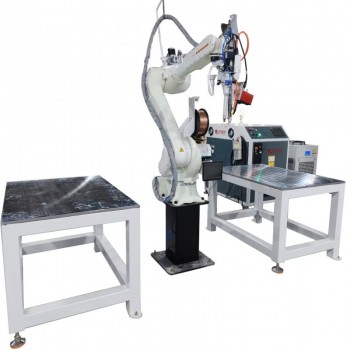
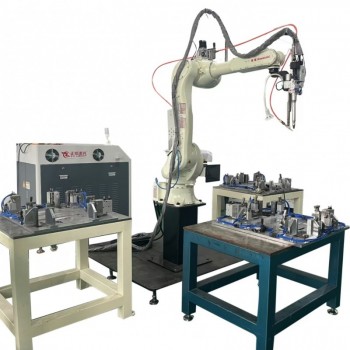
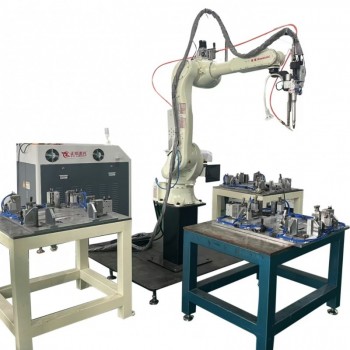
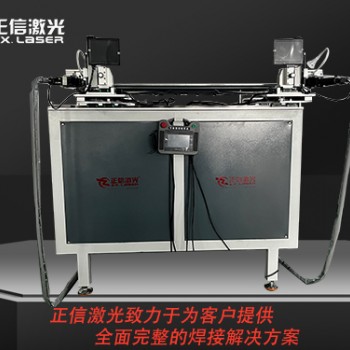
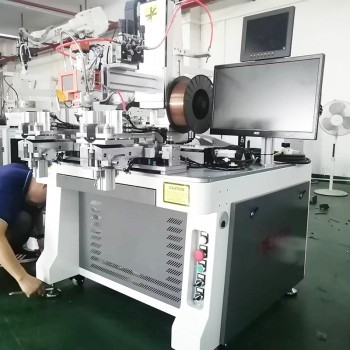
采用摆动光纤激光焊接系统,配置两套可快速切换工装模块:刚性压紧直缝工装、高精度伺服回转环缝工装。 直缝焊接:卷圆成型隔离桶毛坯装夹至工装,焊缝两侧液压刚性压块压紧对缝,背面水冷铜衬垫支撑熔池,抑制薄板塌陷、筒体翘曲; 环缝焊接:以隔离桶内孔、端面定心定位,高精度卡盘低速平稳旋转,严控旋转跳动,保证筒体、两端法兰、定位底座同轴,稳定焊缝装配间隙。 洁净不锈钢筒体采用内外双向高纯氩气保护,抑制焊缝氧化发黑,减少金属元素析出,符合锂电无尘车间生产规范。采用分段交错跳焊工艺,分散热累积,最大限度降低筒体残余应力,控制焊接变形;激光摆动搅拌熔池,促进熔池内气体逸出,减少气孔缺陷;起弧、收弧功率曲线缓升缓降,平滑消除弧坑微裂纹。设备内置锂电薄壁洁净构件专属工艺参数库,适配不同内径、长度规格的走料隔离桶,支持样品打样,可对接自动化卷圆上下料产线。
二、关键技术特点
- 极低热输入,保障筒体圆度与同轴精度 激光能量高度集中,热影响区极小,焊后隔离桶圆度、直线度稳定,高速走料状态下极片、隔膜输送平稳,张力波动小,保证电芯卷绕同心度。焊缝残余应力低,设备长时间振动工况不易开裂,几何尺寸长期稳定。
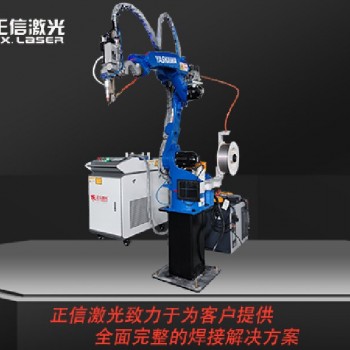
- 高精度 3D 激光焊缝实时跟踪 搭载 3D 激光焊缝实时跟踪系统,实时识别接缝间隙、板材错边量,自动补偿板材卷圆公差、装夹偏心,直缝、环缝全程自动对中,杜绝偏焊、虚焊,焊缝根部连续致密,无尖锐毛刺。
- 微飞溅锂电洁净级焊接工艺 优化激光摆动参数,焊接飞溅极少,筒体内壁焊缝余高极低,无凸起毛刺,杜绝划伤隔膜与极片风险;大幅削减内壁抛光、去毛刺工序,腔体洁净度高,无金属碎屑污染风险。
- 薄壁隔离筒体专用柔性工装 软接触夹持,避免划伤筒体外表面;水冷隔热衬套隔离热量向两端安装基准传导;工装旋转跳动量小,适配细长薄壁隔离桶;模块化工装快速换款,柔性切换多规格隔离桶。
- 工艺全链路质量可追溯 激光功率、摆动参数、行走 / 旋转速度、保护气参数、焊接时序自动存档,绑定工件 SN 编码,配套渗透 PT 探伤、内壁毛刺检测、高低温振动疲劳、洁净颗粒度检测台账,满足锂电设备行业质量体系审核与失效复盘。
三、工件检测标准与应用场景
适用于方形锂电、软包锂电、圆柱锂电卷绕机极片隔膜走料隔离桶焊接。焊后检验项目:外观划伤与飞溅检查、筒体圆度 / 同轴度检测、内壁毛刺检测、渗透 PT 探伤、振动疲劳测试、内腔洁净颗粒检测。 适配材质:304、316L 洁净不锈钢卷绕机走料隔离桶。
四、生产效益对比
传统氩弧焊热输入大,薄壁隔离桶容易椭圆变形,焊缝毛刺多,人工打磨成本高,打磨碎屑易残留于筒内,造成电芯短路不良;激光自动化焊接筒体形变量可控,内壁光滑无毛刺,一次探伤与洁净检测通过率高,降低卷绕工序异物不良风险,更容易通过锂电设备厂商验收,适合锂电卷绕机隔离防护筒体、无尘走料薄壁腔体制造企业。

 173-4203-0894