


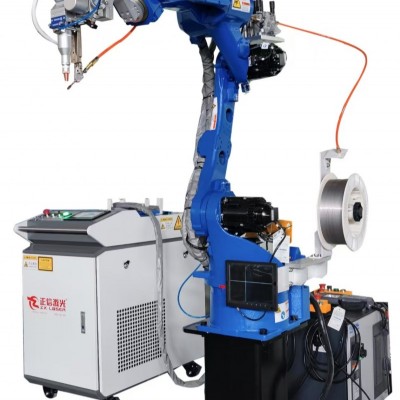


烘干设备热风导流圆筒激光焊接机
烘干设备热风导流圆筒是食品、药材、农副产品、粉体、涂装烘干生产线热风循环系统核心整流构件,用于规整热风流向,减少涡流、降低局部高温,均衡烘干腔内部温度场,避免物料受热不均、局部过热焦糊,广泛用于网带烘干、烘箱、滚筒干燥、热风循环隧道炉。筒体主流材质选用 304 不锈钢,高温烘干工况选用 310S 耐热不锈钢;焊接工序包含板材卷圆纵向直缝焊,圆筒与热风法兰、安装支座、导流板基座的环缝密封焊缝。
热风导流圆筒长期承受持续高温热风冲刷、冷热交替循环,筒内含有水汽、粉尘、挥发物,核心质控指标:筒体圆度、端口尺寸稳定、焊缝无气孔裂纹、内壁焊缝平滑无积料死角。焊缝气孔、未熔合缺陷,在持续高温气流冲刷下会逐步氧化开裂,热风发生短路泄漏,烘箱内部温度失控;焊接热变形造成筒体失圆、法兰翘曲,热风流场畸变,出现偏流、局部高温区,直接导致烘干物料色差、焦边,降低成品合格率;筒体内壁焊瘤、飞溅凸起会形成积尘、物料残渣堆积点,高温下碳化结垢,长期附着还会加速焊缝点蚀,影响热风循环效率。传统氩弧焊热输入大,薄壁圆筒极易扭曲、端口椭圆,焊后校形、内壁打磨工作量大,焊缝氧化色差明显,渗透探伤、热风老化测试一次合格率偏低。本设备专为烘干设备热风导流圆筒直缝、环缝一体化精密激光焊接开发。
一、设备核心工艺方案
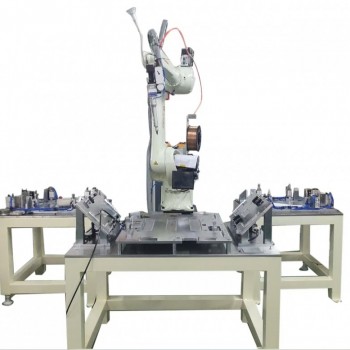
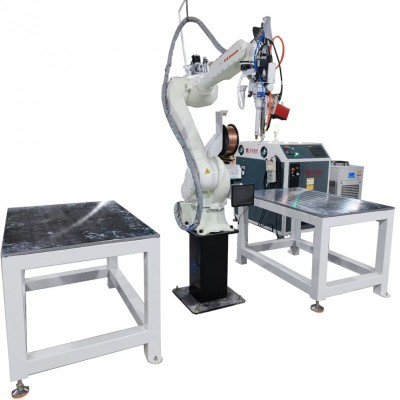
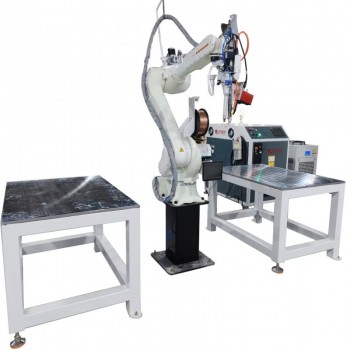
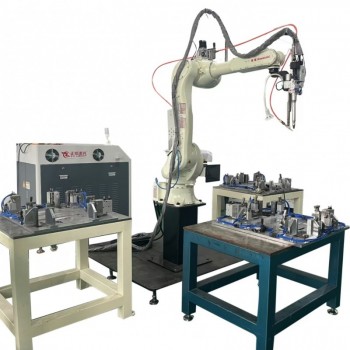
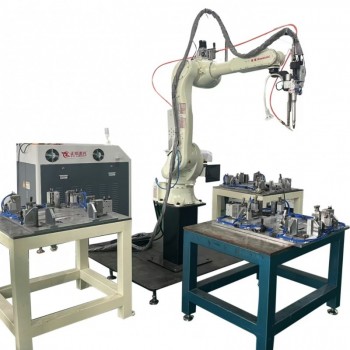
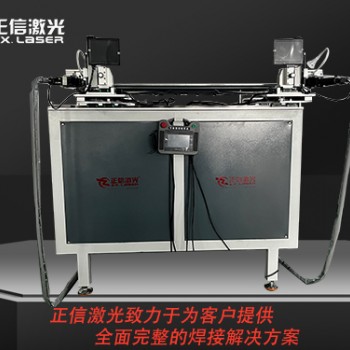
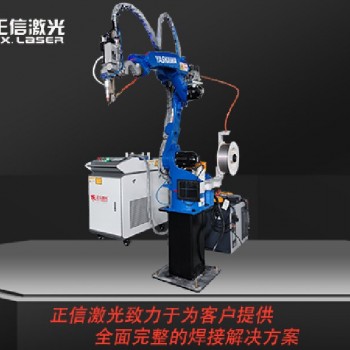
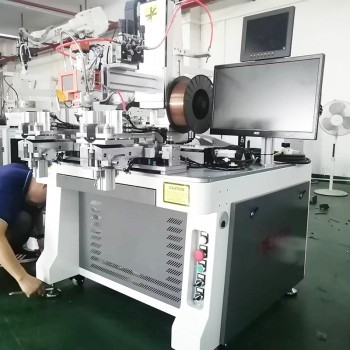
采用摆动光纤激光焊接系统,配置两套可快速切换工装模块:刚性压紧直缝工装、伺服回转环缝工装。 直缝焊接:卷圆成型导流筒毛坯装夹,焊缝两侧液压刚性压块压紧合缝,背面水冷铜衬垫支撑熔池,抑制薄板塌陷、筒体翘曲变形,保障筒体圆度; 环缝焊接:以导流筒中心轴线定心定位,多组自适应托辊 + 精密卡盘组合多点支撑,严控旋转跳动,保证筒体、法兰、支座基座同轴,稳定焊缝装配间隙。 不锈钢筒体采用内外双向高纯氩气保护,抑制焊缝氧化、晶间析出,提升焊缝耐高温、抗水汽腐蚀性能。采用分段交错跳焊工艺,分散热累积,最大限度降低筒体残余应力,控制焊接扭曲变形;激光摆动搅拌熔池,促进熔池内气体逸出,减少气孔、夹渣缺陷;起弧、收弧功率曲线缓升缓降,平滑消除弧坑微裂纹。设备内置热风导流筒体专属工艺参数库,适配不同直径、长度、壁厚规格热风导流圆筒,支持样品打样,可对接自动化卷圆上下料产线。
二、关键技术特点
- 极低热输入,保障筒体圆度与法兰安装精度 激光能量高度集中,热影响区窄,筒体整体温升小,焊后筒体圆度稳定,法兰平面度良好,装配后风道对接严密,热风流场符合设计,烘箱内部温度均匀。焊缝残余应力低,长期冷热循环、高温气流冲刷工况抗热疲劳性能优良。
- 3D 激光焊缝实时跟踪 搭载 3D 激光焊缝实时跟踪系统,实时识别接缝间隙、板材错边量,自动补偿卷圆公差、装夹偏心,直缝、环缝全程自动对中,杜绝偏焊、虚焊,焊缝根部连续致密,阻断热风渗漏通道。
- 低飞溅热风风道专用焊接工艺 优化激光摆动参数,焊接飞溅极少,筒体内壁焊道平滑过渡,减少粉尘、物料残渣附着堆积,降低风道结垢概率,大幅减少内壁抛光打磨工时。
- 热风导流圆筒专用柔性工装 软接触夹持,保护法兰密封面,防止磕碰划伤;水冷隔热衬套隔离热量,防止法兰安装基准受热变形;多组随动托辊支撑,适配长短不同薄壁圆筒,模块化工装快速换型。
- 工艺全链路质量可追溯 激光功率、摆动参数、行走 / 旋转速度、保护气参数、焊接时序自动存档,绑定工件 SN 编码,配套渗透 PT 探伤、冷热循环老化测试、热风冲刷疲劳测试台账,满足烘干装备行业质量审核与失效复盘。
三、工件检测标准与应用场景
适用于食品、药材、粉体、涂装隧道式烘干设备热风导流圆筒焊接。焊后检验项目:外观划伤与飞溅检查、筒体圆度 / 同轴度检测、渗透 PT 探伤、冷热循环热老化验证、风道气流一致性测试。 适配材质:304 不锈钢、310S 耐热不锈钢烘干设备热风导流圆筒。
四、生产效益对比
传统氩弧焊焊接变形大,圆筒端口易椭圆,风道流场紊乱,打磨校形成本高,焊缝易氧化,烘箱使用时易热风泄漏、局部过热;激光自动化焊接筒体变形可控,焊缝致密平滑,一次探伤、热风老化测试通过率高,降低烘干线温度不均、物料报废风险,更容易通过烘干设备主机厂零部件验收,适合热风循环导流筒体、烘干风道薄壁卷圆构件制造企业。

 173-4203-0894