


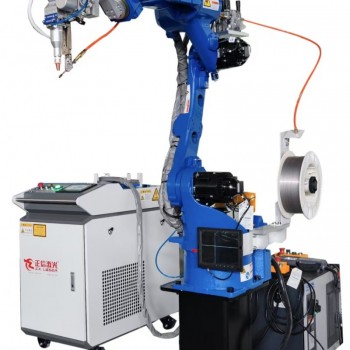
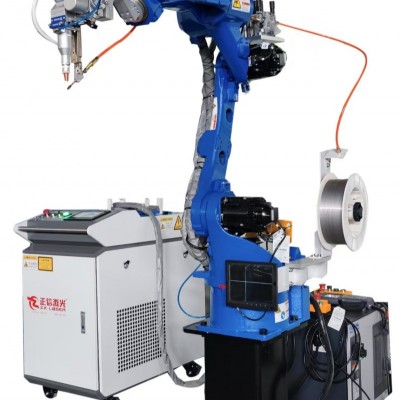
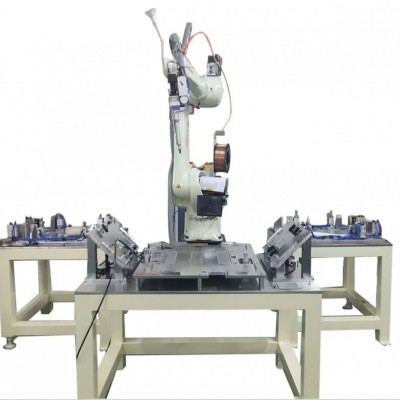


汽车高压传感器壳体激光焊接机
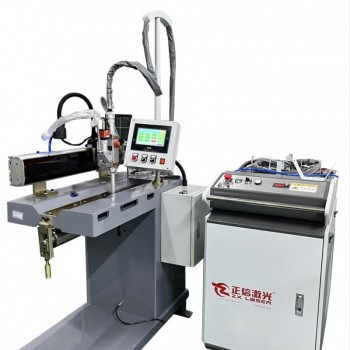
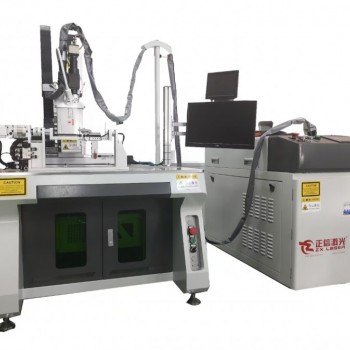
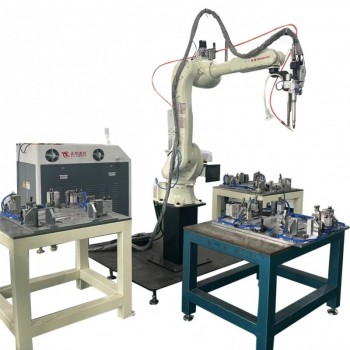
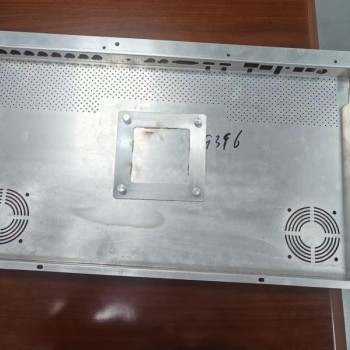
汽车高压传感器壳体激光焊接机,用于汽车高压传感器壳体围框、筒体拼缝焊接,同时完成壳体与底座、盖板、接线基座、密封接头的密封缝焊。高压传感器广泛应用于新能源汽车动力电池、空调制冷、液压制动系统,用于监测回路内部压力参数。车辆行驶过程中,传感器壳体长期承受路面振动、高低温循环冲击,同时需要抵御水汽、粉尘侵入,焊缝需要稳定的结构强度与可靠的气密性能,防止介质泄漏,保护内部精密传感芯片与电路元件,保障整车高压信号采集稳定。高压传感器壳体常用材质为 0.8–1.8mm 铝合金、不锈钢薄板,属于小型精密薄壁密封构件,焊接完成后的壳体平面度、同轴度、焊缝熔深、气密性有着严格的汽车行业工艺标准。壳体焊接变形超标,会造成内部元器件装配干涉,密封件压缩量不均,密封失效;焊缝存在气孔、虚焊、微裂纹,会引发介质渗漏,造成压力采集失真,影响整车高压系统安全。
传统电弧焊热输入量大,热量扩散范围广,薄壁金属壳体极易烧穿、塌陷,壳体变形量大,后续校正整形难度高,微小壳体的尺寸精度很难保障。焊接产生的飞溅颗粒容易残留在壳体内部,装配后损伤传感芯片与电路,造成信号异常。铝合金焊接过程易产生气孔缺陷,焊缝一致性差,焊后探伤、清洗、返修工序繁多,人工成本居高不下。批量生产过程中,焊接品质高度依赖焊工操作经验,气密性检测良率波动大。汽车高压传感器壳体对壳体形位公差、内腔洁净度、焊缝密封可靠性要求极高,传统焊接很难同时兼顾变形控制与量产良率。
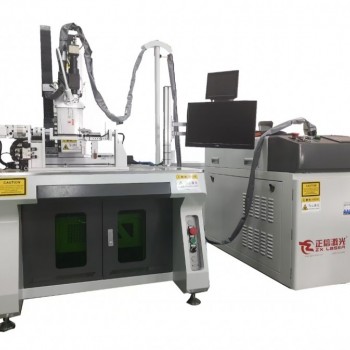
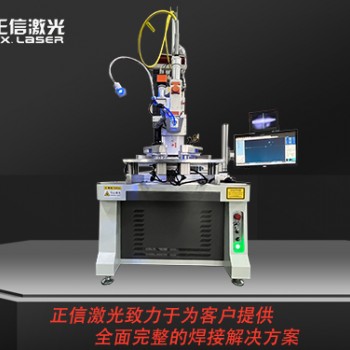
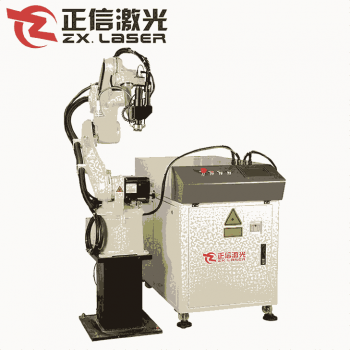
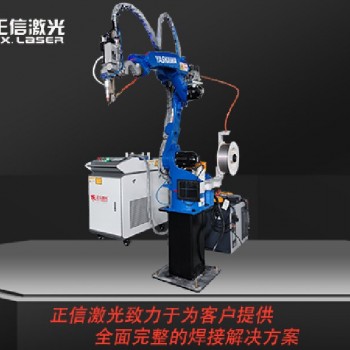
设备采用光纤激光作为焊接热源,能量高度集中,热影响区域窄,工件整体受热时间短,能够有效控制高压传感器壳体焊接变形,保障壳体平面度与外形尺寸,大幅减少焊后校正整形工序。激光熔池稳定可控,焊缝熔合充分,气孔、夹渣缺陷少,焊缝力学性能接近母材,抗温变、抗疲劳性能优良,在温度循环与持续振动工况下不易开裂漏气。焊接过程飞溅量低,可减少金属碎屑残留于壳体内腔,降低内部精密电子元件受损风险,减少内腔清洗工作量。根据母材匹配保护气体,铝合金选用高纯氩气,不锈钢材质使用氮气,隔绝空气,抑制焊缝氧化,保证焊缝成型质量。
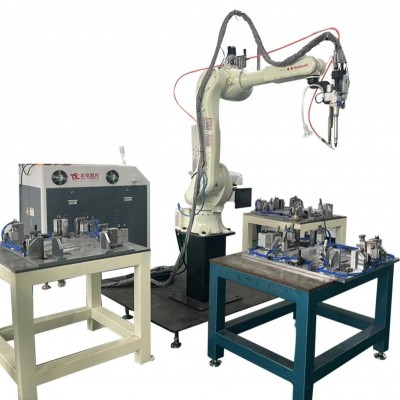
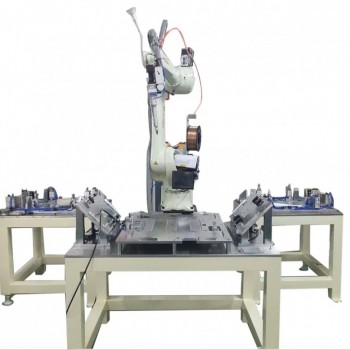
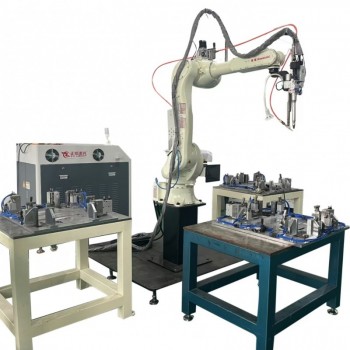
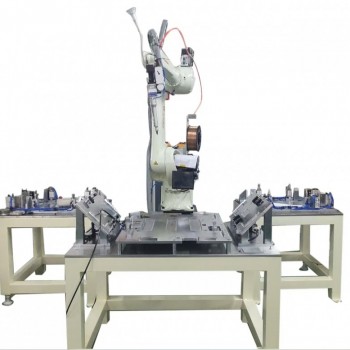
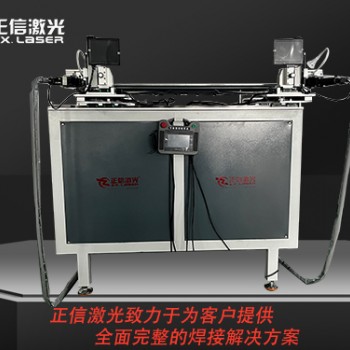
工装采用小型精密多点压紧定位机构,针对高压传感器壳体小型精密结构设计,多点均匀压紧板材,有效抑制焊接热变形,板材拼缝贴合紧密,焊接轨迹平稳,焊缝宽窄、熔深均匀一致。更换工装组件,即可适配不同量程、不同外形尺寸的高压传感器壳体,实现多型号快速换型,兼顾多品种小批量试制以及大批量连续生产。可选配焊缝跟踪模块,自动补偿板材折弯、冲压成型带来的对接错边、间隙波动,降低来料加工误差带来的焊接不良。
整机搭载 PLC 与触摸屏控制系统,激光功率、焊接速度、保护气流量、焦点位置等全套工艺参数可存储,一键调用。不同规格壳体单独保存独立工艺文件,产品换型时直接调取参数,缩短试焊调试时间。配套烟尘收集装置,处理焊接产生的金属烟尘,满足汽车零部件车间洁净安全生产规范。整机结构紧凑,占地面积小,可对接自动化上下料、视觉检测、气密性检测工位,集成至传感器装配产线,支持多班次不间断量产。
对比传统焊接工艺,激光焊接单件焊接节拍更短,生产效率明显提升。工艺标准化之后,不再依赖熟练焊工的操作经验,操作人员经过短期培训,即可完成工件装夹、程序调取与设备巡检。批量生产状态下,返修率与报废率下降,长期生产综合制造成本可控。
设备适配新能源汽车高压压力传感器壳体、底座、接线基座焊接,也可用于同类型小型精密薄壁密封金属构件加工。设备交付前,可使用客户实际工件打样,验证稳定工艺窗口,同步交付配套工艺文档。激光器、光学组件、运动机构维护周期清晰,整机维护简单,降低产线停机风险。
汽车高压传感器壳体是高压传感元器件的防护密封载体,焊接质量直接决定壳体装配精度、密封防护能力与整车高压监测系统运行安全性。激光焊接依靠低热输入、成型稳定、缺陷可控的工艺特点,解决高压传感器壳体焊接翘曲变形、内腔金属碎屑残留、焊缝密封失效等制造痛点,满足汽车高压传感器壳体规模化生产的精度与可靠性要求。

 173-4203-0894