


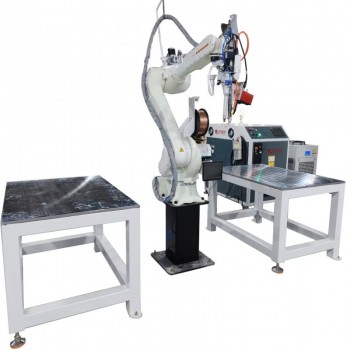
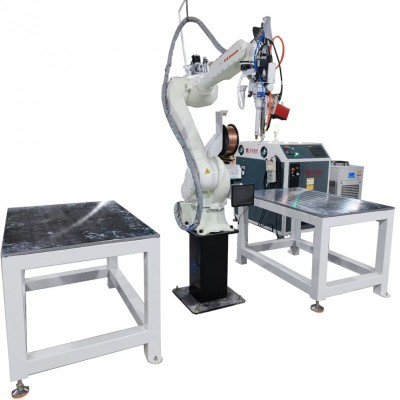
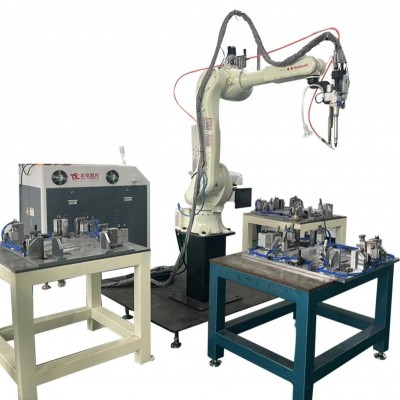
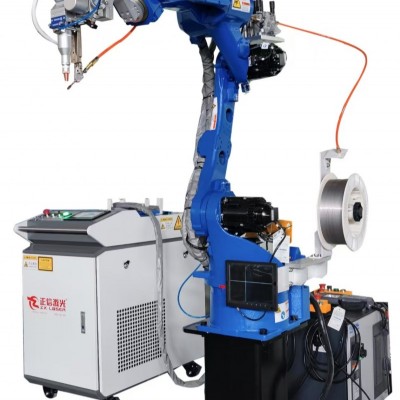


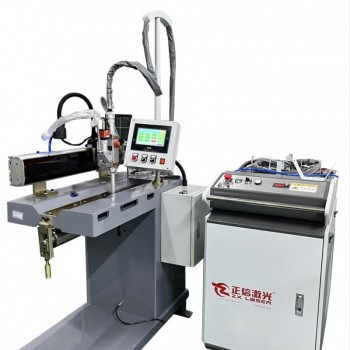
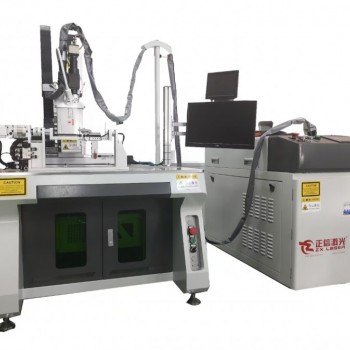
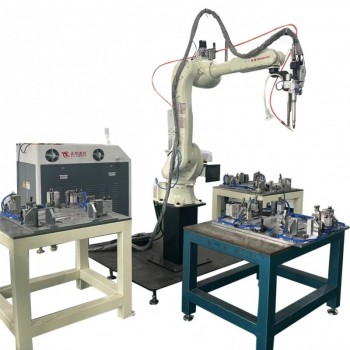
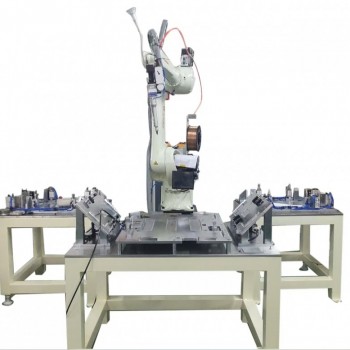
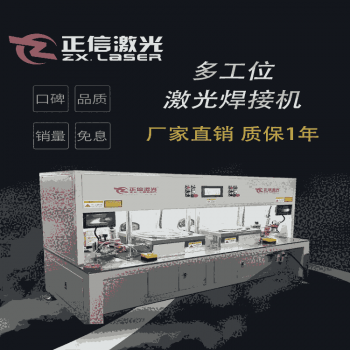
高端手表钛合金表壳底盖激光焊接机
高端钛合金腕表的底盖焊接属于外观 + 密封双重要求的精密焊接场景,多用于潜水表、专业运动腕表,工件材质多为 TA2、TC4 钛合金。钛合金活性强,高温下极易吸氢、吸氧、吸氮,焊缝变色、脆化都会直接影响密封性能与外观质感;底盖壁厚薄、外形轮廓复杂,焊接后不允许壳体变形、表镜受力、外观面灼伤。传统氩弧焊热输入大,焊后形变、色差难以控制,后续打磨工作量大,很难满足高端腕表量产的一致性要求,本设备专门针对钛合金表壳与底盖环形封焊开发。
一、设备核心工艺方案
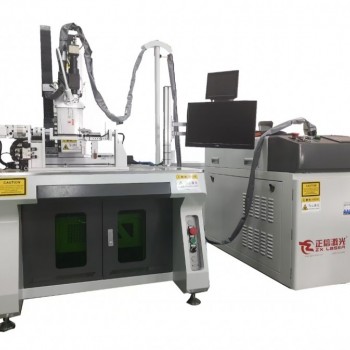
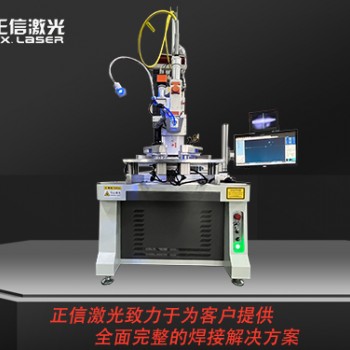
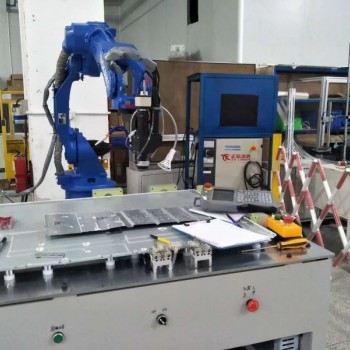
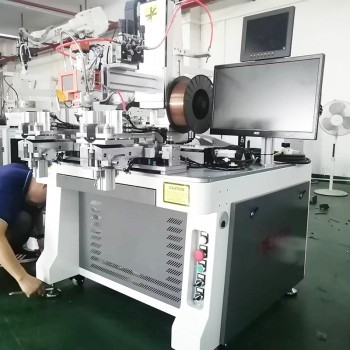
采用窄脉冲光纤激光,搭配高精度分度旋转工装,实现表壳底盖圆周连续封焊。工件采用内撑 + 外定位仿形夹具,定位基准取表壳外观止口,保证焊缝轨迹均匀,避免偏焊。焊接区域采用高纯氩气局部密闭保护,隔绝空气,抑制钛合金氧化发蓝、发黄。工艺上支持预点焊定位 + 连续封焊,功率、脉宽、转速闭环联动,精准控制熔深:熔深满足防水密封要求的同时,热影响区极小,避免表壳外观面、表耳、表镜安装位受热变形。焊接轨迹可按圆形、异形轮廓编程,适配圆款、酒桶形、枕形等多种表壳结构。
二、关键技术特点
- 微热输入控制,低变形 脉冲激光能量精准可控,热影响区范围小,焊后表壳尺寸稳定,止口平面度变化微小,不会造成表镜压圈松动、密封圈移位,保障腕表长期防水稳定性。TC4 钛合金焊接不易产生晶粒粗大、焊缝脆化问题,维持焊缝力学韧性。
- 精密视觉定位与轨迹跟随 搭载同轴视觉,自动识别底盖焊缝边线,对装配间隙微小偏差做实时补偿;支持存储多套产品程序,换款时直接调用参数,减少人工调试时间,适合多 SKU 高端腕表柔性生产。
- 钛合金专用气路保护系统 分区氩气保护,正面主保护 + 背面辅助保护同步供气,气流稳定无紊流,有效杜绝焊缝氧化变色,焊后焊缝色泽均匀,减少后期抛光、拉丝修复工序,保留精细外观质感。
- 仿形无损工装体系 夹具采用软接触隔热衬垫,不划伤钛壳表面拉丝、喷砂、DLC 镀层;快换结构,适配不同直径、厚度的钛合金底盖,打样和小批量量产都可兼容。
- 全流程数据记录追溯 焊接功率、脉冲参数、旋转速度、保护气参数、焊接时间自动保存,可绑定工件序列号,满足高端钟表品牌供应链品质追溯要求,方便品质抽检、失效复盘。
三、工件检测标准与应用场景
主要用于潜水腕表、户外专业腕表钛合金底盖密封焊接,焊后检测包含外观检查、焊缝金相、防水耐压测试。常规可稳定满足 1000 米级潜水表防水密封标准,焊缝无气孔、裂纹、虚焊。 适配材质:TA2 纯钛、TC4 钛合金表壳组件;也可兼容精钢、陶瓷复合结构底盖焊接。
四、生产效益对比
传统焊接依赖资深焊工,钛件焊接不良率偏高,焊后打磨、调色工时成本高;激光自动化焊接一致性稳定,人为因素影响小,单件节拍可控,批次色差差异小,更容易通过高端钟表品牌的外观与可靠性审核,适合钟表精密加工厂、腕表 ODM/OEM 配套企业。

 173-4203-0894