


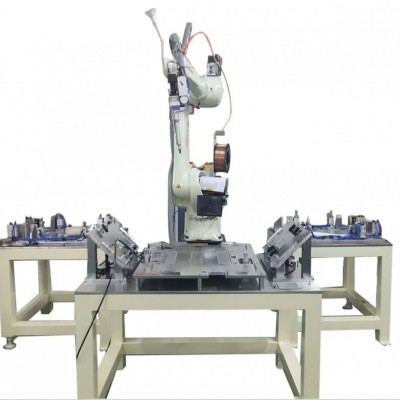


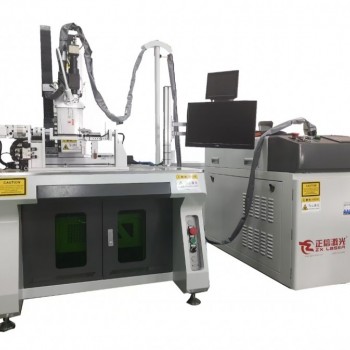
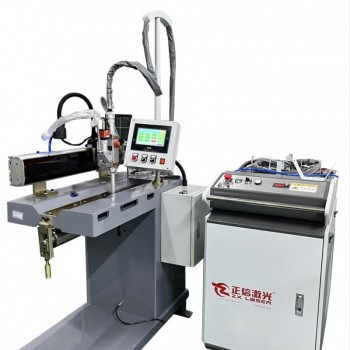
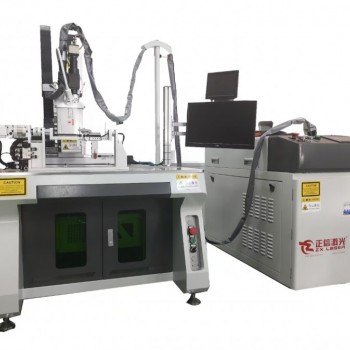
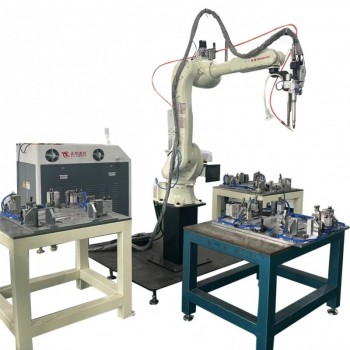
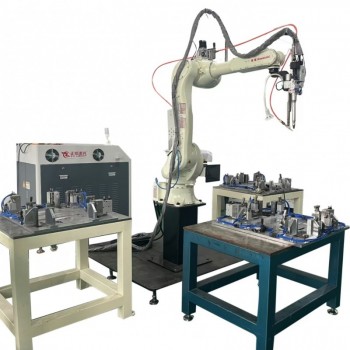
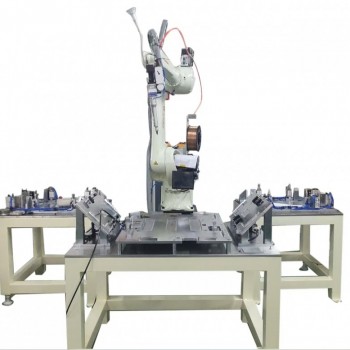
核电仪表铠装热电偶探头激光焊接机
核电铠装热电偶探头是反应堆、一回路、安全壳等关键区域的温度监测核心元器件,长期处于高温、高压、辐照、腐蚀工况。探头多为 Inconel600、Inconel718、316H 不锈钢、哈氏合金等耐高温耐辐照特种合金,属于薄壁铠装套管与封头、密封接头的环缝密封焊接。焊缝要求具备优异的致密性、抗晶间腐蚀能力、抗热疲劳性能,不允许气孔、微裂纹、未熔合缺陷;焊后需要长期耐受交变温度与辐照环境,一旦泄漏会造成测温失效,影响核岛安全监测。传统氩弧焊热输入大,晶粒容易粗大,产生敏化现象,降低焊缝耐蚀性,且热变形容易造成铠装芯线绝缘受损,无法满足核电严苛的质保体系要求。本设备针对铠装热电偶探头端头密封环焊开发,实现可追溯的精密自动化焊接。
一、设备核心工艺方案
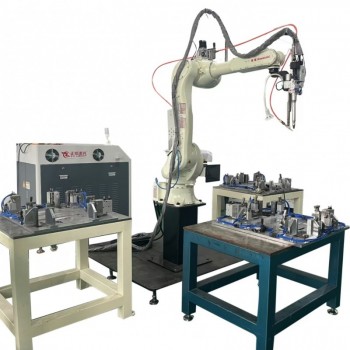
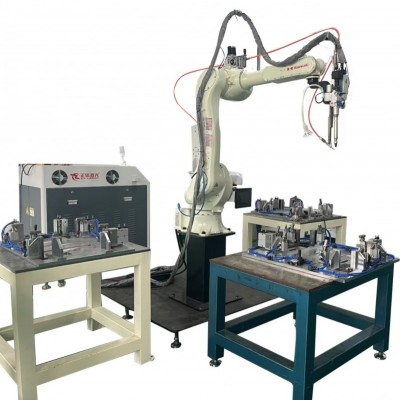
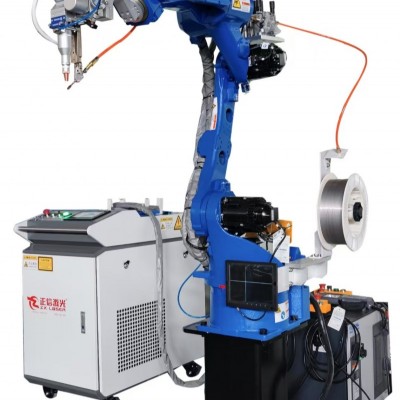
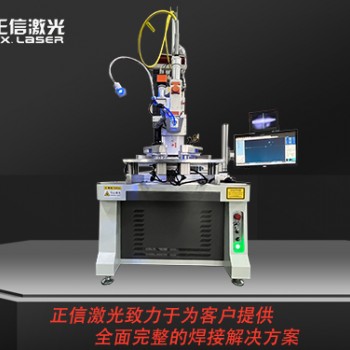
采用连续 / 脉冲可调光纤激光,搭配高精度伺服旋转工装,完成铠装套管与封头组件环向对接封焊。工件采用同心定位工装,保证铠装管与封头同轴,避免偏心熔接。焊接过程采用高纯氩气全程密闭保护,隔绝空气,防止合金元素氧化、氮化。采用点焊预定位 + 连续封焊工艺,激光能量闭环调控,精准控制熔深,在保证全熔透密封前提下,严格限制热影响区宽度,避免热量传导至内部绝缘氧化镁粉末,防止绝缘性能下降。支持多段功率曲线编程,适配变壁厚、阶梯式探头结构焊接。
二、关键技术特点
- 低热输入,控制敏化风险 激光能量集中,热影响区窄,缩短高温停留时间,降低镍基合金、奥氏体不锈钢晶间敏化倾向,减少碳化铬析出,保障焊缝抗晶间腐蚀性能,满足核电长期服役可靠性要求,同时保护内部绝缘材料,避免绝缘电阻下降。
- 高精度同轴环缝焊接系统 伺服旋转单元跳动量低,可选配同轴视觉焊缝识别,自动补偿装配间隙偏差,环缝熔宽均匀稳定,杜绝偏焊、局部未熔合。焊接轨迹程序可存储,同型号产品重复焊接一致性高。
- 核电级洁净保护气路 双路独立氩气保护,正面成型保护 + 背面背保同步供气,气流经过稳压、过滤处理,无杂质污染,焊缝成型平整,无氧化色,降低夹渣、气孔产生概率,满足无损检测要求。
- 防损伤专用工装结构 工装夹持位置远离焊缝热区,隔热结构阻隔热量传导;夹持采用柔性衬套,防止薄壁铠装管夹伤、压扁,适配不同外径铠装热电偶,从细小 Φ1.0 薄壁铠装到大规格探头均可换型生产,兼顾打样和批量生产。
- 完整焊接数据溯源体系 焊接功率、脉冲参数、旋转速度、保护气压力流量、焊接时长全部自动记录,可绑定工件炉号、批次、探头编号,生成焊接工艺记录,配套 NDA 无损检测对接台账,符合核电设备 HAF 质保体系文件追溯要求。
三、工件检测标准与应用场景
产品主要用于核电厂安全壳、主管道、蒸汽发生器、堆内测温铠装热电偶探头密封焊接。焊后执行项目:外观目视、渗透检测 PT、射线探伤 RT、氦质谱检漏、绝缘电阻测试、金相抽检。焊缝无裂纹、气孔、未熔合,密封性能稳定,耐辐照、耐高温疲劳。 适配材质:Inconel600、Inconel718、316H、316L、哈氏合金 C276 等核电常用耐蚀合金。
四、生产效益对比
传统手工氩弧焊对焊工资质要求高,焊接批次波动大,热输入不好控制,绝缘不良、敏化缺陷返工率高,无损检测通过率不稳定;激光自动化焊接工艺参数固化,人为干扰少,焊缝指标一致性好,更容易通过核电供方审核,减少探伤返工,适合核电仪表、特种温度传感器专业制造企业。

 173-4203-0894