


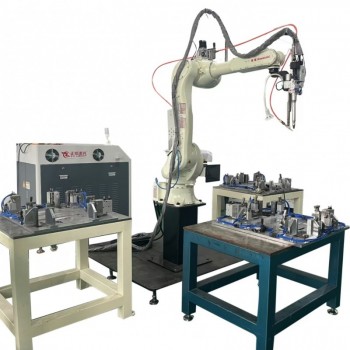
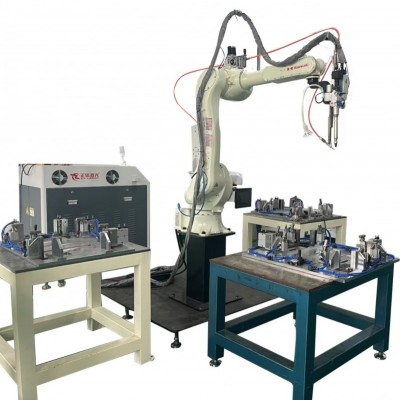
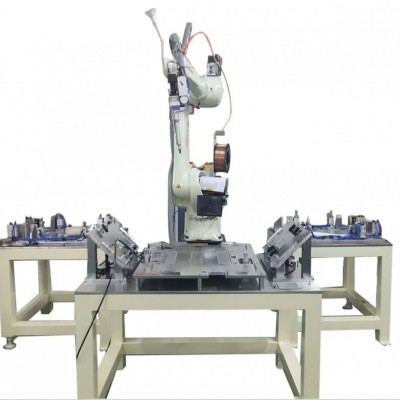
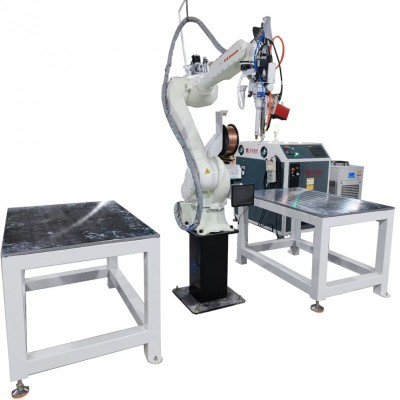


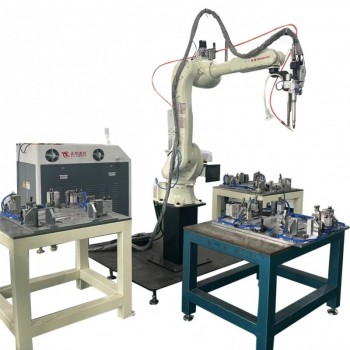
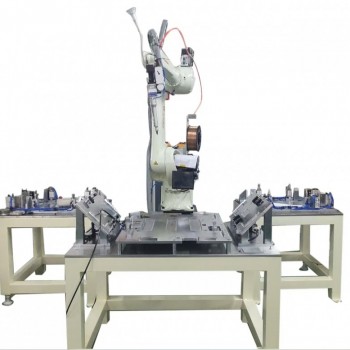
胶囊内窥镜金属外壳基材筒激光焊接机
胶囊内窥镜是消化道无创检查微型医疗设备,金属外壳基材筒是胶囊主体承载结构,用来封装成像模组、电池、通信组件,隔绝消化道体液,保护内部电子与光学器件。基材筒多为薄壁 316L 医用不锈钢、钛合金,壁厚极薄,主要焊接位置为筒体两端端盖、引线基座的环形密封焊缝。产品核心难点:筒体尺寸微小,热输入稍大就会发生筒体变形、圆度超差,造成内部元器件装配干涉;过热会改变金属表面钝化层,提升体液腐蚀风险;焊缝必须无毛刺、无飞溅、无微裂纹,一旦出现金属碎屑、渗漏,会直接带来体内安全隐患。传统氩弧焊热输入大,极易烧穿薄壁微筒体;电阻焊依靠压力挤压,容易压瘪筒身,无法满足微型精密医疗构件要求。本设备专门针对胶囊内窥镜金属基材筒微小环缝精密焊接开发。
一、设备核心工艺方案
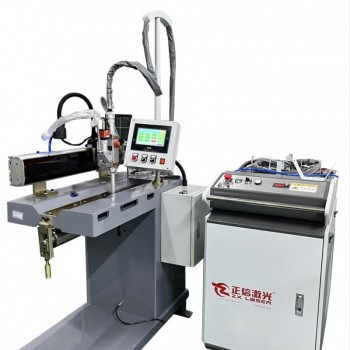
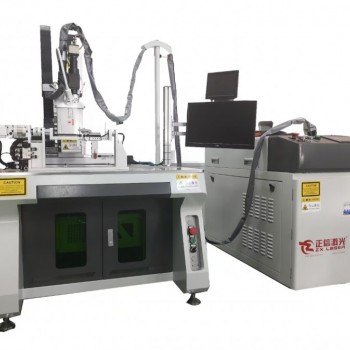
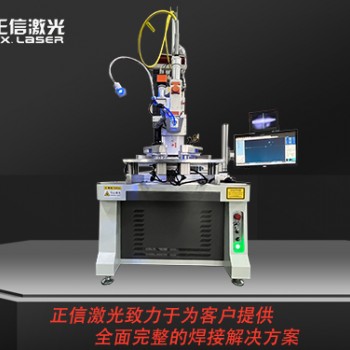
采用窄脉冲微能量光纤激光微焊系统,搭配高精度微型伺服旋转变位工装,实现微小筒体两端环缝闭环封焊。以基材筒内孔作为定位基准,微型内撑芯轴定心装夹;工装配套微型水冷隔热衬套,紧贴筒体外壁快速导出热量,严控筒体内腔温升,保护内部光学、电子元器件。焊接采用微量高纯氩气定点局部保护,气流柔和不扰动微型筒体,避免工件移位。采用预点焊定位 + 短段连续封焊工艺,激光脉冲波形独立可调,起弧、收弧能量平缓过渡,精准控制熔深,实现可靠冶金密封,同时杜绝薄壁筒体烧穿。多套工艺程序存储,适配不同直径、长度的胶囊内窥镜金属基材筒,支持样品试制与小批量柔性生产。
二、关键技术特点
- 微热输入,保护微型筒体尺寸精度 窄脉冲激光瞬时作用,热影响区范围极小,配合水冷隔热工装,筒体整体变形量极低,保证筒体圆度,避免内部成像芯片、电池装配卡滞,维持胶囊外形尺寸一致性。
- 高倍同轴视觉精准定位 搭载高放大倍率同轴视觉系统,识别微小环形焊缝边线,补偿微小工件装夹偏移、来料加工公差,定位精度高,焊缝连续均匀,杜绝虚焊、断焊,保障密封与体液隔离能力。
- 低毛刺、低飞溅医用洁净焊接 优化脉冲参数,熔池稳定可控,焊接飞溅极少,焊缝成型圆润平滑,大幅减少后道抛光工序;配合微型防护围挡,阻挡微小金属颗粒,防止异物残留,满足植入 / 介入类医疗零部件洁净管控。
- 微型薄壁筒体无损工装 微小内撑式芯轴定位,受力均匀,避免薄壁筒被夹扁;软接触结构,不划伤筒体钝化防腐表面;隔热隔离层阻断热量向筒体内部传导;模块化快换,快速切换不同规格基材筒。
- 工艺数据全程可追溯,符合医疗体系 激光脉冲功率、脉宽、旋转速度、保护气参数自动存档,绑定生产批次编号,对接渗漏测试、金相、盐雾、溶出物检测台账,满足医疗器械 GMP 质量体系,支持失效分析与批次追溯。
三、工件检测标准与应用场景
用于消化道胶囊内窥镜金属外壳基材筒密封焊接。焊后检验项目:外观毛刺与飞溅检查、渗透 PT 探伤、水压 / 保压渗漏测试、盐雾腐蚀测试、金相抽检、金属离子溶出测试、洁净颗粒物检测。 适配材质:316L 医用不锈钢、TA1/TA2 医用钛合金微型薄壁基材筒。
四、生产效益对比
传统焊接工艺热冲击或机械挤压容易造成筒体变形、烧穿报废,焊缝毛刺多,抛光成本高,异物风险难以管控;激光微焊接非接触加工,热载荷可控,筒体尺寸稳定,焊缝成型干净,降低零部件报废率,更容易通过医疗器械客户生物相容性与可靠性验证,适合胶囊内窥镜、微型微创医疗构件制造厂商。

 173-4203-0894