


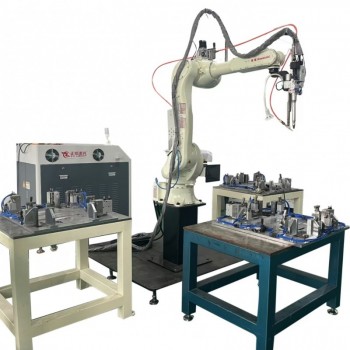
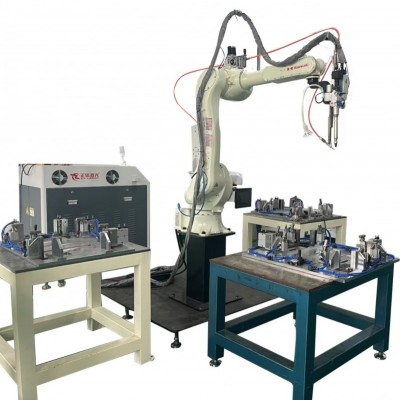
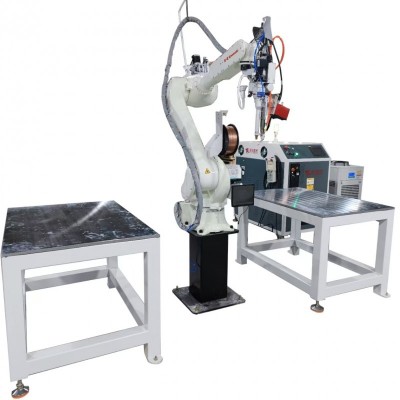
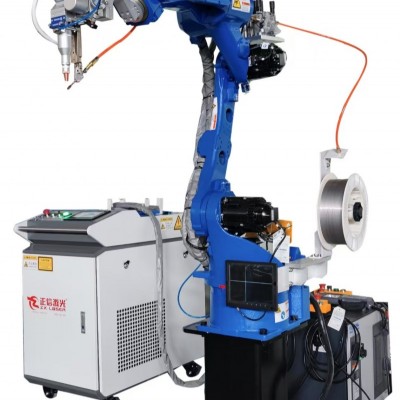


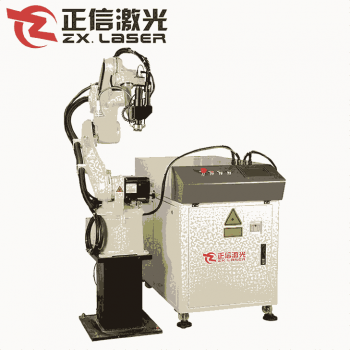
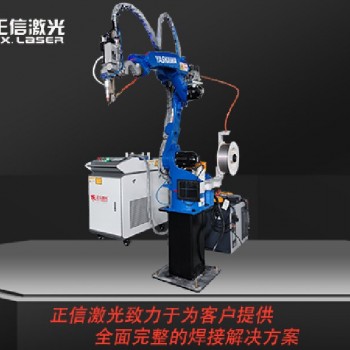
除尘设备旋风筒激光焊接机
旋风筒是旋风除尘设备的核心主体构件,依靠离心力分离含尘气流中的固体粉尘颗粒,广泛应用于矿山、建材、粉体加工、木工除尘、工业废气处理等除尘系统。筒体常用材质 Q235、Q345 碳钢,腐蚀性粉尘工况选用 304 不锈钢;焊接工序包含板材卷圆筒体纵向直缝焊,筒体与锥段、进风口、出风口、灰斗法兰、安装支耳的环缝、搭接焊缝。 旋风筒长期承受含尘气流高速冲刷、粉尘颗粒磨损,筒体内部负压交变。焊缝气孔、未熔合、裂纹,运行中会出现漏气,破坏筒内流场,除尘效率大幅下降;焊接变形造成筒体圆度差、同轴度不良,内部气流发生紊流,局部磨损加剧,缩短筒体使用寿命;焊缝外侧焊瘤、凸起会形成涡流积尘,内壁焊缝缺陷位置被高速粉尘持续冲刷,极易出现磨穿漏灰故障。传统手工氩弧焊、等离子焊热输入大,大直径薄板筒体焊接后容易翘曲失圆,焊缝残余应力大,打磨工作量大,批量生产一致性差。本设备专为除尘旋风筒直缝、环缝一体化激光焊接开发。
一、设备核心工艺方案
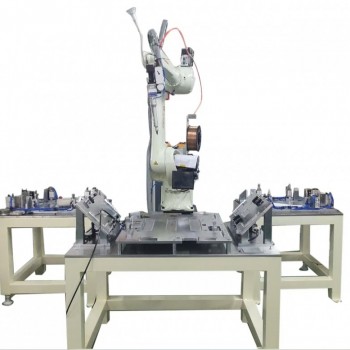
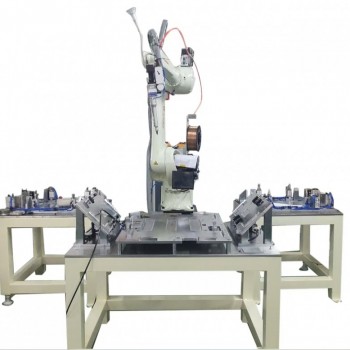
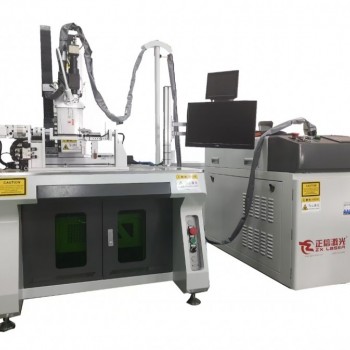
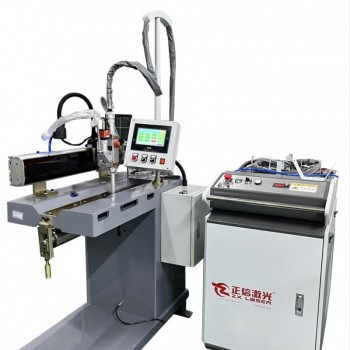
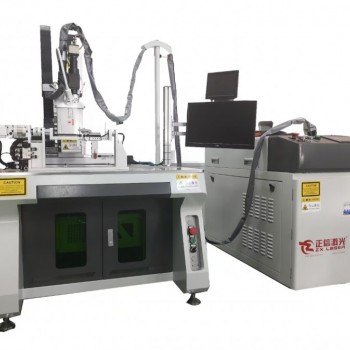
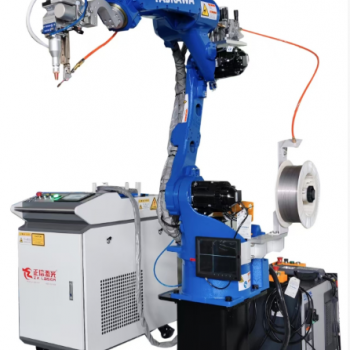
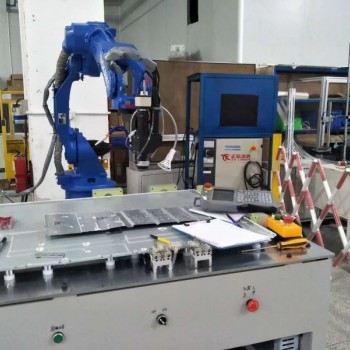
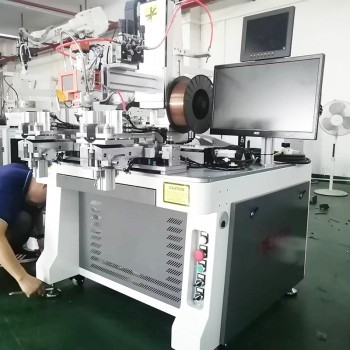
采用摆动光纤激光焊接系统,配置两套可快速切换工装模块:刚性压紧直缝工装、伺服回转环缝工装。 直缝焊接:卷圆成型筒体装入工装,焊缝两侧刚性液压压块压紧对缝,背面水冷铜衬垫支撑熔池,抑制薄板塌陷、筒体翘曲; 环缝焊接:以筒体内孔、端面定心定位,重载托辊 + 卡盘组合支撑夹紧,保证筒体、锥段、法兰同轴,稳定焊缝装配间隙。 碳钢采用混合气保护,不锈钢筒体启用高纯氩气保护,降低焊缝氧化。采用分段交错跳焊工艺,分散热累积,降低筒体残余应力与焊接变形;激光摆动搅拌熔池,促进熔池内气体逸出,减少气孔缺陷;起弧、收弧功率曲线缓升缓降,平滑消除弧坑微裂纹。设备内置多套工艺参数,适配不同直径、高度旋风除尘筒体,支持样品打样,可对接自动化产线上下料。
二、关键技术特点
- 低热输入,筒体圆度、同轴度稳定 激光能量集中,热影响区窄,焊后筒体圆度良好,减少焊后校圆整形工序,保证筒内气流稳定,避免紊流带来的局部粉尘冲刷磨损。焊缝力学性能稳定,抗粉尘冲刷磨损,负压交变工况不易开裂漏灰。
- 3D 激光焊缝实时跟踪 搭载 3D 激光视觉跟踪系统,实时识别接缝位置,补偿板材卷圆间隙波动、板材公差、装夹偏心,直缝、环缝全程自动对中,杜绝偏焊、虚焊,焊缝连续致密,防止漏气漏灰。
- 低飞溅焊接工艺 优化激光摆动参数,飞溅量可控,减少筒体内壁焊渣凸起,降低粉尘涡流积尘点,减少焊缝区域的磨损风险;焊缝成型平整,大幅降低打磨工作量。
- 大直径薄壁筒体重载工装 多组托辊支撑,适配大尺寸旋风筒体,降低旋转挠度;软接触夹持保护板材表面;水冷隔热衬套阻隔热量向法兰装配区域传导;模块化工装快速切换多规格旋风筒,柔性生产。
- 工艺全链路质量可追溯 激光功率、摆动参数、行走 / 旋转速度、保护气参数、焊接时序自动存档,绑定工件 SN 编码,对接渗透 PT 探伤、气密性测试、耐磨性能验证台账,满足环保除尘装备质量体系审核与失效复盘。
三、工件检测标准与应用场景
适用于矿山、建材、粉体行业旋风除尘器筒体、锥筒组件焊接。焊后检验项目:外观飞溅检查、筒体圆度 / 同轴度尺寸检测、渗透 PT 探伤、负压气密性测试、耐磨冲刷验证。 适配材质:Q235、Q345 碳钢,304 不锈钢除尘旋风筒。
四、生产效益对比
传统氩弧焊、等离子焊热变形大,筒体容易失圆,筒内气流紊乱,局部磨损快,打磨工时高,漏气漏灰不良率偏高;激光自动化焊接筒体变形可控,焊缝耐磨性能稳定,筒体形位精度高,保证除尘效率,降低现场漏灰故障,更容易通过环保除尘设备厂商零部件验收,适合旋风除尘筒体、薄壁通风除尘构件制造企业。

 173-4203-0894