


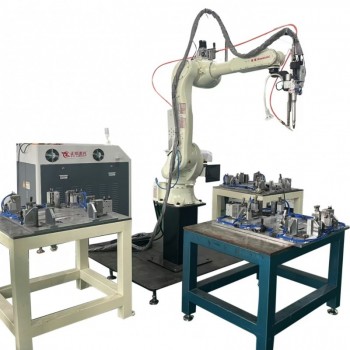
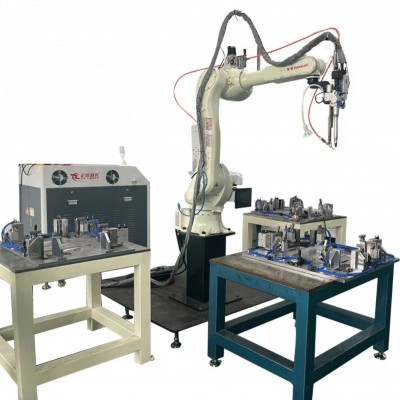
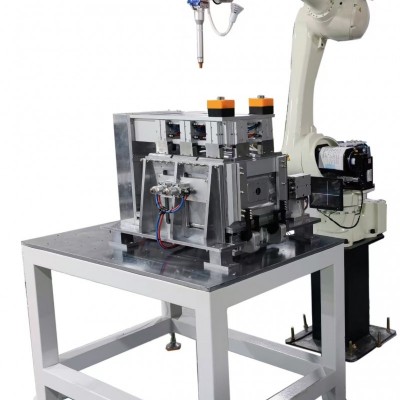
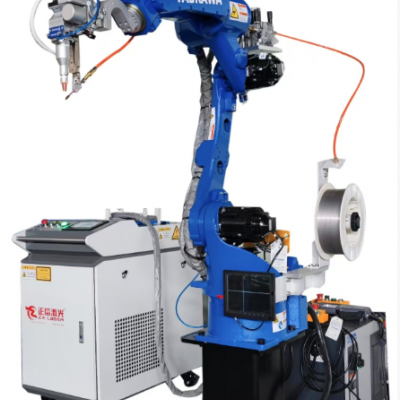


马弗炉内胆激光焊接机:焊缝不是“接缝”,是高温循环里最先被考验的那道坎
马弗炉内胆的焊接,长期被当作“厚板容器焊”来处理:焊透、打压不漏、做个固溶处理就算交差。但马弗炉胆的服役逻辑和普通容器完全不同。它长期在 1000~1150℃ 的高温下承受热循环、气氛侵蚀和自重载荷,失效模式早就被摸清了:八成是高温蠕变下垂,两成是氧化减薄和热震开裂。而焊缝,恰恰是这条失效链条上最先被考验的位置。传统氩弧焊在马弗炉胆上留下的,不是一道“接缝”,而是一个热影响区晶粒粗化、残余应力集中、需要靠焊后固溶处理去“找回”性能的薄弱区。310S 炉胆常规制造要求层间温度不超过 150℃、焊后必须固溶处理(1050~1080℃水冷)以恢复耐蚀性,本身就说明这道工序在“制造新的失效源”,而不是在“完成一个中性连接”。激光焊接要回答的,是能不能让焊缝在焊完之后不成为炉胆最先蠕变、最先开裂、最先漏气的那一段。
热影响区窄到晶粒来不及长大,焊缝就不是“被烧弱的那一段”
310S 这类奥氏体耐热钢在高温焊接时最怕的是热影响区晶粒粗化——晶粒一粗,高温蠕变强度和韧性同时往下掉,炉胆在长期热循环中的下垂和开裂就从这里加速。激光焊接的热输入集中、冷却速度快,在 310S 上的脉冲激光焊接研究中,热影响区中未观察到晶粒长大或再结晶,焊缝金属从热影响区未完全熔化的晶粒外延生长,组织连续而致密。这与氩弧焊“焊完必须固溶处理才能恢复性能”的逻辑形成了根本区别:激光焊接不是靠焊后热处理去“补救”热影响区,而是热影响区本身就没有被破坏到需要补救的程度。焊缝附近仍然是细晶组织,高温蠕变的第一道缺口就不会从焊接热损伤区打开。
变形收在焊缝附近,内胆的几何精度不靠焊后校形去“找回来”
马弗炉内胆是 6~8mm 厚板卷焊结构,焊后如果筒体失圆、法兰面翘曲,装配时靠螺栓去拉、靠密封垫去填,应力从一开始就储存在结构里,高温循环中释放出来就是新的变形和泄漏通道。马弗炉炉膛与外部框架在设计上是解耦的——内炉膛放在承重滚轮上自由膨胀收缩,不与外框架刚性焊接,就是因为刚性连接产生的热应力足以导致金属变形和炉体故障。内胆自身的焊缝如果再把大量热量铺开,等于在筒体内部重新制造一个“被锁死的应力区”。激光焊接的热影响区远小于电弧焊,在薄壁不锈钢内胆上的控温精度可覆盖 **0.4~1.2mm** 壁厚,杜绝板面鼓包和翘曲,焊后无需打磨校正。对 6~8mm 的炉胆厚板,同样的低热输入逻辑意味着筒体的圆度、法兰的平面度在焊后仍然成立,内胆装进炉膛时不需要靠外力去“矫正”。
焊缝本身即是气密层:不靠密封圈,靠金属的连续性
马弗炉胆在气氛保护或反应气氛下工作,气密性不是“尽量好”,而是温场控制和气氛纯度的前提。合金马弗炉膛的氦检漏率要求可到 ≤1×10⁻⁶ Pa·m/s 量级。激光深熔焊的焊缝熔池细密均匀,无缝隙、无孔洞,高温烘烤下不漏气漏热。这意味着炉胆的密封来自焊缝金属自身的致密连续,而不是依赖炉门密封圈或法兰垫片去“兜住”焊缝的缺陷。密封圈会老化、会因热循环而蠕变,焊缝不会——只要它焊完之后本身是致密的。
高温合金的可焊性不是“能不能焊”,是“热输入管不管得住”
马弗炉胆的材料谱系不止 310S,还包括 253MA、RA330 以及镍基合金。镍基合金焊接时对热输入极其敏感,高热输入会在热影响区引发退火和晶粒长大,损害高温性能。激光焊接的窄热影响区和可精确调控的热输入,恰恰是镍基和高端耐热合金内胆能够“焊完之后性能不退坡”的工艺前提。预加热到 150~300℃ 配合激光焊接可降低温度梯度,进一步把凝固裂纹和气孔倾向压下去。对材料越“娇贵”的内胆,激光焊接的优势越不是“焊得漂亮”,而是热输入小到不触发材料的高温性能劣化机制。
一句话
马弗炉内胆激光焊接机的核心,不在于“把厚板焊透”,而在于焊完之后焊缝附近仍然是细晶组织、筒体不失圆、气密层是金属自身而不是垫片、高温合金的热损伤机制没有被触发。热影响区窄到晶粒不长大,变形小到不需要靠校形和密封胶去补,焊缝致密到氦检漏率站得住,热输入低到镍基合金的高温性能不退坡——当马弗炉胆的设计寿命以年计、热循环以千次计,这四项不是工艺升级的选项,是焊缝不在蠕变和热疲劳面前先于母材倒下的前提。

 173-4203-0894