


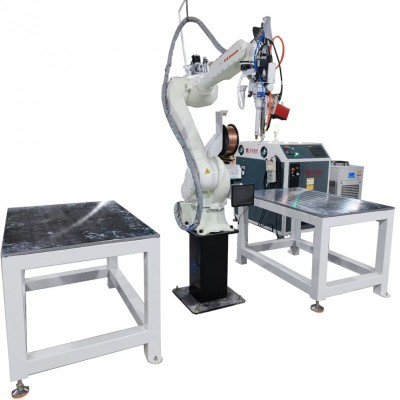


恒温槽金属腔体激光焊接机:温控精度是设计出来的,但首先不能被焊接毁掉
恒温槽的控温精度可以做到 ±0.02℃,温度波动度可以压到 ≤±0.05℃。但这份精度有一个容易被忽略的物理前提:槽体本身不变形、不失圆、密封面不翘。内胆一旦在焊接环节被热输入拉出鼓包或扭曲,槽内流场的均匀性就从源头被破坏,PID 参数调得再细,也补不回几何偏差带来的温场畸变。传统氩弧焊在 1.5~3.0mm 薄壁不锈钢腔体上的失效链条很清楚:热输入铺开,焊后变形量居高不下,靠校形和打磨去“找回来”,而校形本身又在薄壁上制造新的残余应力。激光焊接要回答的,是焊接这道工序不成为恒温槽几何精度和温控性能的破坏源。
热不扩散到槽体,温场均匀性的物理基础才守得住
恒温槽内胆的温场均匀性,依赖槽壁的几何规整和流道的对称性。激光自熔焊的热输入量比传统氩弧焊降低 60% 以上,工件焊后变形量降低 80%,在薄壁不锈钢腔体上基本实现“焊接不变形”。热量被约束在焊缝附近,槽体的圆度、平面度和流道隔板的位置关系在焊后仍然成立。内胆不是“焊完再校成能用的内胆”,而是焊完就是设计图纸上的那个内胆。对 ±0.02℃ 量级的恒温槽,几何精度不被焊接改写,温控精度才有资格谈“调试”,而不是“补救”。
焊缝即是密封层:不漏,靠金属的连续性,不靠密封胶
恒温槽腔体要兜住循环液,密封性是功能底线。激光焊接适合薄壁筒体、腔体、水箱这类需要防漏的不锈钢件,焊缝熔深可控、致密性高。精密腔体连续激光自熔焊的焊缝内部气孔率低于 0.5%,成型均匀,可满足高标准密封探伤要求。在气密封装级要求下,不锈钢激光焊的氦质谱检漏漏率可稳定在 10⁻¹⁰~10⁻⁹ atm·cc/s 量级。这意味着腔体的密封来自焊缝金属自身的连续,而不是法兰垫片或密封胶去“兜住”焊缝的缺陷。垫片会老化、会因温度循环蠕变,焊缝不会。
焊后不用靠打磨去“找回”不锈钢表面
恒温槽内胆常用 SUS304/316L 不锈钢,接触介质时耐蚀性是长期指标。氩弧焊的氧化色和余高需要酸洗、打磨去修,而薄壁腔体的打磨本身就是减薄和引入新应力的风险。激光自熔焊无需添丝,焊缝成型平整,热影响区小,焊后不需要大面积打磨去修焊缝。焊缝表面状态在焊后就已经处于可接受水平,耐蚀性来自焊接过程本身对氧化的控制,而不是焊后化学处理“补回来”的一层膜。对需要长期稳定运行的恒温槽,这减少的是一条会引入新变量的工序链。
一致性不是“焊工水平”,是设备参数的可复制输出
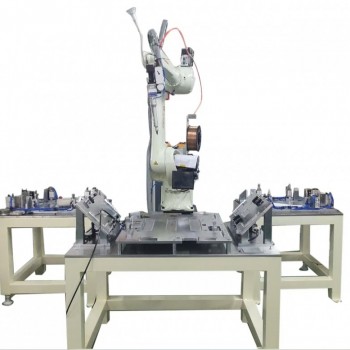
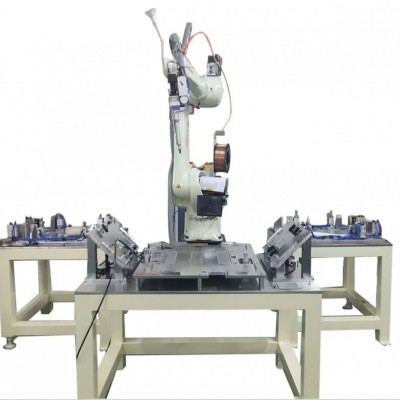
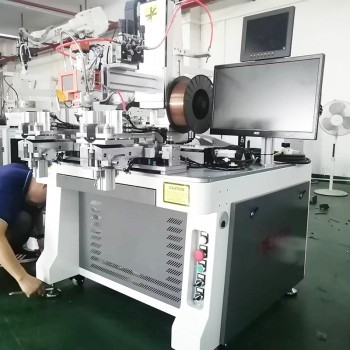
恒温槽是批量化生产的实验室或工业配套设备,每一台的温场性能都要可预期。传统焊接对人工按压、定位的依赖,本身就是良品率波动的来源。激光焊接与自动化变位、视觉定位集成后,工艺参数锁定,精密腔体批量焊接的良品率可稳定在 99.5% 以上,单件加工周期比传统工艺缩短 40%。恒温槽的温控一致性,首先要求腔体几何和焊缝质量的一致性;而后者靠的不是“同一个焊工”,是同一套程序参数。
一句话
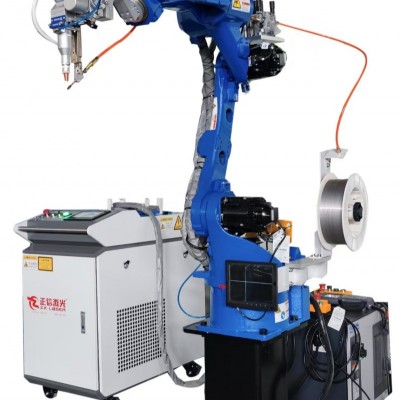
恒温槽金属腔体激光焊接机的核心,不在于“把不锈钢腔体焊不漏”,而在于焊接热输入小到槽体几何精度不被改写、焊缝致密到密封层就是金属本身、焊后不用靠打磨去修补不锈钢表面、批量一致性不挂在焊工手感上。变形量降低 80%、热输入降低 60%、气孔率低于 0.5%、良品率 99.5% 以上——当恒温槽的控温精度走向 ±0.02℃ 甚至更严,这四项不是焊接工序的加分项,是温场均匀性在物理上成立的前提。

 173-4203-0894