


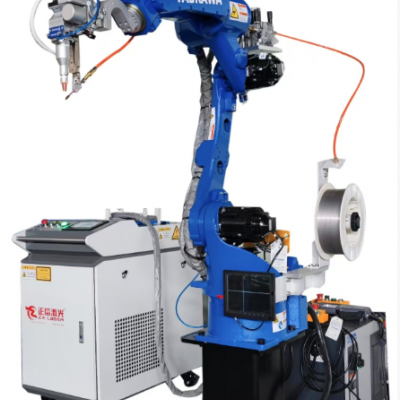


离心设备转子筒体激光焊接机
适用场景
专用于工业离心机、卧螺离心机、碟片离心机转子筒体精密焊接,涵盖筒体直缝、两端法兰环缝、加强筋、出料口基座焊接。母材常用 304/316L 不锈钢、2205 双相钢,板材厚度 0.8~4mm。转子属于高速旋转核心部件,焊缝缺陷、残余应力、焊接变形会直接造成转子动平衡超标,运行振动、噪音增大,严重时发生爆裂;焊缝需耐受物料冲刷、介质腐蚀。焊后开展动平衡校正、水压耐压、盐雾腐蚀测试,适用于分离机械零部件加工车间。
机型选型
- 脉冲精密款(600W~1500W) 能量可控,热影响区小,筒体变形低,适合小型转子筒体、异形接口打样、小批量试制,适配中小型分离设备配套厂。
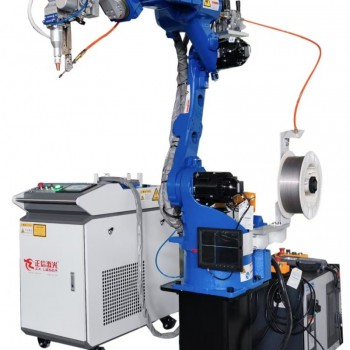
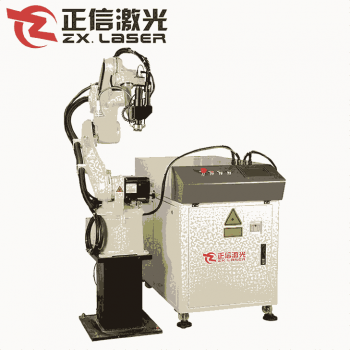
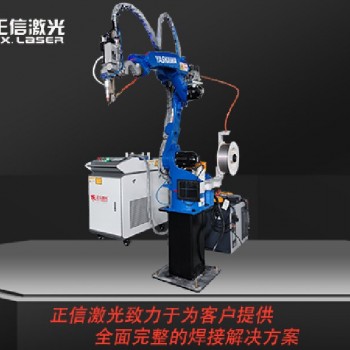
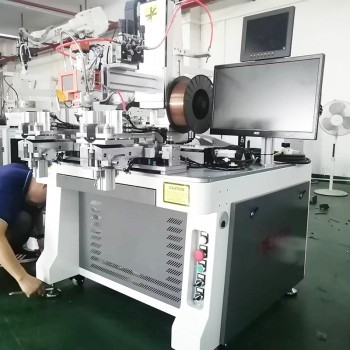
- 连续光纤激光机型(1500W~3000W) 熔深稳定,焊缝连续均匀,筒体长直缝、法兰环缝一次性成型,适合标准化转子筒体大批量焊接,为本产品量产主力机型,兼顾焊缝强度、低残余应力与耐腐蚀性能。
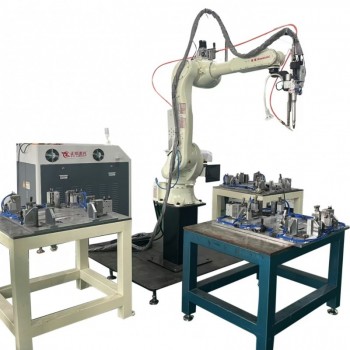
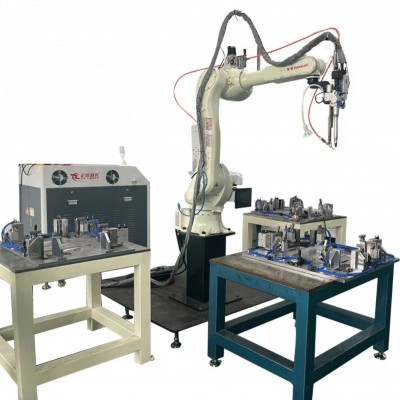
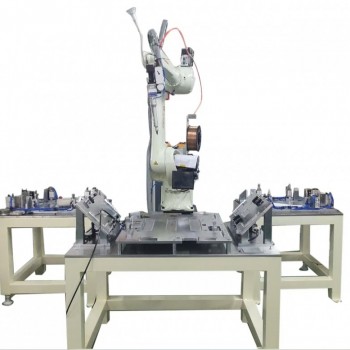
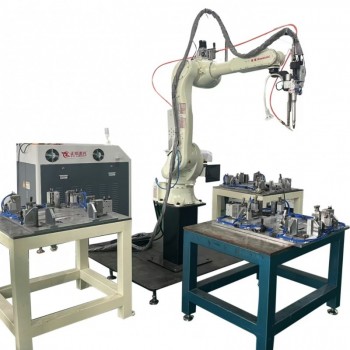
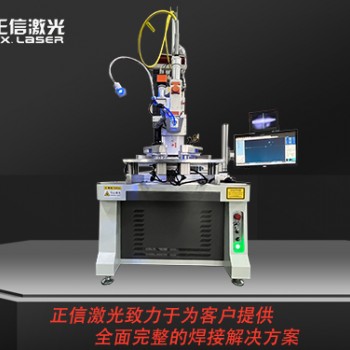
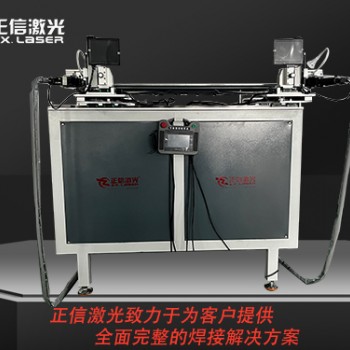
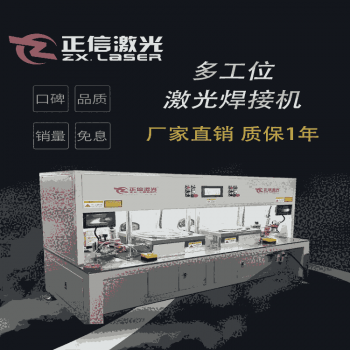
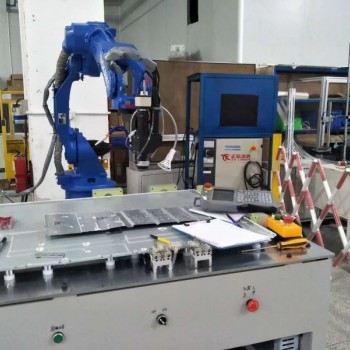
- 龙门 + 旋转工装自动化专机 伺服旋转工装搭配 CCD 焊缝跟踪,筒体自动定心装夹,完成直缝、环缝连续焊接;焊接参数绑定产品条码,生产记录全程留存,满足高速旋转构件品质追溯,可对接筒体预制生产线。
工艺要求
- 激光能量精准可控,严控热输入总量,减少筒体圆度、法兰平面度变形,降低焊接残余应力,保障转子动平衡指标。
- 焊缝无气孔、裂纹、夹渣,飞溅少;焊缝熔合饱满,耐介质冲刷腐蚀,高速旋转承压工况下不开裂。不锈钢、双相钢工件采用高纯氩保护,降低焊缝晶间腐蚀,减少后续打磨、酸洗工作量。
- 激光输出参数可灵活调节,薄板采用低能量模式,防止烧穿;厚板提升熔深,保证焊缝抗疲劳承载能力。
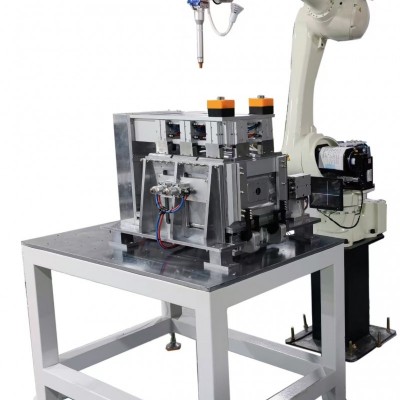
- 工装定位重复精度 ±0.02mm,筒体多点支撑仿形工装,柔性夹持,避免硬压造成筒体椭圆变形,保证拼缝间隙稳定,杜绝虚焊、漏焊。
- 内置 304、316L、2205 双相钢工艺参数库,板材厚度一键调用;焊接生产记录自动存储,满足分离机械零部件溯源规范。
- 高纯氩气保护,减少焊缝氧化发黑,降低后续机加工、抛光工序工作量。
设备配置
- 激光器:脉冲 / 连续光纤激光器,水冷恒温,能量闭环控制;
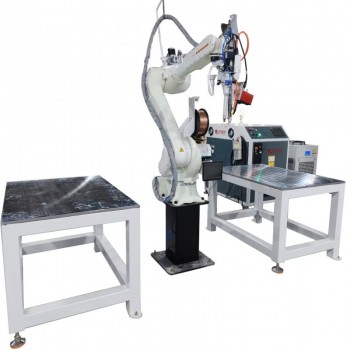
- 运动系统:伺服旋转工装 / 龙门多轴平台,适配筒体环缝、筒体直缝、接管角接焊;
- 视觉模块:CCD 焊缝跟踪系统,实时追踪焊缝轨迹,补偿工件装夹同心度偏差;
- 控制系统:工业触控屏,分级权限管理,焊接参数与生产记录自动保存,支持条码追溯;
- 防护结构:全封闭一级激光安全防护舱,配套烟尘净化装置;
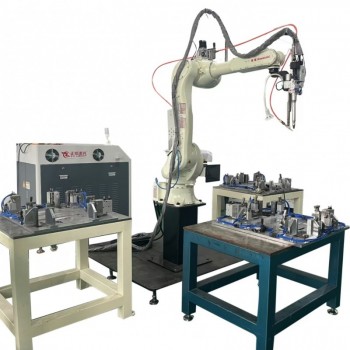
- 工装夹具:快换筒体仿形工装,兼容不同直径、长度离心机转子筒体;
- 可选模块:自动上下料、焊后动平衡检测对接、水压气密检测、焊缝外观扫描、MES 系统对接。
产能参考
转子筒体法兰环缝焊接:3~8 秒 / 件;筒体直缝焊接:0.3~0.8 秒 /mm;出料口基座角焊:1~4 秒 / 处。自动化机型可持续连续生产,产能依据筒体尺寸、焊缝总长调整。

 173-4203-0894