


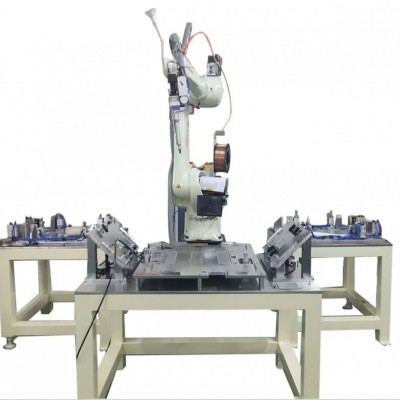


光谱仪腔体的焊接,很容易被归进“精密仪器外壳焊”的筐里:焊透、不漏、打磨干净就行。但腔体的服役逻辑不在“结构强度”上。里面走的是光路,存的是真空或特定气氛,腔体焊缝的每一个气孔、每一粒飞溅、每一度热变形,最终都会转化成光谱基线漂移、杂峰噪点、检出限恶化。传统氩弧焊在光谱仪腔体上的失效链条几乎是标准化的:热输入铺开,薄壁套筒和法兰密封面翘曲,光路定位座偏移;焊缝内部微气孔在真空环境中持续放气,污染光学腔体;筒内焊渣和飞溅颗粒清理不净,直接散射光信号。激光焊接要回答的,不是“焊得牢不牢”,而是焊完之后腔体还是不是一个光能干净地进去、数据能干净地出来的洁净真空边界。
放气率是光谱仪的隐性杀手,焊缝致密只是及格线
光谱仪腔体对“洁净”的要求,和一般真空容器不在一个量级。光学腔体内壁吸附的气体分子、焊缝微气孔中闭藏的气体,在抽真空后持续释放,轻则抬高本底噪声,重则让光学元件表面在短时间内形成吸附层,光通量下降。激光焊接的热影响区窄、焊缝组织致密,内部气孔和夹杂物少,真空环境下的放气速率显著低于氩弧焊焊缝。质谱仪/光谱仪腔体的焊接规范明确要求:焊缝需满足超高真空低漏率、低放气率,无飞溅颗粒物,可承受烘烤除气。这意味着焊缝的“洁净”不是靠焊后清洗去“找回”的,而是焊接过程本身就不往焊缝里引入气孔,不往腔体里丢颗粒。焊完之后腔体的放气水平,在抽真空的那一刻就已经是确定的。
漏率不靠密封圈兜底,靠金属焊缝自身的连续
光谱仪腔体的真空密封,传统方案常在法兰处依赖橡胶 O 圈或金属垫片。胶圈会老化、会因烘烤和温度循环而蠕变,密封的可靠性始终挂在一个非金属件上。激光深熔焊形成的焊缝致密无气孔、深宽比高,焊缝金属自身就是密封层。超高真空腔体的漏率指标通常要求≤10⁻¹⁰ Pa·m³/s 量级;在质谱/光谱类分析仪器的焊接实践中,激光焊接配合氦质谱检漏,漏率可做到满足光学仪器腔体指标,且真空检漏一次合格率显著高于氩弧焊。密封的载体从“垫片的寿命”转移到了“焊缝的完整性”上——后者可以在焊后直接检测,且不随时间衰减。
热不扩散到法兰密封面和光路定位座,精度才不是焊后“校”出来的
光谱仪腔体不是孤立筒体,它上面有法兰密封面、光学窗口座、光路定位台阶,这些面的平面度和位置关系决定了光能不能对准、密封刀口能不能压紧。氩弧焊的热输入一铺开,1.5~3.0mm 的薄壁不锈钢腔体焊后翘曲几乎是必然后果,法兰面一偏,光路跟着偏,检测误差从装调阶段就被焊接写进了结构里。激光自熔焊的热输入量比氩弧焊降低60%以上,工件焊后变形量降低80%,在薄壁精密腔体上基本实现“焊接不变形”。质谱腔体焊接的工装定位重复精度要求达到±0.02mm,并配合防变形工装控制对接间隙,目的就是让腔体法兰密封面的平面度、密封槽与刀口精度在焊后仍然成立。热量被约束在焊缝附近,密封面和定位座不被“烤偏”,光路准直才有物理基础,而不是靠焊后校形和垫片去“找回来”。
飞溅不进光路,杂峰噪点就没有来源
光学腔体最隐蔽的污染源,是焊接飞溅和脱落颗粒。金属微粒一旦进入光路或附着在光学元件表面,散射和吸收会直接表现为光谱采集中的杂峰、噪点,而这种污染在焊后清洗中未必能完全暴露,往往在仪器运行一段时间后才逐步显现。激光焊接过程稳定、飞溅量极低,配合筒内高纯氩气背面保护和烟尘净化,筒内无脱落金属碎屑,避免微粒进入光学通道。焊接工序本身不往腔体里丢东西,比焊后想办法掏干净更根本——因为光路里的东西,掏不干净。
一致性不是“这个焊工手稳”,是光谱仪批量出厂数据可复现的前提
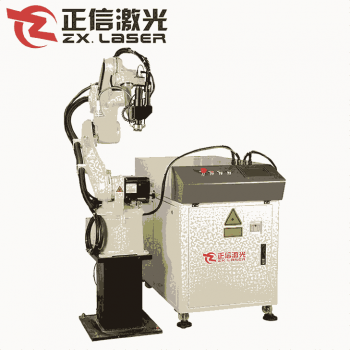
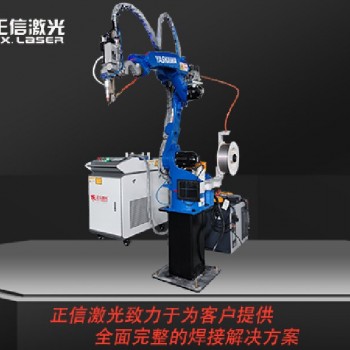
光谱仪是分析仪器,同一型号的每一台,检出限和基线稳定性都要可预期。手工氩弧焊的废品率波动,本质是过程不受控:同样的腔体,不同的人焊出来的气孔率、变形量和放气水平不一样,装出来的仪器性能就有离散。激光焊接与自动化旋转工装、视觉定位集成后,工艺参数锁定,精密腔体批量焊接的良品率可稳定在99.5%以上,焊接效率较氩弧焊提升2~4倍。光谱仪的一致性,首先要求腔体几何和焊缝质量的一致性;而后者靠的不是焊工的经验,是同一套程序参数的可复制输出。
一句话
光谱仪金属腔体激光焊接机的核心,不在于“把腔体焊成一个不漏的盒子”,而在于焊缝放气率低到不污染光路、漏率靠金属自身连续而非胶圈兜底、热变形小到法兰密封面和光路定位座不被改写、飞溅和颗粒不进入光学通道、批量一致性不挂在焊工手感上。热输入降低 60%、变形量降低 80%、漏率站住 10⁻¹⁰ Pa·m³/s 量级、良品率 99.5% 以上——当光谱仪往更低检出限、更高基体耐受性和更长免维护周期走,这五项不是焊接工序的加分项,是光能干净地进去、数据能干净地出来的物理前提。

 173-4203-0894